وصلات HDPE بالانصهار الكهربائي: كيفية اختيار الوصلة المناسبة
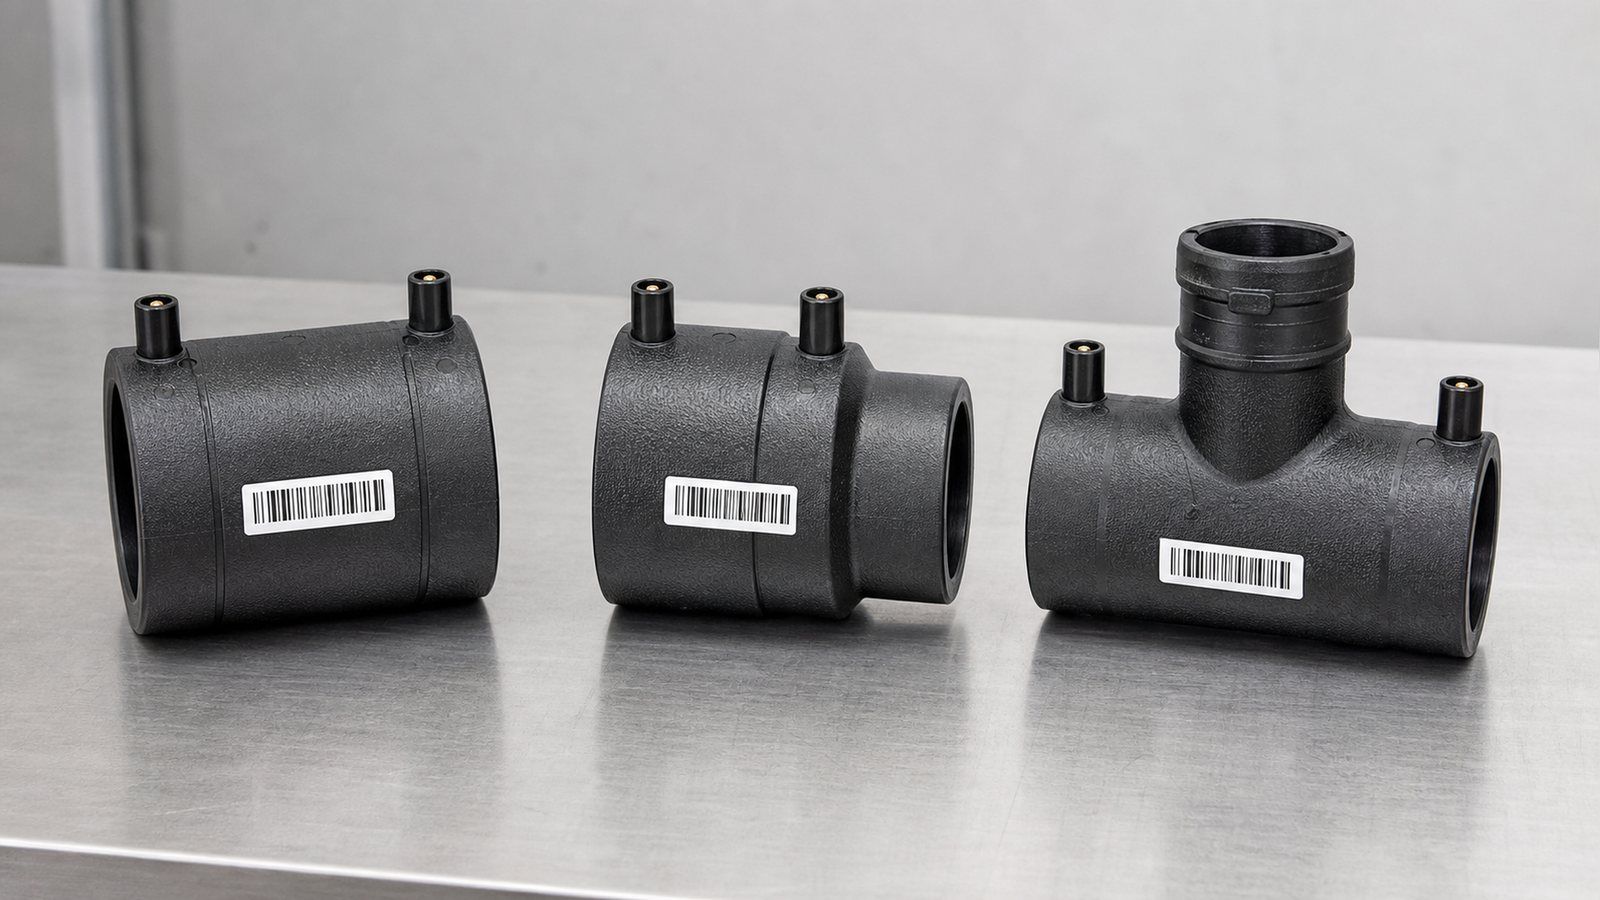
كيفية اختيار وصلات HDPE بالانصهار الكهربائي: مطابقة SDR وفئة الضغط، الكوبلر مقابل نقطة التفريع، رموز ISO 13950 الشريطية وحدود التبييض.
اختيار وصلات HDPE بالانصهار الكهربائي يبدو كتمرين في الكتالوج حتى يفشل أول وصلة في اختبار الضغط. ابحث عن المصطلح وستجد نفسك تقريبًا في شبكات المنتجات — وصلات توصيل عند 230 رطل/بوصة مربعة، ومخفضات بالبوصة، ومحابس فرعية بحجم المخرج — مع عدم وجود ما يخبرك أي من هذه الأجزاء يناسب أنبوبك، أو ما يجب أن يكون صحيحًا بشأن الأنبوب قبل أن تندمج أي منها. رقم الجزء هو النصف السهل من القرار. النصف الذي يحدد ما إذا كانت الوصلة ستصمد هو التطابق بين الوصلة والأنبوب الفعلي الموجود في الموقع، والتفاوتات التي تفترضها الوصلة ضمنيًا.

الخلاصات الرئيسية
- يمكن لوصلات الانصهار الكهربائي ربط درجات PE مختلفة وقيم SDR مختلفة، لكن النظام النهائي يُقيَّم عند أدنى مكوّن مُقيَّم في الوصلة — تحقق من PN لكل جزء، وليس فقط من أنبوب.
- محبس التفريع وسرج التفريع ليسا مترادفين: يحدد ISO 4427-3 محبس التفريع على أنه يحمل قاطعًا مدمجًا يبقى في الوصلة، بينما يحتاج سرج التفريع إلى أداة قطع منفصلة.
- يسمح ISO 13950 بتنسيقين للباركود — 24 رقمًا و32 رقمًا — وفقط إصدار 32 رقمًا يحمل ترميز التتبع. إذا كنت بحاجة إلى تتبع لكل وصلة، يجب عليك تحديد ذلك.
- للكشط حد أقصى بالإضافة إلى حد أدنى: يجب إزالة 0.007 بوصة، لكن إجمالي عمق التقشير يقتصر على 0.014 بوصة لأنبوب 3/4 بوصة و0.027 بوصة لأنبوب 6 إلى 12 بوصة.
- تصبح مشابك إعادة التدوير متطلبًا حقيقيًا من 3 بوصات IPS/DIPS فما فوق؛ أقل من 2 بوصة، عادةً ما تقوم الوصلات ومشابك المحاذاة بتدوير الأنبوب بمفردها.
- نافذة التركيب المؤهلة النموذجية هي 14°F إلى 113°F (حوالي -10°C إلى 45°C)، ويمكن للأنبوب الأسود تحت أشعة الشمس المباشرة أن يصل إلى 70°C — خارجها تمامًا.
- دبابيس مؤشر الانصهار المرتفعة تؤكد تطور ضغط الذوبان. وهي ليست صراحةً تأكيدًا على نجاح اللحام.
متى يستحق الانصهار الكهربائي تكلفته الإضافية
تكلفة وصلة اللحام الكهربائي (إلكتروفيوجن) أضعاف تكلفة وصلة الضغط (كومبريشن) بنفس القطر، وتتطلب صندوق تحكم ومولد كهربائي وأداة تقشير ومشابك قبل أن تعمل. هذه الفجوة السعرية هي أول ما يلاحظه المشتري وآخر ما تشرحه الكتالوجات. الإجابة الصريحة هي أن اللحام الكهربائي ليس طريقة توصيل عامة تلجأ إليها افتراضيًا؛ بل هو الخيار الذي تختاره عندما تكون البدائل محجوبة بسبب عائق فيزيائي.
العائق عادةً هو المساحة. اللحام التناكبي (بَت فيوجن) يتطلب طولًا حرًا كافيًا على جانبي الوصلة لإدخال الآلة، وتثبيت طرفي الأنبوب، وإبقائهما في محاذاة أثناء التبريد. في خندق مزدحم، أو بجوار خط رئيسي قائم، أو في إصلاح لا يمكن تحريك أي من طرفي الأنبوب، أو في وصلة فرعية لا يوجد فيها طرف أنبوب إطلاقًا، هذه المساحة غير متوفرة.
تعمل وصلة اللحام الكهربائي بالكامل من خارج الأنبوب وتحتاج فقط إلى مساحة كافية للانزلاق فوق الأطراف، ولهذا تهيمن على الإصلاحات والوصلات الفرعية ووصلات الخدمة. المقابل هو أن اللحام الكهربائي يضع عبء الجودة كله على تجهيز السطح، بينما يضعه اللحام التناكبي على إعدادات الآلة.
السبب الثاني أقل تداولًا بكثير وهو أكثر أهمية للمشتريات منه للفنيين. اللحام الكهربائي يتحمل عدم تطابق لا يتحمله اللحام التناكبي. يتطلب اللحام التناكبي أن يكون لطرفي الأنبوب نفس القطر الخارجي ونفس سمك الجدار، لذا فإن ربط أنبوب PE80 SDR11 بأنبوب PE100 SDR17 من طرف إلى طرف ليس عملية عادية. تعمل وصلات اللحام الكهربائي على السطح الخارجي فقط، لذا كماتضعها إرشادات اللحام الكهربائي لجمعية صناعة الأنابيب البلاستيكيةيمكن استخدام اللحام "لربط أنابيب مصنوعة من درجات مختلفة من مادة PE (أي PE80 وPE100) ونسب أبعاد قياسية (SDRs) مختلفة."
في شبكة تم توسيعها على مراحل على مدى خمسة عشر عامًا باستخدام ما كان متاحًا في كل مرة، هذه المرونة ليست رفاهية — بل هي الطريقة العملية الوحيدة لربط الأعمال القديمة بالجديدة.
هذه المرونة تأتي مع قاعدة ملحقة بها، وهي القاعدة التي يدور عليها هذا الدليل بأكمله. سيتم تغطيتها في القسم التالي، وارتكاب خطأ فيها هو كيف ينتهي المشتري بوصلة سليمة تقنيًا على نظام لم يعد يحمل الضغط الذي صُمم من أجله.
SDR والدرجة وفئة الضغط: قاعدة التوافق التي تحكم كل شيء
تُحدَّد أبعاد وصلات اللحام الكهربائي (Electrofusion) حسب القطر الخارجي، وأنبوب PE ذو القطر الاسمي المحدد له نفس القطر الخارجي عند كل قيمة SDR — يتغير سمك الجدار نحو الداخل. لهذا السبب يمكن لرقم قطعة واحد للوصلة أن يخدم نطاقًا من قيم SDR، ولهذا أيضًا يكون جواب "هل تناسب هذه الوصلة أنبوبي؟" أبسط مما يتوقع معظم المشترين: إذا تطابق القطر الخارجي وكان نطاق SDR المذكور للوصلة يشمل قيمتك، فهي مناسبة.
أما ما إذا كانت ستعمل بشكل صحيح فهو سؤال مختلف. تنص PIPA على القاعدة الحاكمة بوضوح: "عند استخدام مواد أو قيم SDR مختلفة، فإن تصنيف PN لنظام خط الأنابيب يعادل تصنيف أقل مكوّن (أنبوب أو وصلة) تصنيفًا."
وصلة بتصنيف PN16 على أنبوب PN10 تعطيك نظامًا بتصنيف PN10. وصلة بتصنيف PN10 على أنبوب PN16 تعطيك أيضًا نظامًا بتصنيف PN10 — والحالة الثانية هي المكلفة، لأن المشتري دفع ثمن أنبوب PN16 وخفّض تصنيف الشبكة بصمت عند كل وصلة. عندما تقوم بتسعير الوصلات مقابل قائمة المواد، فإن تصنيف الضغط للوصلة ليس تفصيلًا تقنيًا يمكن المساومة عليه لتحسين هامش الربح. إنه السقف الأقصى لكل ما يلامسه.
نمط الفشل الكامن وراء ذلك هو مشكلة تسمية. SDR هي نسبة هندسية — القطر الخارجي مقسومًا على سمك الجدار — وهي ليست تصنيف ضغط بحد ذاتها، لأن نفس النسبة في مركب أضعف تعطي تصنيفًا أقل.
توضح صفحة مواصفات HDPE الخاصة بـ IFAN هذا الربط ثم تسمي الفخ مباشرة: في PE100، "SDR11 يعطي PN16، SDR17 يعطي PN10، SDR21 يعطي PN8 وSDR26 يعطي PN6.3"، بينما "SDR11 في PE80 هو PN12.5، وليس PN16"، وهو ما تصفه IFAN بأنه "خطأ المواصفات الأكثر شيوعًا الذي نراه في الاستفسارات الواردة." المشتري الذي يطلب "وصلات SDR11" معتقدًا أنه طلب PN16 لم يحدد شيئًا عن الضغط على الإطلاق حتى يتم ذكر الدرجة (Grade) بجانبها.
| SDR | تصنيف الضغط في PE100 | ماذا يعني عند الخلط |
|---|---|---|
| SDR11 | PN16 (PE80: PN12.5) | أعلى تصنيف هنا؛ أي وصلة بتصنيف أقل في الوصلة تحدد تصنيف النظام بدلاً منه |
| SDR17 | PN10 | خيار شائع لخطوط التوزيع الرئيسية؛ تحقق من أن الوصلة ليست الحلقة الأضعف |
| SDR21 | PN8 | جدار أرق؛ تأكد من أن نطاق SDR للوصلة يصل إلى هذا الحد |
| SDR26 | PN6.3 | الجدار الرقيق يقلل الصلابة؛ البيضاوية وإعادة الاستدارة أكثر أهمية هنا |
تترتب على ذلك نتيجتان عمليتان. أولاً، ضع درجة PE وSDR وPN في كل سطر من أمر الشراء، للأنابيب والوصلات بشكل منفصل — "DN110 PE100 SDR17 PN10" لا يترك مجالًا للتأويل، بينما "DN110 SDR17" يترك الدرجة مفتوحة.
ثانيًا، عندما يتم عرض وصلة بنطاق SDR بدلاً من قيمة SDR واحدة، اسأل عن أي طرف من هذا النطاق تم تحديد تصنيف الضغط بناءً عليه. تعليمات PIPA في هذا الشأن هي "التحقق دائمًا من الباركود أو العبوة الخاصة بالوصلة واستشارة الشركة المصنعة إذا كنت غير متأكد"، وهي طريقة مهذبة للقول إن النطاق المطبوع في كتالوج الويب ليس مواصفة يجب أن تبني عليها شبكة. ينطبق نفس الانضباط على بقيةمجموعة منتجات HDPE وPE: الدرجة والتصنيف يجب أن يكونا في المستندات، وليس في الافتراضات.
وصلة توصيل، أو مخفّض، أو مشعب تفرع، أو سرج تفرع: اختر حسب وظيفة الوصلة
معظم الكتالوجات تعرض هذه الأنواع الأربعة جنبًا إلى جنب وكأن الاختيار مسألة شكل فقط. ليس الأمر كذلك. المواصفة ISO 4427-3:2019 تقسم وصلات اللحام الكهربائي إلى عائلتين مختلفتين بنيويًا، وهذا التقسيم يحدد الأدوات التي تحتاجها، ووقت التبريد الذي يجب أن تخطط له، وما إذا كان يمكنك العمل على خط رئيسي حي أم لا.
وصلات التجويف: الوصلات المباشرة والمخفضات
تعرف ISO 4427-3 وصلة التجويف الكهربائية بأنها تلك التي "تحتوي على عنصر تسخين واحد أو أكثر مدمج قادر على تحويل الطاقة الكهربائية إلى حرارة لتحقيق لحام مع نهاية سن أو أنبوب." ببساطة، يدخل الأنبوب داخل الوصلة. الوصلات المباشرة تربط أنبوبين بنفس القطر؛ بينما المخفضات تربط قطرين مختلفين في جزء واحد.
المخفض هو الخيار الصحيح عندما يحدث تغيير القطر واللحام في نفس الموقع. عندما لا يحدث ذلك، غالبًا ما يكون الوصل المباشر مع مقطع أنبوب مخفض أرخص وأسهل في التوريد دائمًا، لأن المخفضات هي الأكثر عرضة للغياب من رفوف الموزعين في تركيبة الأحجام التي تريدها.
وصلات السرج: مشعبات التفرع وسروج التفرع
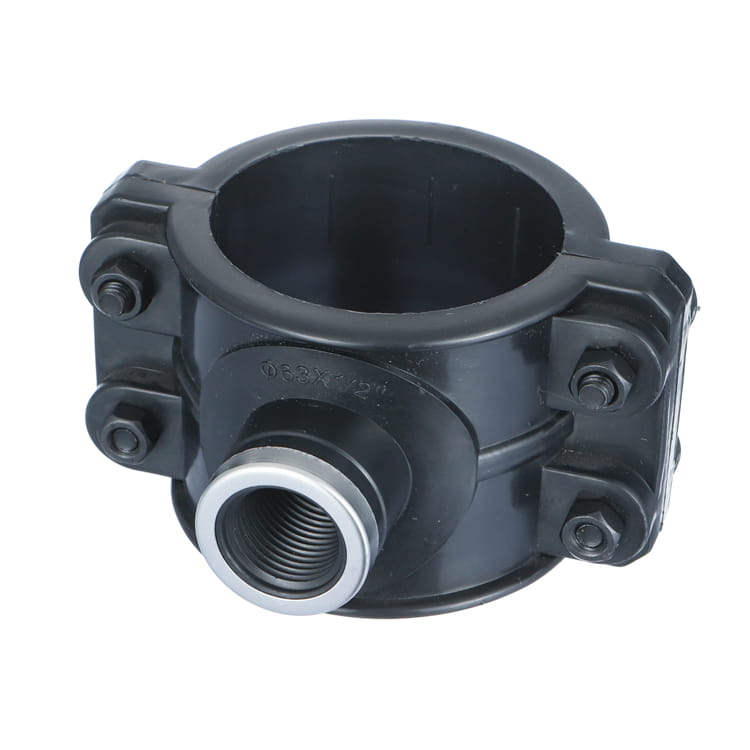
تلتحم وصلات السرج على السطح الخارجي للأنبوب بدلاً من نهايته، وهذا هو الأسلوب لأخذ فرع من خط رئيسي دون قطع الخط. هنا تميز ISO 4427-3 بين نوعين تطمسهما معظم صفحات المنتجات، ولها عواقب تكلفة مباشرة. مشعب التفرع هو سرج "يحتوي على قاطع مدمج يستخدم لقطع جدار الأنبوب الرئيسي، ويبقى داخل جسم المشعب بعد التركيب." أما سرج التفرع فهو سرج "يتطلب أداة قطع مساعدة لحفر الثقب في الأنبوب الرئيسي المجاور."
اقرأ هذا الفرق كتعليمات شراء. مشعب التفرع يحمل قاطعه معه، لذا كل وحدة مكتفية ذاتيًا ويتم الثقب بعد أن يبرد اللحام — وهذا ما يجعل التفرع تحت الضغط ممكنًا على خط حي. سرج التفرع أرخص لكل وحدة لأن القاطع غير موجود في الصندوق، لكن يجب أن تمتلك أداة الحفر ويجب خفض ضغط الخط الرئيسي وحفره كعملية منفصلة. شراء سروج التفرع لتوفير تكلفة الوحدة، في مشروع لا يمكن إيقاف الخط الرئيسي فيه عن الخدمة، هو خطأ في المواصفات يظهر في الموقع وليس في مرحلة عرض السعر.
هناك تقسيم ثانٍ داخل عائلة السرج يحدد الأدوات. تصف PIPA سروج التثبيت السفلي بأنها وصلات "تحيط بالأنبوب بالكامل، مع مشبك مدمج" وتلاحظ أنها "غالبًا ما تستخدم مع سروج التفرع الحي"، بينما تحتاج السروج العلوية إلى "أداة تثبيت خاصة بالشركة المصنعة لتثبيت الوصلة وتقييدها بشكل آمن أثناء اللحام"، وهذه الأداة "تزال من الوصلة المجهزة بعد كل عملية لحام وتبريد."
العبارة التي يجب ملاحظتها خاصة بالشركة المصنعة. إذا اشتريت سروج تحميل علوي من علامتين تجاريتين في مشروع واحد، فستحتاج إلى مجموعتين من أدوات التركيب، والطاقم الذي يمسك بالأداة الخاطئة يفقد الوصلة. توحيد العلامة التجارية للسروج عبر المشروع يستحق أكثر من فرق سعر الوحدة بين العلامات التجارية.
| القطعة | اخترها عندما | احترس من |
|---|---|---|
| وصلة مستقيمة | الإصلاحات، الربط، الخنادق المزدحمة، نفس القطر على كلا الجانبين | يتطلب أن يكون طرفا الأنبوب حرين بما يكفي لانزلاق الوصلة عليهما |
| وصلة تخفيض | تغيير القطر والوصل يحدثان في نفس النقطة | فترات تسليم طويلة في أزواج الأحجام غير الشائعة؛ تأكد من المخزون قبل التصميم بناءً عليه |
| محبس فرعي بالقطع | تفرع من خط رئيسي لا يمكن إيقافه؛ يجب أن يكون القاطع مدمجًا | تكلفة وحدة أعلى؛ يبقى القاطع في القطعة بشكل دائم |
| سرج فرعي | فروع مخططة على خط رئيسي يمكنك خفض ضغطه | يجب أن تمتلك أداة القطع المنفصلة؛ ليس للقطع المباشر على الخط الحي |
نطاق الأقطار: أين يقع حجمك فعليًا
يتم تداول نطاقين مختلفين للأقطار في محادثات الاندماج الكهربائي وهما غير قابلين للتبادل. أحدهما هو نطاق أنابيب PE التي يمكن للمورد إنتاجها. والآخر هو النطاق الذي يتم فيه تخزين قطع الاندماج الكهربائي بشكل شائع والذي تنطبق عليه إجراءات التركيب المنشورة فعليًا. يقع المشترون في الخطأ عندما يقرؤون الرقم الأول ويخططون بناءً على الثاني.
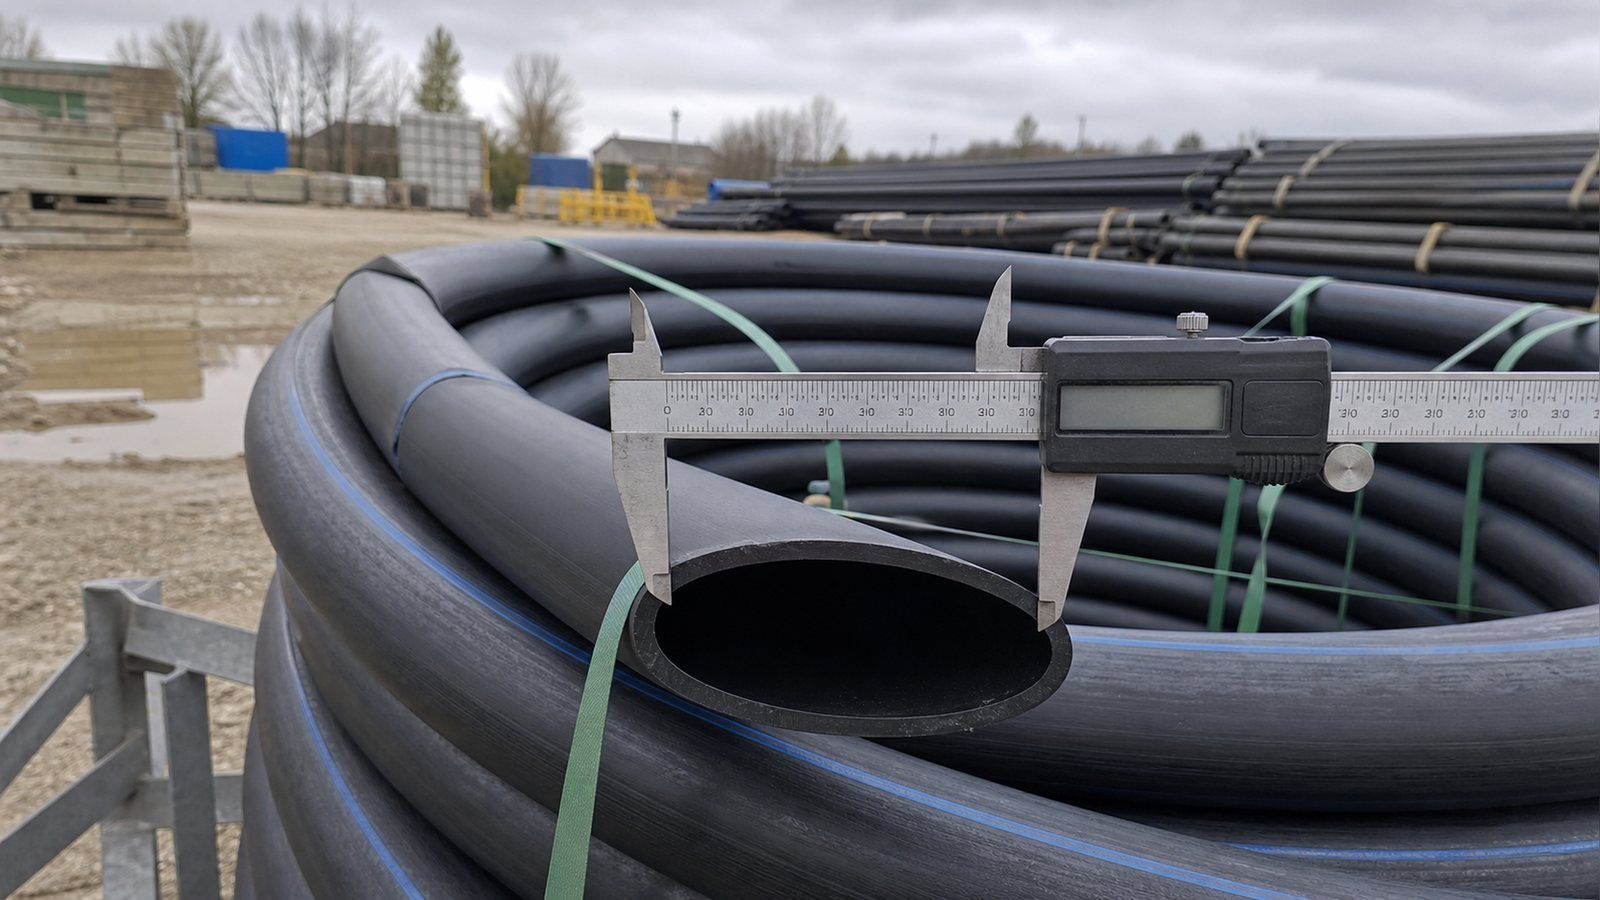
على جانب الأنبوب، يعطي مواصفات IFAN المنشورة لـ HDPE نطاق قطر خارجي من "DN20 – DN1600 (PE100)"، ويتم توريدها كـ "لفات حتى DN90؛ أطوال مستقيمة 6 م و 12 م." حدود اللفات عند DN90 تستحق التمسك بها، لأنها تتنبأ بمشكلة بدلاً من وصف منتج. الأنابيب الملفوفة تحمل انحناءًا متبقيًا وتصل غير دائرية، وهو السبب الأكثر شيوعًا لحاجة وصلة الاندماج الكهربائي إلى مشابك إعادة التدوير وأعمال المحاذاة. كل شيء عند DN90 وأقل من المحتمل أن يصل إلى الموقع ملفوفًا؛ كل ما فوقه يصل مستقيمًا. إذا كانت قائمة المواد الخاصة بك تقع في الغالب تحت DN90، فخصص ميزانية لأعمال الهندسة الموصوفة لاحقًا في هذا الدليل.
على جانب الإجراءات، حدود النطاق أكثر أهمية من نطاقات التسويق. إجراءات المجلس الاستشاري البلدي لمعهد البلاستيك — الوثيقة التي يوجه معظم المرافق في أمريكا الشمالية فرقهم إليها — بعنوان "الوصل الميداني لأنابيب البولي إيثيلين (PE) بحجم 12 بوصة وأصغر"، وجداول وقت التبريد وعدم الاستدارة تنتهي عند 12 بوصة. فوق هذا الحجم، تكون خارج الإجراء العام وفي تعليمات خاصة بالشركة المصنعة، وهو بالضبط المكان الذي يجب أن يتوقف فيه المشتري عن الافتراض ويبدأ في مطالبة المورد بالإجراء المكتوب الذي يغطي القطر الموجود على الرسم.
الخلاصة العملية لتحديد حجم المشتريات هي أن تغيير القطر يغير الأسئلة التي يجب طرحها، وليس فقط رقم القطعة الذي تطلبه. الأقطار الصغيرة تسبب بيضاوية ناتجة عن اللف. الأقطار الكبيرة تتجاوز الإجراء العام، وتتطلب أدوات إعادة التدوير، وتطيل أوقات التبريد إلى ساعة لكل وصلة. لا يعتبر أي منهما سببًا لتجنب الانصهار الكهربائي؛ كلاهما سبب لتسعير العمالة والأدوات بصدق بدلاً من افتراض أن الوصلة هي وصلة.
الباركود هو مراقبة جودة، وليس مجرد وسيلة راحة
يحمل كل وصلة انصهار كهربائي ملصقًا برمز شريطي، ويعتبره معظم المشترين ميزة راحة توفر على المشغل عناء الكتابة. إنه أكثر من ذلك بكثير، والمعيار الذي يقف خلفه يمكن للمشتري ذكره في المواصفات.
ISO 13950:2007 هو المعيار الذي يحكم ذلك. يغطي نطاقه "خصائص أنظمة التعرف التلقائي (التعرف الرقمي عبر الرموز الشريطية أو البطاقات المغناطيسية، والتعرف الكهروميكانيكي باستخدام موصلات المقاومات المزروعة وأنظمة التنظيم الذاتي) التي تتيح توفير الطاقة تلقائيًا لوصلات الانصهار الكهربائي البلاستيكية الحرارية المستخدمة في وصل الأنابيب." وقد حل محل التقرير الفني السابق ISO/TR 13950:1997، لذا فإن المورد الذي يستشهد بوثيقة 1997 يقتبس شيئًا تم استبداله منذ ما يقرب من عقدين.
هناك معلمتان فيزيائيتان في هذا المعيار تستحقان أن تُستشهدا بهما أمام المورد، لأنهما قابلتان للتحقق على الملصق المطبوع بدلاً من الاعتماد على الثقة. كلا التنسيقين المسموحين هما رموز "2-من-5" المتشابكة مع نسبة عرض شريط سميك إلى رفيع محددة تبلغ 2.5 — وهو تفاوت طباعي، والملصق المطبوع بشكل سيئ الذي يفوته هو ملصق قد يرفضه الماسح الضوئي في خندق مبلل. ويحمل الرمز مجموعًا داخليًا للتحقق، لذا فإن الرقم الذي يُدخل بشكل خاطئ يفشل بدلاً من تحميل وقت الانصهار الخاطئ بصمت في الصندوق.
التفصيل الذي يجب أن يكون في أمر الشراء الخاص بك هو التنسيق. يسمح ISO 13950 بتنسيقين فقط، وهما ليسا متكافئين. تحدد المواصفة "نوع 24 رقمًا من نوع '2-من-5' المتشابك" و"نوع 32 رقمًا من نوع '2-من-5' المتشابك، بما في ذلك ترميز التتبع" — في كلتا الحالتين بنسبة عرض شريط سميك إلى رفيع تبلغ 2.5، وبطول إجمالي حيث "يتكون أحد هذه الأرقام من حرف تحكم (مجموع تحقق)."
فقط تنسيق 32 رقمًا يحمل ترميز التتبع. إذا كان مشروعك أو عميل المرافق أو نظام الجودة الخاص بك يتطلب تتبعًا لكل وصلة يعود إلى دفعة محددة من الوصلات، فلن يوفر الباركود المكون من 24 رقمًا ذلك، ولا يمكن لأي قدر من طلب كتابة الأشياء من المثبت أن يضيفه بأثر رجعي. هذا سؤال يجب حله مع المورد قبل الطلب، وليس اكتشافًا يتم أثناء التشغيل.
ما يفعله الباركود في لحظة الانصهار هو الحجة الأقوى للإصرار عليه.دليل مستخدم الانصهار الكهربائي من PPIيصف صندوق التحكم إجراء "فحوصات أساسية قبل بدء عملية الدمج للتحقق من استمرارية ملف الوصلة، وأن مقاومة الملف تطابق معلومات الباركود، وأن الجهد الكهربائي المورد كافٍ"، وأثناء الدورة يكتشف "بعض أخطاء التجميع أو التركيب مثل ملفات التسخين القصيرة أو أطراف الأنابيب المدخلة بشكل غير كامل."
الفحص المتبادل للمقاومة مقابل الباركود الممسوح ضوئيًا يكتشف الوصلة المقلدة أو غير المصنفة بشكل صحيح قبل إدخال أي طاقة إلى المفصل. الإدخال اليدوي لوقت الدمج والجهد يتجاوز تلك المقارنة تمامًا — الصندوق ينفذ ما يُطلب منه. تضيف PIPA أن "آلات اللحام بقراءة الباركود تضبط تلقائيًا لظروف درجة الحرارة المحيطة المتغيرة"، وهو ما يخسره الإدخال اليدوي أيضًا.
تصحيح درجة الحرارة هذا يستحق وضع رقم عليه، لأنه الفحص الأكثر فقدانًا عندما يقوم الفريق بإدخال المعلمات يدويًا. نافذة التركيب المؤهلة تتراوح تقريبًا من -10°C إلى 45°C، والوصلة المدمجة عند 5°C تحتاج إلى طاقة مدخلة مختلفة جوهريًا عن نفس الوصلة المدمجة عند 40°C.
الباركود الممسوح ضوئيًا يطبق هذا التصحيح تلقائيًا؛ وقت اللحام المُدخل يدويًا يطبق أي رقم قرأه المشغل من الملصق، مهما كانت درجة الحرارة في الخندق. على وصلة DN315 التي تحمل ساعة تبريد مدتها 60 دقيقة، تكلفة الخطأ في ذلك ليست مفصلًا واحدًا — بل ساعة من وقت الفريق لكل إعادة لحام، وحتى 24 ساعة قبل أن تنخفض درجة حرارة التجميع عن 45°C إذا كان يجب إعادة دمج المفصل على الإطلاق.
تفصيلان داعمان يستحقان المعرفة. القيمة المكونة من 24 رقمًا "مطبوعة أيضًا على الملصق، إما مباشرة فوق أو أسفل الباركود"، لذا فإن الباركود المخدوش أو غير المقروء لا يعلق المفصل — يمكن للمشغل إدخال الأرقام ولا يزال المجموع الاختباري يلتقط خطأً إملائيًا. والآلة نفسها لها معيار: تحدد PIPA آلات اللحام "المصنعة وفقًا لـISO 12176-2" التي "تعمل مع الوصلات الموسومة بالباركود وفقًا لـ ISO 13950"، مع جهاز أمان "يجب أن يعمل في أقل من 0.5 ثانية." هذان الرقمان القياسيان، ISO 13950 للوصلة وISO 12176-2 للآلة، هما الزوج الذي يجب كتابته في وثيقة المناقصة.
عدم الاستدارة، والتسطيح، والانحراف: بوابة الهندسة
تعمل وصلة الدمج الكهربائي عن طريق إذابة السطحين والسماح للبولي إيثيلين المتوسع بإغلاق الفجوة الحلقية بين الأنبوب والمقبس. لهذه الآلية حد. إذا كانت الفجوة واسعة جدًا قبل البدء، لا يمكن لتوسع الذوبان إغلاقها، وMAB-1 صريح بشأن النتيجة: عندما يكون الأنبوب غير مستدير وغير مصحح، "يمكن أن تكون كمية الفجوة بين الأنبوب والوصلة كبيرة جدًا بحيث لا يمكن لتوسع الذوبان إغلاقها." ستظل الوصلة تشغل دورتها. سترتفع المسامير. سيكون المفصل مجوفًا في أماكن.
مصطلحان يصفان نفس الحالة ويسببان لبسًا مستمرًا. يعرّف MAB-1 عدم الاستدارة بأنه "الفرق بين أقصى قطر مُقاس ناقصًا أدنى قطر مُقاس" — أي طول، d1 ناقص d2. البيضاوية هي نفس الفرق "معبَّرًا عنه كنسبة مئوية"، ويُحسب على النحو (d1 − d2) / Dالمتوسط × 100. عادةً ما تذكر الإجراءات الأمريكية الشمالية الطول؛ بينما تذكر الإجراءات المترية والأسترالية النسبة المئوية. عندما يتعارض جدول بيانات المورّد مع مواصفات مشروعك، تحقق أولاً مما إذا كانا ببساطة يستخدمان وحدات مختلفة لنفس القياس.
حدود القبول في كلا النظامين
يعطي MAB-1 أرقامًا قصوى لعدم الاستدارة بالوحدات الإمبراطورية إلى جانب حد واضح لضرورة إعادة التدوير: "الأنابيب بقطر 2″ IPS / CTS وأصغر مرنة بما يكفي بحيث توفر الوصلات ومشابك المحاذاة قوى التدوير اللازمة ولا حاجة لأي جهاز آخر لإعادة التدوير"، بينما "بالنسبة للأحجام 3″ IPS / DIPS أو أكبر، قد تكون هناك حاجة لمشابك إعادة التدوير على جانبي وصلة اللحام الكهربائي." تعطي PIPA المعادل المتري كنسبة مئوية تتدرج عند DN315: أقل من ذلك، يجب ألا يتجاوز البيضاوية في منطقة اللحام 1.5% من DN أو 3 مم، أيهما أصغر؛ عند DN315 وما فوق، 1% من DN أو 5 مم، أيهما أصغر. وتُحدد البقع المسطحة بشكل منفصل بحد أقصى 3 مم عمقًا.
| حجم الأنبوب | أقصى عدم استدارة (d1 − d2) | مشابك إعادة التدوير |
|---|---|---|
| 2″ IPS/CTS وأصغر | غير مُجدول؛ الأنبوب مرن بما يكفي | عادةً غير مطلوبة |
| 3″ و4″ | 0.0625″ (1/16″) | قد تكون مطلوبة على كلا الجانبين |
| 6″، 8″، 10″، 12″ | 0.125″ (1/8″) | قد تكون مطلوبة على كلا الجانبين |
| متري، DN أقل من 315 | 1.5% من DN أو 3 مم، أيهما أصغر | يجب أن تبقى طوال اللحام والتبريد |
| متري، DN 315 وما فوق | 1% من DN أو 5 مم، أيهما أصغر | يجب أن تبقى طوال اللحام والتبريد |
توقيت المشابك هو تفصيل يخطئ فيه العمال. تنص PIPA على أن "أدوات إعادة التدوير يجب أن تبقى في مكانها أثناء مرحلتي اللحام والتبريد" — وليس فقط أثناء تركيب الوصلة. اسحبها في نهاية دورة اللحام وسيعود الأنبوب إلى شكله البيضاوي بينما لا يزال الذوبان طريًا، مما يلغي سبب تركيبها.
العيوب التي لا يمكن لإعادة التدوير إصلاحها
إعادة التدوير ليست حلاً شاملاً. تشير PIPA إلى أن "أدوات إعادة التدوير قد لا تكون قادرة على تصحيح البقع المسطحة"، وعندما لا يمكن إرجاع الأنبوب ضمن معايير القبول، تكون الخيارات هي قص "نهاية الأنبوب حتى إزالة البقعة المسطحة"، أو نقل أو تدوير سرج، أو لحام أطراف أنبوبية بالنهاية.
هناك أيضًا عيب لا يتعلق بالاستدارة إطلاقًا: ارتداد نهاية الأنبوب، أو الانكماش الداخلي، حيث يدفع إجهاد التصنيع المتبقي النهاية إلى الداخل ويُحدث فجوة لا يستطيع المصهور إغلاقها. اختبار PIPA له هو عملية حسابية يمكن لمهندس الموقع تنفيذها بشريط قياس ومسطرة مستقيمة — قم بالقياس للخلف من نهاية الأنبوب بمقدار DN × 5%، وعند هذا الموضع يجب ألا يكون القطر الخارجي أصغر من DN. على أنبوب DN500، هذا يعني القياس للخلف 25 مم والتأكد من أن القطر الخارجي لا يزال 500 مم على الأقل؛ إذا لم يكن كذلك، قم بقصه بشكل مستقيم عند تلك النقطة.
التحذير المرتبط بهذا الاختبار هو ما يغير كيفية تخطيط الفريق ليومه. تحذر PIPA من أن الإجهادات المتبقية تبقى بعد القص، لذا "يمكن للأنبوب المقطوع حديثًا أن يرتد مرة أخرى، أحيانًا خلال بضع ساعات." تجهيز سلسلة من الوصلات في الصباح لدمجها في فترة ما بعد الظهر ليس الكفاءة التي تبدو عليها — فالأطراف المجهزة يمكن أن تنكمش للداخل قبل تركيب الوصلة.
الكشط بُعد محدد، وليس خطوة تنظيف
البولي إيثيلين يطور طبقة جلدية رقيقة مؤكسدة من التصنيع والتعرض للأشعة فوق البنفسجية، وهذه الطبقة لن تندمج. إزالتها هي الخطوة التي تحدد ما إذا كانت الوصلة تعمل، وهي المكان الذي تضع فيه MAB-1 الغالبية العظمى من حالات الفشل: التلوث من سوء تجهيز الأنبوب، مشاكل الهندسة، وأخطاء المحاذاة معًا "تمثل أكثر من 95% من جميع حالات فشل الدمج." ليس جودة التركيب. ليس إعدادات الماكينة. التجهيز.
البُعد محدد وأصغر مما يتوقع الناس. تنص MAB-1 على أن "الحد الأدنى الكافي من المادة التي يجب إزالتها هو فقط سبعة أجزاء من الألف من البوصة (0.007″)"، وهي سماكة "تقريبًا نفس سماكة ورقتين من الورق العادي."
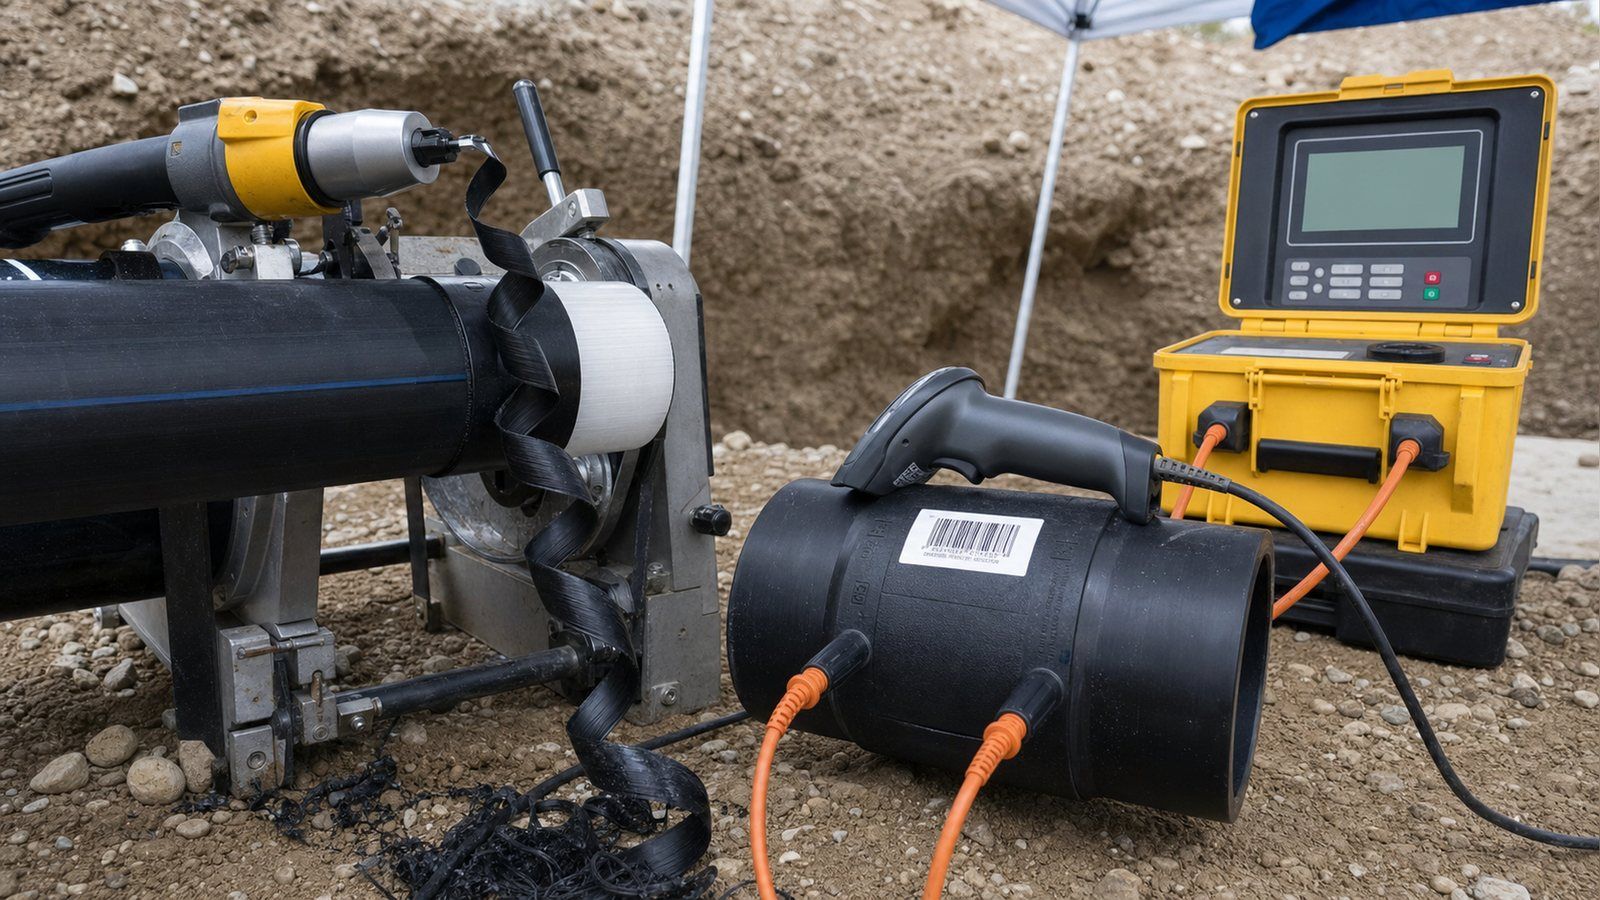
طبقة الأكسدة لا تتعمق بشكل ملحوظ مع وقت التخزين، لذا فإن المتطلب هو نفسه بالنسبة للأنبوب الذي تم تسليمه أمس والأنبوب الذي ظل في ساحة التخزين لمدة عامين — حقيقة مفيدة للمستورد الذي يحتفظ بمخزون.
ما لا تذكره أي صفحة منتج تقريبًا هو أن هناك أيضًا حدًا أقصى. الكشط ليس حالة يكون فيها المزيد أكثر أمانًا: إزالة الكثير يؤدي إلى انخفاض القطر الخارجي للأنبوب، واتساع الفجوة الحلقية، وتكون قد صممت نفس الفشل الذي يسببه الأنبوب غير المستدير. MAB-1 تجدول كلا الحدين حسب الحجم.
| حجم الأنبوب | الحد الأدنى لعمق الكشط | الحد الأقصى لإجمالي عمق الكشط |
|---|---|---|
| 3/4″ و1″ | 0.007″ | 0.014″ |
| 1.25″ و2″ | 0.007″ | 0.017″ |
| 3″ و4″ | 0.007″ | 0.022″ |
| 6″ إلى 12″ | 0.007″ | 0.027″ |
الأداة لا تقل أهمية عن العمق. تنص MAB-1 على أنه "لا ينبغي أبدًا استخدام ورق الصنفرة أو قماش الصنفرة أو أي مواد كاشطة أخرى لتجهيز سطح الأنبوب من أجل اللحام الكهربائي"، وأن "المبارد الخشبية والمبارد المعدنية ليست أدوات تقشير مقبولة"، وأن الكاشطات اليدوية "غير موصى بها بسبب عدم اتساق تجهيز السطح."
تعمل المواد الكاشطة على تلميع الملوثات في السطح بدلاً من إزالة طبقة منه، ولا تترك أي دليل على مدى عمقها. بينما ينتج جهاز التقشير الدوار حلقة مستمرة يمكن للفريق قياسها — وهذا هو الهدف. إذا كان المورد أو المقاول من الباطن يقترح تجهيز الوصلات بقماش كاشط، فهذا سبب لإيقاف العمل، وليس توفيرًا في التكلفة.
رقمان آخران يختتمان هذا الأمر. تحدد PIPA طول التقشير بأنه "نصف طول الوصلة زائد 20 مم من نهاية الأنبوب" — والسبب في الـ 20 مم الإضافية هو ميزة فحص، لأن أحد فحوصات ما بعد اللحام هو أن "التقشير يكون مرئيًا خارج نهايات الوصلة الكهربائية." وهذا يحول خطوة غير مرئية إلى شيء يمكن للمفتش التحقق منه بعد إتمام الوصلة.
وبالنسبة للأنبوب التالف، تحدد MAB-1 حدًا للاستبدال: "إذا تجاوز الخدش 10% من سمك جدار الأنبوب، فيجب قطع هذا الجزء من الأنبوب واستبداله." لا يمكن كشط الخدوش الأعمق دون تجاوز أقصى عمق تقشير. إذا أعيد تلوث السطح بعد التجهيز، فإن العلاج المحدد هو "تركيز لا يقل عن 90% من كحول الأيزوبروبيل" — ويُستبعد صراحةً الكحول المشوه لأن إضافاته يمكن أن تمنع الاندماج.
درجة الحرارة والطاقة والظروف التي تُبطل الوصلة
اللحام الكهربائي أكثر تحملاً للطقس من لحام الوجه، وهذا أحد الأسباب التي تجعله محددًا. لكنه ليس مقاومًا للطقس، ونطاق التشغيل أضيق مما يفترض معظم المشترين في كلا الاتجاهين.
نطاق درجة الحرارة
تضع PPI نطاق التركيب المؤهل النموذجي عند "حد أدنى 14°F إلى حد أقصى 113°F"، مع ملاحظة أن الشركات المصنعة تحدد حدودها الخاصة وبعضها أوسع. أما PIPA، التي تعمل بالنظام المتري وتصف الآلة بدلاً من الوصلة، فتعطي آلات اللحام الكهربائي "حدود تشغيل حرارية عليا ودنيا تتراوح بين -10°C و45°C." هذان النطاقان هما نفس النطاق: 14°F هي -10°C و113°F هي 45°C. تقارب هيئتين صناعيتين مستقلتين على حدود متطابقة هو إشارة قوية إلى أن هذا حد فيزيائي حقيقي، وليس إخلاء مسؤولية متحفظًا من الشركة المصنعة.
الجانب الحراري يوقف مشاريع أكثر من الجانب البارد، والسبب هو اكتساب الحرارة الشمسية وليس درجة حرارة الهواء. تحذر PIPA من أن الأنابيب والوصلات السوداء في ضوء الشمس المباشر "يمكن أن تمتص الطاقة الشمسية وقد تصل إلى درجات حرارة أعلى بكثير من درجة حرارة البيئة المحيطة"، مع "درجات حرارة سطح الأنبوب تصل إلى 70°C."
يوم بدرجة 32°C في غرب أفريقيا أو الخليج يقع بشكل مريح داخل النافذة المحيطة بينما الأنبوب الملقى في الشمس بجانب الخندق يكون خارجها بـ 25 درجة.
الحل هو التظليل، وتحدد PIPA الهدف: استخدام حماية من الشمس مثل خيمة محمولة "لتقليل درجة حرارة سطح الأنبوب إلى 45 درجة مئوية أو أقل." بالنسبة لمشتري المشروع، هذا بند في القائمة — المأوى معدات وليس رفاهية اختيارية، والطاقم الذي لا يملكه إما سيتوقف عن العمل في منتصف النهار أو سينفذ وصلات كان يجب ألا تُنفذ.
الرطوبة مطلقة وليست تدريجية. يجب أن تكون أسطح اللحام نظيفة وجافة، ويجب حماية التجميع من المطر، وتعليمات PIPA هي أن "اللحام لا يجب أن يُنفذ إذا لم يمكن توفير الحماية." الخنادق التي تجمع الطين والماء يجب تجفيفها أولاً. هناك أيضًا حد أدنى لمساحة العمل يتم تصميمه خارج الحفريات الضيقة ثم يُكتشف في الموقع: "في الخنادق، يلزم خلوص أدنى قدره 150 مم حول الأنبوب"، وأكثر مع زيادة قطر التركيبة، لأن الطاقم يحتاج مساحة لتشغيل أداة التقشير، وتركيب مشابك إعادة التدوير، وتوصيل الأسلاك.
الطاقة قرار شراء، وليست تفصيلًا في الموقع
يجب أن يوفر صندوق التحكم طاقة دقيقة، والطاقة غير المستقرة سبب رئيسي للحامات الفاشلة. تشير PPI إلى أن صناديق التحكم "متوفرة عادةً بإصدارات 110 فولت أو 220 فولت" ويجب أن تعمل "ضمن نطاق تردد من 50 إلى 60 هرتز" — وهذا فخ حقيقي في المشاريع التصديرية، لأن صندوقًا تم شراؤه لسوق معين قد لا يتوافق مع أسطول المولدات في سوق آخر. تحدد PIPA الإمداد بشكل أدق: جهد اسمي "230 فولت-240 فولت" بدون حمل، ويُحافظ عليه "ثابتًا عند 230 فولت ±15%" تحت الحمل، وتردد ثابت 50-60 هرتز تحت الحمل، وكابلات تمديد "يجب ألا تتجاوز 50 مترًا" ويجب فكها بالكامل.
حجم المولد يتبع التركيبة، وتنشر PPI الأرقام: الوصلات من 1/2 بوصة إلى 2 بوصة تحتاج مولدًا بحد أدنى 2.5 كيلوفولت أمبير على قاطع 15 أمبير، والوصلات من 3 بوصة إلى 12 بوصة تحتاج 5 كيلوفولت أمبير مع قاطع 30 أمبير عند 110 فولت أو 20 أمبير عند 220 فولت، والسرجات بجميع الأحجام تحتاج 2.5 كيلوفولت أمبير. كابلات التمديد محددة بالمقياس، #10/3 عند 25 قدمًا و #8/3 عند 50 قدمًا. الطاقم الذي يصل بمولد 3 كيلوفولت أمبير لوصلات 8 بوصة سيواجه أعطالًا متقطعة تبدو وكأنها تركيبات معيبة وهي ليست كذلك.
وقت التبريد جدول زمني، وليس فترة راحة
البولي إيثيلين عازل جيد، لذا تظل الوصلة طرية لفترة طويلة بعد توقف التيار. تنشر MAB-1 أكثر أوقات التبريد تحفظًا بين جميع الشركات المصنعة المدرجة، وقائمة الأشياء التي يجب الانتظار من أجلها أطول من "الضغط": يجب مراعاة وقت التبريد "قبل إزالة المشابك، أو الحركة، أو الردم، أو اختبار الضغط، أو النقر، أو وضع التركيبة في الخدمة." للوصلات حتى 250 رطل لكل بوصة مربعة، ذلك 30 دقيقة من 3/4 بوصة إلى 2 بوصة، و45 دقيقة من 3 بوصة إلى 8 بوصة، و60 دقيقة عند 10 بوصة و12 بوصة.
تتبع السرجات جدولًا منفصلًا وترتبط بحجم المخرج، وليس بقطر الخط الرئيسي — 30 دقيقة للمخارج من 3/4 بوصة إلى 4 بوصات و60 دقيقة للمخارج من 6 بوصات إلى 12 بوصة. وبالتالي، فإن توصيلة خدمة بقطر 2 بوصة على خط رئيسي بقطر 12 بوصة تُنجز في 30 دقيقة، وهي ميزة جدولة تستحق المعرفة عند التخطيط ليوم من ربطات الخدمة.
تحذير واحد بشأن إعادة اللحام: إذا انقطع التيار الكهربائي في منتصف الدورة، تسمح بعض الشركات المصنعة بإعادة اللحام بعد أن يبرد الوصل إلى درجة الحرارة المحيطة، لكن PIPA تشير إلى أن الوقت اللازم لانخفاض حرارة التجميع الكامل إلى أقل من 45 درجة مئوية "قد يصل إلى 24 ساعة اعتمادًا على حجم الوصل والظروف البيئية." هذه ليست استراحة غداء.
وقت التبريد محدد لكل وصلة ولا يمكن ضغطه. في يوم من الوصلات بقطر 8 بوصات، فإن 45 دقيقة من وقت التثبيت غير المضطرب لكل وصلة هي القيد الحقيقي على عدد الوصلات التي يكملها الفريق — وليس مدى سرعة كشطهم.
أي المعايير يجب أن تكتب في أمر الشراء الخاص بك
تخضع وصلات اللحام الكهربائي لمعايير مختلفة اعتمادًا على ما ينقله الأنبوب والسوق الذي سيتم توريده إليه. تسمية المعيار الصحيح هو ما يجعل المواصفة قابلة للتنفيذ؛ وتسمية معيار مسحوب يخبر المورد بأنك نسخته من مستند قديم.
للمياه، المرجع الدولي الحالي هو ISO 4427-3:2019، الذي يغطي وصلات PE "المخصصة لنقل المياه المخصصة للاستهلاك البشري، والمياه الخام قبل المعالجة، والصرف الصحي والمجاري تحت الضغط، وأنظمة التفريغ، والمياه لأغراض أخرى"، للأنظمة حتى أقصى ضغط تشغيل مسموح به يبلغ 25 بار عند درجة حرارة مرجعية 20 درجة مئوية. وهو أيضًا المستند الذي يوفر تعريفات نقطة الحنفية وسرج الفرع المستخدمة سابقًا في هذا الدليل. في أوروبا، الموازي هو EN 12201. وتذكر مواصفة IFAN المنشورة لـ HDPE كليهما، حيث تدرج معيار المنتج باسم "ISO 4427 (مياه) / EN 12201 (أوروبا)" مع "DIN 8074/8075 للأبعاد والاختبار."
بالنسبة للغاز، كن حذرًا مع ISO 8085-3:2001. إنها بالفعل مواصفة وصلات اللحام الكهربائي المصنوعة من البولي إيثيلين "لتزويد الوقود الغازي"، وتنطبق على الوصلات "المصممة ليتم وصلها بالانصهار بأنابيب PE المطابقة لـ ISO 4437" — ولكن تم استبدالها منذ ذلك الحين بسلسلة ISO 4437. الاستشهاد بـ ISO 8085-3 في مناقصة عام 2026 ليس خطأً قاتلًا، لكن إذا قام مورد باقتباسها لك كدليل على مطابقته الحالية، فهو يعمل من ورقة بيانات قديمة، وهذا يستحق سؤالًا متابعة حول ما هو قديم أيضًا في تلك الورقة.
لأي شيء يدخل الولايات المتحدة، فإن ASTM F1055 هي المواصفة التي يجب تسميتها، وهناك سبب تنظيمي حالي للحصول على الإصدار الصحيح. نشرت PHMSA قاعدة نهائية مباشرة في 24 أبريل 2026بتحديث الإصدار المدمج في لوائح السلامة الفيدرالية لخطوط الأنابيب إلى "ASTM F1055-16a (أعيد اعتماده في 2022) ... تمت الموافقة عليه في 1 نوفمبر 2022"، ليحل محل إصدار 2016، مع الموافقة على الدمج بالرجوع إليه "للبند 192.283(a)؛ الملحق ب لهذا الجزء."
يسري هذا القاعدة اعتبارًا من 1 يناير 2027، ويُسمح بالامتثال بعد 23 يونيو 2026 بالفعل — لذا اعتبارًا من الآن، كلا الإصدارين ساريان في أماكن مختلفة، وأمر الشراء الذي ينص ببساطة على "ASTM F1055" دون تحديد الإصدار يصبح غامضًا في اللحظة التي يتغير فيها المرجع. تعليمات الفحص في MAB-1 هي النسخة العملية من هذا: "يجب أن تكون جميع الوصلات بالانصهار الكهربائي موسومة للإشارة إلى أنها تلبي متطلبات التصميم والأداء الخاصة بـ ASTM F1055 قبل النظر في استخدامها."
تختلف المتطلبات حسب السوق والتطبيق والمواصفات المعتمدة من قبل المرافق، لذا تعامل مع القائمة أعلاه كنقطة انطلاق للمناقشة مع السلطة المحلية أو المهندس الاستشاري بدلاً من اعتبارها إجابة امتثال شاملة.
موافقات مياه الشرب بشكل خاص — علامات الاعتماد مثل NSF/ANSI 61 أو AWWA C906 التي تذكرها MAB-1 كعلامات إضافية — منفصلة عن معايير المنتج المذكورة أعلاه ويجب تأكيدها للسوق المحدد والمنتج المحدد، وليس افتراضها من ادعاء عام بالتوافق مع ISO. للحصول على نظرة أوسع حول كيفية ترابط هذه العائلات، يغطي دليلنا حول معايير أنابيب HDPE جانب الأنابيب، ومعايير اعتماد الأنابيب يغطي معنى العلامات نفسها.
مثال تطبيقي: فرع DN110 من خط رئيسي PE100
خذ مهمة شائعة: خط توزيع رئيسي DN110 PE100 SDR17، يعمل بالفعل، وفرع خدمة جديد DN63 يجب أن يتفرع منه دون إيقاف الإمداد. إليك كيفية حل القرارات المذكورة أعلاه، بالترتيب الذي تتخذها فعليًا.
لا يمكن للفرع مقاطعة الإمداد، لذا يتم تحديد عائلة التركيبات أولاً: هذا نقطة حنفية (tapping tee)، وليس مشبك تفرع (branch saddle)، لأن نقطة الحنفية فقط تحمل القاطع المدمج الذي يسمح بعمل الثقب بعد الانصهار على خط رئيسي حي. اختيار مشبك تفرع هنا لتوفير تكلفة الوحدة يتطلب خفض ضغط الخط الرئيسي، وهو ما تم تعريف المهمة لتجنبه.
يأتي تصنيف الضغط بعد ذلك. الخط الرئيسي هو PE100 SDR17، وهو PN10. يجب أن تكون نقطة الحنفية PN10 أو أفضل، لأن النظام يأخذ تصنيف أدنى مكون فيه. إذا كانت نقطة الحنفية الوحيدة في المخزون هي PN16، فهذا جيد ولا يكلف شيئًا في الأداء — لا يزال الخط الرئيسي هو الحاكم عند PN10. إذا كانت نقطة الحنفية الوحيدة في المخزون هي PN8، فإن اتصال الفرع قد خفض تصنيف تلك النقطة من الشبكة إلى ما دون الأنبوب الملتصق به، ويجب رفضها بغض النظر عن السعر.
ثم يتم قياس الأنبوب، لأن التركيب لن يتسامح مع الهندسة. DN110 يقع أسفل خطوة DN315، لذا فإن حد البيضاوية هو الأصغر بين 1.5% من DN أو 3 مم: 1.5% من 110 هو 1.65 مم، لذا 1.65 مم هو الحد.
باستخدام الأرقام المحسوبة الخاصة بـ PIPA، فإن أنبوبًا بقياس d1 = 111.0 مم و d2 = 109.5 مم لديه بيضاوية قدرها 1.5 مم، وهي ضمن الحد المسموح به البالغ 1.65 مم وبالتالي يجتاز الاختبار. ولو كان القياس 112.0 و 109.5، لكانت النتيجة 2.5 مم فاشلة، وستكون هناك حاجة إلى مشبك إعادة استدارة على الخط الرئيسي قبل تركيب السرج. عند DN110، من المحتمل أن يكون الأنبوب قد وصل ملفوفًا، مما يجعل هذا القياس أكثر أهمية، وليس أقل.
يتبع التحضير الأبعاد الثابتة. قم بكشط 0.007 بوصة على الأقل من مساحة السرج، باستخدام مقشرة دوارة وليس قطعة قماش كاشطة، وافحص الأنبوب بحثًا عن خدوش — أي شيء أعمق من 10% من سمك الجدار يعني أن هذا الجزء يجب استبداله بدلاً من كشطه بقوة أكبر. قم بتركيب جهاز التثبيت أو التثبيت الخاص بالشركة المصنعة لهذا السرج المحدد، وامسح الباركود بدلاً من إدخال المعلمات يدويًا حتى يتمكن الصندوق من التحقق من مقاومة الملف وتصحيح درجة الحرارة المحيطة، وتأكد من أن الماكينة تتغذى من مصدر طاقة يحافظ على التفاوت المسموح به تحت الحمل.
أخيرًا، الجدول الزمني. المخرج هو DN63، حوالي 2 بوصة، لذا فإن جدول تبريد السرج يعطي 30 دقيقة — مرتبطًا بالمخرج، وليس بالخط الرئيسي DN110. تبقى المشابك وأي أدوات إعادة استدارة طوال هذه الفترة. فقط بعد مرور 30 دقيقة يمكن ثقب المحملة، أو تحريك الوصلة، أو ردمها، أو اختبار الضغط. فريق واحد، وصلة واحدة، من الوصول إلى ثقب الفرع، يستغرق بسهولة ساعة عمل — وتسعيرها بخمس عشرة دقيقة لأن دورة الانصهار نفسها قصيرة هو كيف يتم التقليل من تقدير تكلفة العمل في الانصهار الكهربائي.
هل الانصهار الكهربائي مناسب لمشروعك؟
الانصهار الكهربائي هو طريقة توصيل ممتازة حقًا مع مجموعة ضيقة من الظروف التي يكون فيها الخيار الخاطئ. الصدق بشأن هذه الظروف يوفر أموالًا أكثر من التفاوض على سعر التركيبات.
| الأفضل لـ | غير مثالي لـ |
|---|---|
| الإصلاحات والوصلات حيث لا يمكن تحريك أي من طرفي الأنبوب | خطوط طويلة مستقيمة من أنابيب موحدة، حيث يكون الانصهار التناكبي أسرع لكل وصلة وليس له تكلفة تركيب |
| وصلات فرعية على الخطوط الرئيسية التي لا يمكن إيقاف تشغيلها | مواقع لا يوجد بها مولد موثوق أو لا مأوى من المطر والشمس |
| خنادق وحفر مزدحمة لا توجد بها مساحة لآلة الانصهار التناكبي | وصلات يجب تفكيكها لاحقًا — الانصهار دائم؛ استخدم الشفاه أو الوصلات |
| شبكات تخلط PE80 و PE100، أو تخلط SDR عبر المراحل | فرق بدون مشغلين مدربين ومعتمدين — انضباط التحضير هو الطريقة بأكملها |
| مشاريع تتطلب سجلات تتبع لكل وصلة | أعمال مؤقتة صغيرة جدًا حيث تكون الوصلات الضاغطة كافية وقابلة للعكس |
يستحق صف مهارة المشغّل التركيز عليه لأنه الجانب الذي يقلل المشترون من شأنه. تنص PIPA على أن "أكبر مساهمة فردية في نجاح لحام الدمج الكهربائي هي كفاءة عامل اللحام والتزامه بالتحضير الصحيح للسطح وإجراءات اللحام"، وفي أستراليا يتم إضفاء الطابع الرسمي على ذلك — حيث يجب أن يكون القائمون بالتركيب مدربين ومعتمدين لوحدة كفاءة محددة وأن يحملوا شهادة سارية، وتوصي PIPA بإعادة الاعتماد كل 2-3 سنوات. معظم الأسواق لا تفرض مثل هذا الشرط، وهذا لا يلغي الاعتماد الأساسي على المهارة.
إذا كنت تشتري وصلات لفريق لم يقم باللحام بالدمج الكهربائي من قبل، فإن التدريب جزء من تكلفة هذه الطريقة، والبديل هو اكتشاف إحصائية فشل التحضير البالغة 95% في مشروعك الخاص. دليلنا حول أنواع وصلات HDPE يوضح البدائل إذا كان هذا الجدول يوجهك بعيدًا عن الدمج.
ما يجب التحقق منه قبل قبول شحنة وصلات الدمج الكهربائي
معظم ما يحدث من أخطاء في وصلات الدمج الكهربائي يمكن اكتشافه عند استلام البضاعة، قبل وصول أي شيء إلى الخندق. هذا هو تسلسل الفحص الموثق، المستمد من الإجراءات المنشورة وليس من نشرة تسويقية للمورد.
- سلامة التغليف أولاً: يجب أن تصل الوصلات مغلفة بشكل فردي في أكياس شفافة داخل كراتين. توضح PIPA أن التغليف يحمي سطح الدمج من التلوث وأشعة الشمس وأن "الوصلة يجب أن تبقى في تغليفها الأصلي حتى لحظة الاستخدام مباشرة". كرتونة تحتوي وصلات سائبة غير مغلفة تعني رفض الشحنة، وليس التفاوض على خصم.
- علامة ASTM F1055: وفقًا لـ MAB-1، يجب أن تكون الوصلات موسومة لإظهار مطابقتها لمتطلبات التصميم والأداء قبل اعتبارها صالحة للاستخدام. تحقق من وجود العلامة على الوصلة نفسها، وليس فقط على الفاتورة.
- تنسيق الباركود: تأكد مما إذا كان الملصق يحمل رمز ISO 13950 المكون من 24 رقمًا أم 32 رقمًا، وتحقق من طباعة الأرقام القابلة للقراءة البشرية بجانبه. إذا كان عقدك يتطلب إمكانية التتبع، فإن التنسيق المكون من 24 رقمًا لن يفي بالغرض.
- نطاق SDR المذكور وفئة الضغط: يجب أن يظهر كلاهما على الوصلة أو ملصقها مع ذكر درجة PE. الوصلة الموسومة فقط بـ "SDR11" دون ذكر الدرجة لم تخبرك بفئة الضغط الخاصة بها.
- ظروف التخزين عند الوصول: تحدد PIPA التخزين في مكان مغطى بين 0°C و50°C. بالنسبة للمستورد، هذا مواصفة للمستودع — فالحاوية الواقفة في الشمس على الرصيف قد تتجاوز ذلك.
- مطابقة الأدوات: بالنسبة للسرجات ذات التحميل العلوي، تأكد من تضمين أداة التركيب الخاصة بالشركة المصنعة أو امتلاكها بالفعل، وأنها تطابق العلامة التجارية المشحونة فعليًا وليس العلامة المذكورة في العرض.
- وثائق المواد: اطلب الشهادة التي تغطي الشحنة. تصدر IFAN شهادة مواد لكل شحنة على خط HDPE الخاص بها، ويجب أن يكون أي مورد قادرًا على فعل الشيء نفسه.
تحذير واحد ينتمي هنا بدلاً من دليل التركيب، لأنه يغير ما يجب أن يقبله المشتري كدليل على وصلة جيدة. تُقرأ مؤشرات الانصهار على نطاق واسع كعلامة نجاح — ترتفع، والوصلة جيدة. تنص PIPA على العكس بعبارات واضحة: "تؤكد دبابيس مؤشر الانصهار أن بعض ضغط الانصهار قد تطور في اللحام. وهي ليست تأكيدًا على نجاح اللحام." يمكن أن ترتفع الدبابيس على وصلة مصنوعة على أنبوب غير مكشوط أو بيضاوي.
إذا كان نظام الجودة لدى المقاول يتكون من تصوير الدبابيس المرتفعة، فهو ليس نظام جودة. الفحوصات التي لها وزن هي سجل الانصهار من صندوق التحكم، وغياب رسائل الخطأ، وعدم تسرب البولي إيثيلين المنصهر من المقبس، وعدم ظهور أسلاك التسخين المزاحة في الفجوة الحلقية، وعلامة عمق الإدخال ما زالت حيث بدأت، والشريط المكشوط الظاهر خلف طرفي التركيبة.
الخلاصة
يتلخص اختيار تركيبات HDPE بالانصهار الكهربائي الجيد في ثلاثة أسئلة لا تطرحها جداول المنتجات: ما الذي يجب أن تفعله هذه الوصلة، وما هو المكوّن الأقل تصنيفًا فيها، وهل الأنبوب في حالة هندسية جيدة بما يكفي لإغلاق الفجوة بالانصهار. إذا أجبت على هذه بشكل صحيح، يقدم الانصهار الكهربائي وصلة قوية مثل الأنبوب، في مواقع لا يعمل فيها أي شيء آخر. إذا أخطأت فيها، ستكمل التركيبة دورتها وترفع دبابيسها فوق وصلة لن تصمد أبدًا.
إذا كنت تخصص شبكة PE بدلاً من شراء عدد قليل من القطع، فمن الجدير تسوية الدرجة وSDR وفئة الضغط على الورق قبل مقارنة أسعار التركيبات، لأن أرخص تركيبة تخفض تصنيف خطك الرئيسي هي أغلى عنصر في الطلب. يمكنك مراجعة نطاق HDPE الكامل ومواصفاته المنشورة، أو إرسال جدول الدرجات والأحجام لمشروعك إلى مكتبنا الهندسي وسنخبرك بما يمكننا توريده وفقًا له.
الأسئلة الشائعة
هل يجب أن تتطابق تركيبات الانصهار الكهربائي مع SDR لأنبوبي تمامًا؟
لا. تجلس التركيبات على القطر الخارجي، وهو ثابت عبر SDRs، ومعظمها يغطي نطاق SDR. لكن النظام النهائي يأخذ تصنيف الضغط لأقل مكوّن تصنيفًا، لذا تحقق من فئة التركيبة مقابل فئة الأنبوب.
هل يمكن إعادة استخدام تركيبة الانصهار الكهربائي بعد لحام فاشل؟
فقط إذا انقطع التيار الكهربائي، وفقط وفقًا لتعليمات الشركة المصنعة. بعضها يسمح بإعادة اللحام بعد التبريد إلى درجة حرارة الغرفة؛ والبعض الآخر يتطلب قطع الوصلة. التركيبات التي تتعطل لأي سبب آخر تُزال أو تُهجر.
ما الفرق بين تركيبات الضغط وتركيبات الانصهار الكهربائي؟
تركيبات الضغط تُثبت ميكانيكيًا على الأنبوب ويمكن تفكيكها، ولا تحتاج إلى طاقة أو تحضير. الانصهار الكهربائي يذيب التركيبة والأنبوب في جزء واحد دائم، ويتطلب كشطًا ومشابك وصندوق تحكم ووقت تبريد.
هل يمكن للانصهار الكهربائي ربط أنبوب PE80 بأنبوب PE100؟
نعم. يمكن للوصل بالانصهار الكهربائي أن يربط درجات مختلفة من PE و SDR مختلفة، ولهذا فهو مناسب للشبكات التي يتم توسيعها على مراحل. يتم بعد ذلك تقييم القسم الموصول عند القيمة الأدنى للمكونين.
كم من الوقت يستغرق تبريد وصلة الانصهار الكهربائي؟
بالنسبة للوصلات حتى 250 رطل/بوصة مربعة، 30 دقيقة من 3/4 إلى 2 بوصة، 45 دقيقة من 3 إلى 8 بوصات، و60 دقيقة عند 10 و12 بوصة. تتبع السرج حجم المخرج: 30 دقيقة حتى 4 بوصات، و60 دقيقة فوق ذلك.
هل أحتاج إلى مشبك إعادة تدوير لكل وصلة انصهار كهربائي؟
لا. عند 2 بوصة IPS/CTS وأقل، عادةً ما ينثني الأنبوب بما يكفي ليقوم الوصل ومشابك المحاذاة بتدويره. من 3 بوصات IPS/DIPS فما فوق، قد تكون مشابك إعادة التدوير مطلوبة على كلا الجانبين.
هل ارتفاع مؤشر الانصهار دليل على أن اللحام جيد؟
لا. ارتفاع المؤشر يؤكد أن ضغط الذوبان قد تطور، وليس أن الوصلة سليمة. يمكن أن يرتفع المؤشر فوق أنبوب غير مكشوط أو غير دائري. استخدم سجل الانصهار من صندوق التحكم والفحوصات البصرية بدلاً من ذلك.