Raccords HDPE par électrofusion : comment choisir le bon
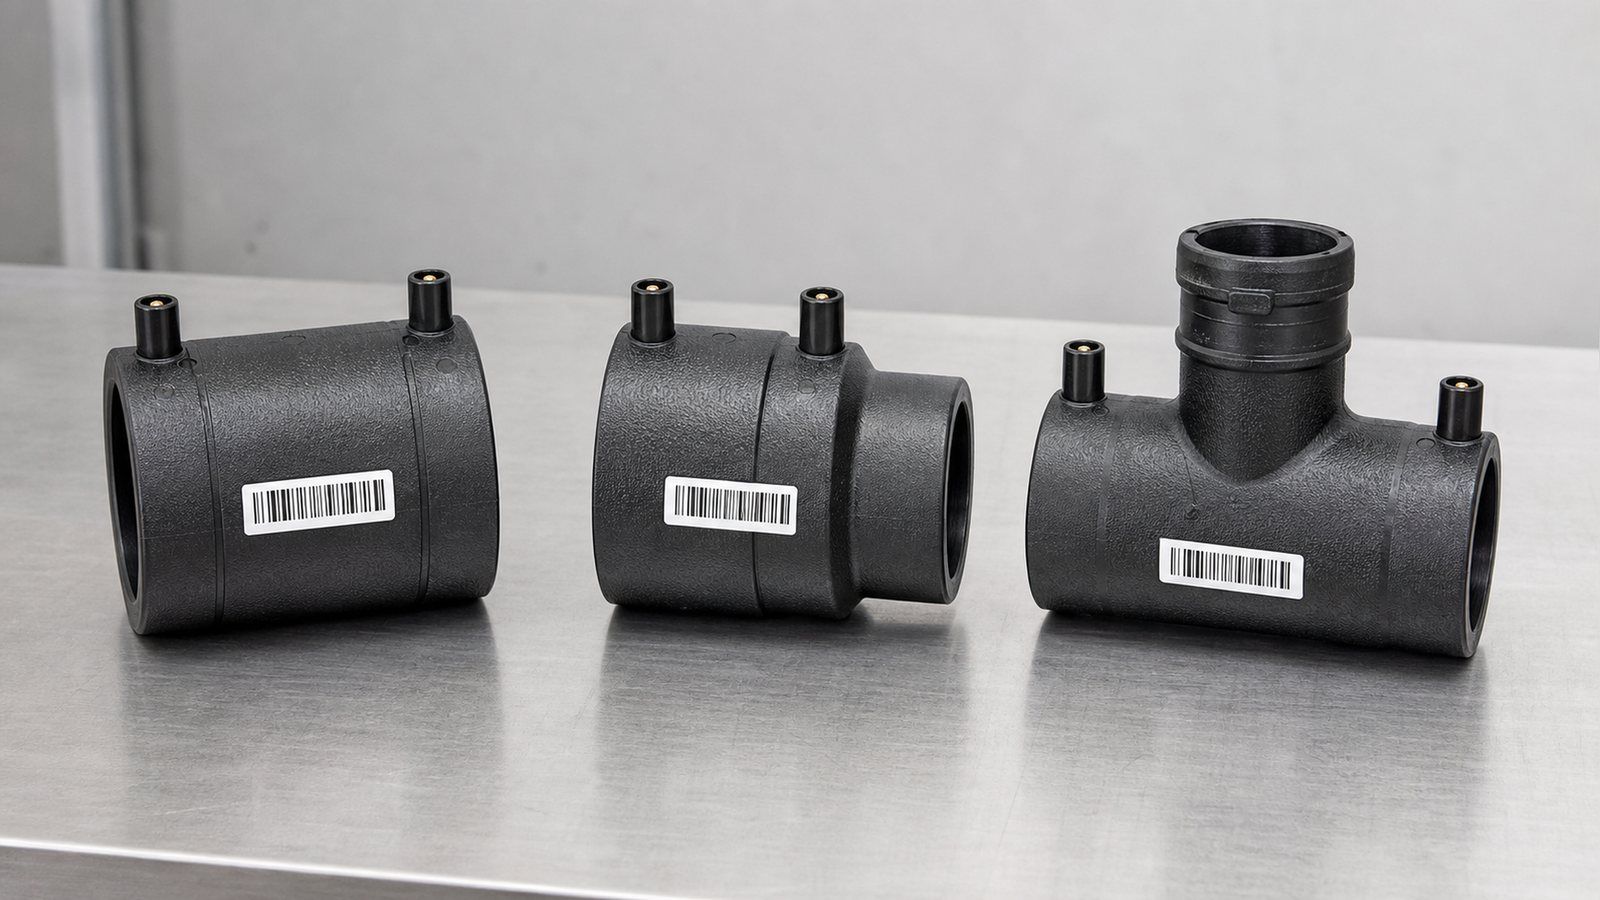
Comment choisir les raccords HDPE par électrofusion : correspondance SDR et classe de pression, manchon vs piquage en T, codes-barres ISO 13950 et limites d'ovalité.
Choisir des raccords HDPE par électrofusion ressemble à un exercice de catalogue jusqu'à ce que le premier joint échoue à un test de pression. Recherchez le terme et vous tombez presque entièrement sur des grilles de produits — des manchons à 230 psi, des réductions en pouces, des colliers de prise en charge par taille de sortie — avec presque rien qui vous indique lesquelles de ces pièces conviennent à votre tuyau, ou ce qui doit être vrai à propos du tuyau avant que l'un d'eux ne puisse fusionner. Le numéro de pièce est la moitié facile de la décision. La moitié qui décide si le joint tient est la correspondance entre le raccord, le tuyau que vous avez réellement sur site, et les tolérances que le raccord suppose silencieusement.

Points clés
- Les raccords par électrofusion peuvent assembler différents grades de PE et différents SDR, mais le système fini est évalué au composant le plus faible du joint — vérifiez le PN de chaque pièce, pas seulement celui du tuyau.
- Un collier de prise en charge et un piquage à souder ne sont pas synonymes : ISO 4427-3 définit le collier de prise en charge comme comportant un couteau intégré qui reste dans le raccord, tandis qu'un piquage à souder nécessite un outil de coupe séparé.
- ISO 13950 permet deux formats de codes-barres — 24 chiffres et 32 chiffres — et seule la version 32 chiffres comporte un codage de traçabilité. Si vous avez besoin d'une traçabilité par joint, vous devez la spécifier.
- Le grattage a un maximum ainsi qu'un minimum : 0,007 pouce doit être enlevé, mais la profondeur totale de pelage est plafonnée à 0,014 pouce sur un tuyau de 3/4 pouce et à 0,027 pouce sur un tuyau de 6 à 12 pouces.
- Les colliers de remise en forme deviennent une exigence réelle à partir de 3 pouces IPS/DIPS ; en dessous de 2 pouces, le manchon et les colliers d'alignement arrondissent généralement le tuyau d'eux-mêmes.
- Une fenêtre d'installation qualifiée typique est de 14°F à 113°F (environ -10°C à 45°C), et un tuyau noir en plein soleil peut atteindre 70°C — bien en dehors de cette plage.
- Les indicateurs de fusion montés confirment que la pression de fusion s'est développée. Ils ne sont explicitement pas une confirmation d'une soudure réussie.
Quand l'électrofusion justifie son surcoût
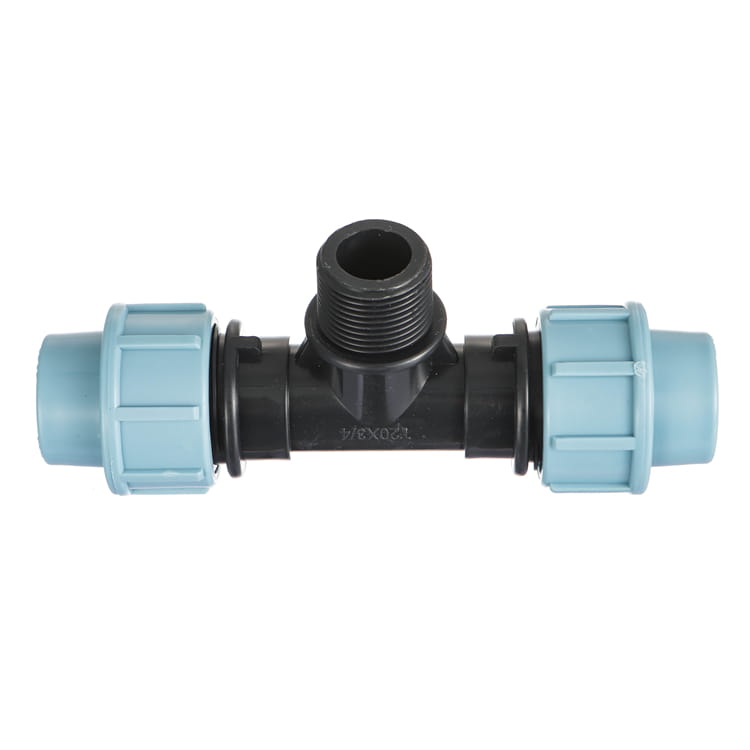
Un raccord par électrofusion coûte plusieurs fois le prix d'un manchon à compression de même diamètre, et il nécessite une boîte de commande, un générateur, un outil de dénudage et des pinces avant de pouvoir fonctionner. Cet écart de prix est la première chose qu'un acheteur remarque et la dernière qu'un catalogue explique. La réponse honnête est que l'électrofusion n'est pas une méthode de jonction polyvalente que l'on choisit par défaut ; c'est la méthode que l'on choisit lorsque les alternatives sont bloquées par une contrainte physique.
La condition bloquante est généralement l'espace. Le soudage bout à bout nécessite une longueur libre suffisante de part et d'autre du joint pour amener une machine, serrer les deux extrémités du tuyau et les maintenir alignées pendant le refroidissement. Dans une tranchée encombrée, contre une conduite existante, lors d'une réparation où l'on ne peut pas déplacer les extrémités du tuyau, ou sur un raccordement où il n'y a pas d'extrémité de tuyau du tout, cette dégagement n'existe pas.
Un manchon par électrofusion travaille entièrement depuis l'extérieur du tuyau et ne nécessite que suffisamment d'espace pour glisser sur les extrémités, ce qui explique pourquoi il domine les réparations, les raccordements et les branchements de service. Le compromis est que l'électrofusion fait peser toute la charge de la qualité sur la préparation de surface, alors que le soudage bout à bout la fait peser sur les réglages de la machine.
La deuxième raison est beaucoup moins discutée et importe davantage aux acheteurs qu'aux installateurs. L'électrofusion tolère une inadéquation que le soudage bout à bout ne tolère pas. Le soudage bout à bout exige que les deux extrémités du tuyau aient le même diamètre extérieur et la même épaisseur de paroi, donc joindre un tuyau PE80 SDR11 à un tuyau PE100 SDR17 bout à bout n'est pas une opération normale. Les raccords par électrofusion travaillent uniquement sur la surface extérieure, donc comme leguide d'électrofusion de la Plastics Industry Pipe Associationle précise, le soudage "peut être utilisé pour assembler des tuyaux fabriqués à partir de différents grades de matériau PE (c'est-à-dire PE80 et PE100) et de différents rapports dimensionnels standard (SDR)."
Sur un réseau qui a été étendu par phases sur quinze ans avec ce qui était disponible à chaque fois, cette flexibilité n'est pas un luxe — c'est la seule façon pratique de relier l'ancien au nouveau.
Cette flexibilité s'accompagne d'une règle, et c'est la règle sur laquelle repose tout ce guide. Elle est traitée dans la section suivante, et se tromper est la façon dont un acheteur se retrouve avec un joint techniquement sain sur un système qui ne supporte plus la pression pour laquelle il a été conçu.
SDR, grade et classe de pression : la règle de compatibilité qui régit tout
Les raccords à électrofusion sont dimensionnés sur le diamètre extérieur, et un tube PE d'un diamètre nominal donné a le même diamètre extérieur pour chaque SDR — l'épaisseur de paroi varie vers l'intérieur. C'est pourquoi un seul numéro de référence de manchon peut couvrir une plage de SDR, et pourquoi la question « ce raccord s'adaptera-t-il à mon tube ? » a une réponse plus simple que la plupart des acheteurs ne le pensent : si le diamètre extérieur correspond et que la plage de SDR indiquée pour le raccord inclut la vôtre, il s'adapte.
La question de savoir s'il fonctionnera est différente. PIPA énonce la règle fondamentale clairement : « Lorsque différents matériaux ou SDR sont utilisés, la pression nominale PN du système de canalisation est équivalente à celle du composant de tube ou de raccord le moins bien classé. »
Un raccord PN16 sur un tube PN10 donne un système PN10. Un raccord PN10 sur un tube PN16 donne également un système PN10 — et ce deuxième cas est le plus coûteux, car l'acheteur a payé pour un tube PN16 et a silencieusement déclassé le réseau à chaque joint. Lorsque vous évaluez le prix des raccords par rapport à une nomenclature, la classe de pression du raccord n'est pas un détail de spécification à négocier à la baisse pour la marge. C'est le plafond de tout ce qu'il touche.
Le mode de défaillance sous-jacent est un problème de dénomination. Le SDR est un rapport géométrique — diamètre extérieur divisé par l'épaisseur de paroi — et il ne constitue pas à lui seul une pression nominale, car le même rapport dans un composé plus faible donne une classe inférieure.
La page de spécifications HDPE d'IFAN indique la correspondance puis nomme directement le piège : en PE100, « SDR11 donne PN16, SDR17 donne PN10, SDR21 donne PN8 et SDR26 donne PN6.3 », tandis que « SDR11 en PE80 est PN12.5, pas PN16 », ce qu'IFAN décrit comme « l'erreur de spécification la plus courante que nous voyons dans les demandes entrantes ». Un acheteur qui commande des « raccords SDR11 » en croyant avoir commandé du PN16 n'a rien spécifié concernant la pression tant que le grade n'est pas nommé en même temps.
| SDR | Classe de pression en PE100 | Ce que cela signifie en cas de mélange |
|---|---|---|
| SDR11 | PN16 (PE80 : PN12.5) | Classe la plus élevée ici ; tout raccord de classe inférieure dans le joint définit la classe du système à la place |
| SDR17 | PN10 | Choix courant pour les conduites de distribution ; vérifier que le raccord n'est pas le maillon faible |
| SDR21 | PN8 | Paroi plus mince ; confirmer que la plage SDR du raccord atteint cette valeur |
| SDR26 | PN6.3 | La paroi mince se rigidifie moins ; l'ovalisation et le re-cylindrage comptent davantage ici |
Deux conséquences pratiques en découlent. Premièrement, indiquez le grade PE, le SDR et le PN sur chaque ligne du bon de commande, séparément pour les tubes et les raccords — « DN110 PE100 SDR17 PN10 » ne laisse rien à interprétation, tandis que « DN110 SDR17 » laisse le grade ouvert.
Deuxièmement, lorsqu'un raccord est proposé avec une plage SDR plutôt qu'un SDR unique, demandez à quelle extrémité de cette plage la classe de pression est associée. L'instruction de PIPA à ce sujet est de « toujours vérifier le code-barres ou l'emballage du raccord et consulter le fabricant en cas de doute », ce qui est une manière polie de dire qu'une plage imprimée dans un catalogue en ligne n'est pas une spécification sur laquelle construire un réseau. La même discipline s'applique au reste de la gamme de produits HDPE et PE : le grade et la classe doivent figurer sur les documents, pas dans une hypothèse.
Raccord, réducteur, piquage à souder ou collier de prise en charge : le choix dépend de la fonction du raccord
La plupart des catalogues présentent ces quatre éléments côte à côte comme si le choix relevait de la forme. Il n'en est rien. La norme ISO 4427-3:2019 divise les raccords électrosoudables en deux familles structurellement distinctes, et cette distinction détermine l'outillage requis, le temps de refroidissement à planifier et la possibilité d'intervenir sur une conduite en charge.
Raccords à emboîture : manchons et réducteurs
L'ISO 4427-3 définit un raccord électrosoudable à emboîture comme un raccord « contenant un ou plusieurs éléments chauffants intégrés capables de transformer l'énergie électrique en chaleur pour réaliser un joint par fusion avec un bout mâle ou un tube ». En termes simples, le tube s'insère dans le raccord. Les manchons droits assemblent deux tubes de même diamètre ; les manchons réducteurs assemblent deux diamètres différents en une seule pièce.
Un réducteur est le bon choix lorsque le changement de diamètre et le raccordement se font au même endroit. Lorsque ce n'est pas le cas, un manchon droit associé à une réduction de tube est souvent moins cher et toujours plus facile à se procurer, car les manchons réducteurs sont les pièces les plus susceptibles de manquer sur l'étagère d'un distributeur dans la combinaison de diamètres souhaitée.
Raccords à selle : piquages à souder et colliers de prise en charge
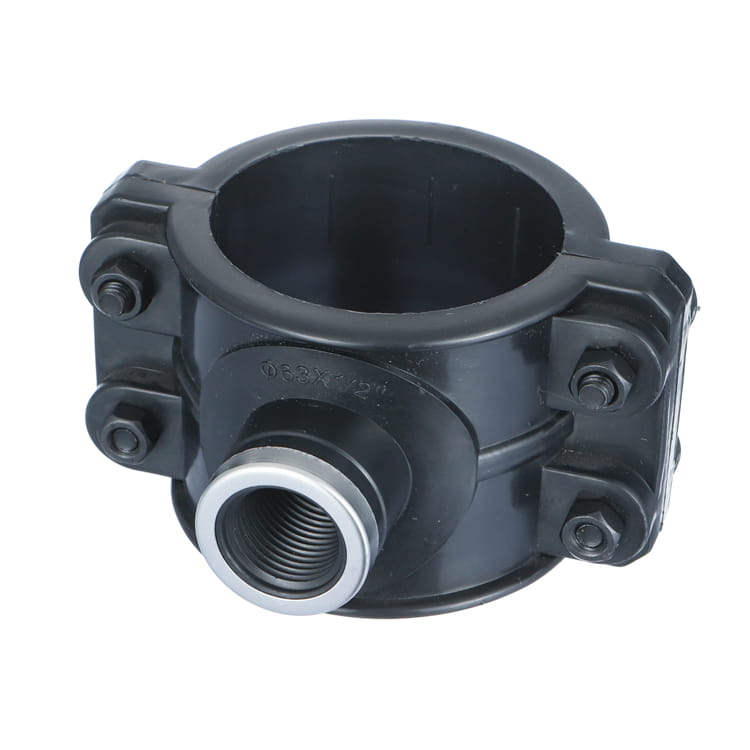
Les raccords à selle se soudent sur l'extérieur d'un tube plutôt qu'autour de son extrémité, ce qui permet de dériver une conduite principale sans la couper. Ici, l'ISO 4427-3 établit une distinction que la plupart des pages produits estompent, avec des conséquences directes sur les coûts. Un piquage à souder est une selle « contenant un outil de coupe intégré utilisé pour percer la paroi de la conduite principale, qui reste dans le corps du piquage après installation ». Un collier de prise en charge est une selle « nécessitant un outil de coupe auxiliaire pour percer le trou dans la conduite principale adjacente ».
Interprétez cette différence comme une instruction d'approvisionnement. Le piquage à souder embarque son outil de coupe, chaque unité est donc autonome et le perçage est effectué après le refroidissement de la fusion — ce qui rend possible le piquage sous pression sur une conduite en charge. Le collier de prise en charge est moins cher à l'unité car l'outil de coupe n'est pas inclus, mais vous devez posséder l'outil de perçage et la conduite principale doit être dépressurisée et percée lors d'une opération distincte. Acheter des colliers de prise en charge pour économiser sur le coût unitaire, sur un projet où la conduite principale ne peut pas être mise hors service, est une erreur de spécification qui se révèle sur le chantier plutôt qu'au stade de la soumission.
Il existe une deuxième subdivision au sein de la famille des selles qui régit l'outillage. PIPA décrit les selles à étrier comme des raccords qui « encerclent entièrement le tube, avec un étrier intégré » et note qu'ils « sont souvent utilisés avec des selles de piquage sous pression », tandis que les selles à chargement par le dessus nécessitent « un outil de montage spécifique au fabricant pour positionner et maintenir solidement le raccord pendant le soudage », et cet outil « est retiré du joint préparé après chaque processus de soudage et de refroidissement ».
La phrase à remarquer est spécifique au fabricant. Si vous achetez des sellettes de dérivation à chargement par le haut de deux marques sur un même projet, vous avez besoin de deux jeux d'outils de montage, et une équipe qui attrape le mauvais outil perd le joint. Standardiser la marque de sellette sur un projet vaut plus que la différence de prix unitaire entre les marques.
| Raccord | Choisissez-le quand | Attention à |
|---|---|---|
| Manchon droit | Réparations, raccordements, tranchées encombrées, même diamètre des deux côtés | Nécessite que les deux extrémités du tuyau soient suffisamment libres pour glisser le manchon |
| Manchon de réduction | Changement de diamètre et joint au même point | Délais de livraison longs pour les paires de tailles inhabituelles ; confirmez le stock avant de concevoir autour |
| Piquage à visser (tapping tee) | Dérivation sur une conduite principale qui ne peut pas être arrêtée ; la fraise doit être intégrée | Coût unitaire plus élevé ; la fraise reste dans le raccord en permanence |
| Sellette de dérivation | Dérivations planifiées sur une conduite principale que vous pouvez dépressuriser | Vous devez posséder l'outil de coupe séparé ; pas pour le piquage en charge |
Plage de diamètres : où se situe réellement votre taille
Deux plages de diamètres différentes sont citées dans les discussions sur l'électrosoudage et elles ne sont pas interchangeables. L'une est la plage de tuyaux en PE qu'un fournisseur peut produire. L'autre est la plage dans laquelle les raccords électrosoudables sont couramment stockés et pour laquelle les procédures d'installation publiées s'appliquent réellement. Les acheteurs sont piégés lorsqu'ils lisent le premier chiffre et planifient en fonction du second.
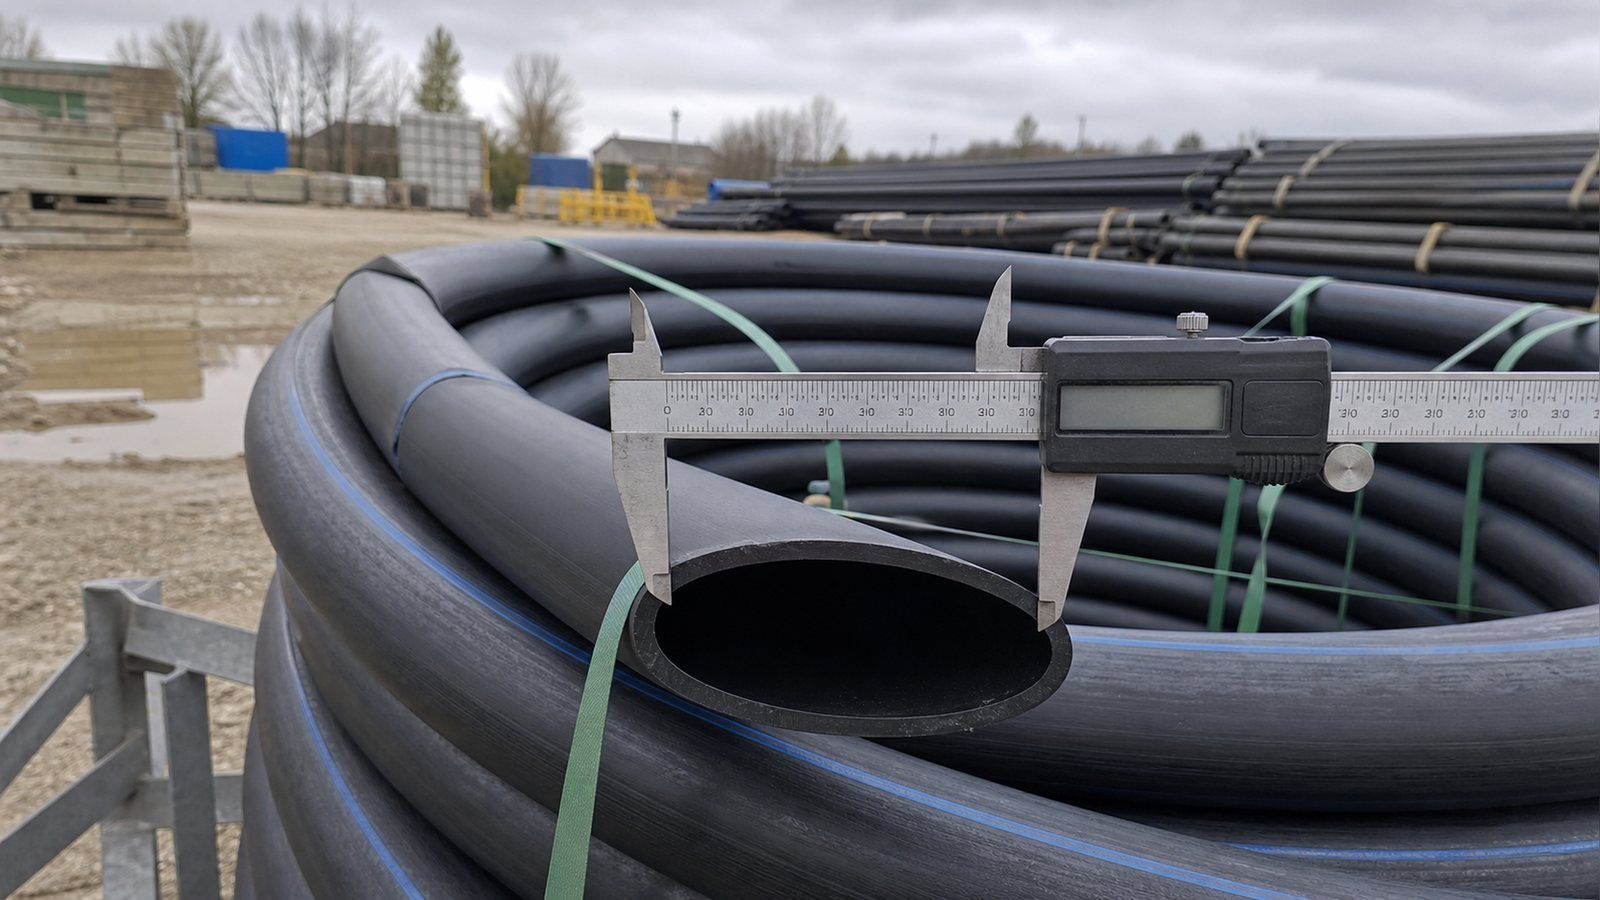
Côté tuyau, la spécification HDPE publiée par IFAN donne une plage de diamètre extérieur de "DN20 – DN1600 (PE100)", fournie en "couronnes jusqu'à DN90 ; barres droites de 6 m et 12 m." Cette limite de couronne à DN90 est utile à retenir, car elle prédit un problème plutôt qu'elle ne décrit un produit. Le tuyau en couronne conserve une courbure résiduelle et arrive hors de forme, ce qui est la raison la plus courante pour laquelle un joint électrosoudable nécessite des clamps de remise en forme et un travail d'alignement. Tout ce qui est DN90 et en dessous arrive probablement en couronne ; tout ce qui est au-dessus arrive droit. Si votre nomenclature se situe principalement en dessous de DN90, prévoyez un budget pour le travail géométrique décrit plus loin dans ce guide.
Côté procédure, les limites de portée importent plus que les plages marketing. La procédure du Plastics Pipe Institute's Municipal Advisory Board — le document vers lequel la plupart des services publics nord-américains dirigent leurs équipes — est intitulée "Field Joining of 12 Inch and Smaller Polyethylene (PE) Pipe", et ses tableaux de temps de refroidissement et de hors-rondeur s'arrêtent à 12 pouces. Au-dessus de cette taille, vous sortez de la procédure générique et entrez dans des instructions spécifiques au fabricant, ce qui est exactement le moment où un acheteur devrait cesser de supposer et commencer à demander au fournisseur la procédure écrite qui couvre le diamètre sur le plan.
Le point pratique pour dimensionner un achat est que le diamètre change les questions à poser, pas seulement le numéro de pièce à commander. Les petits diamètres entraînent une ovalisation due à la bobine. Les grands diamètres dépassent la procédure générique, ajoutent un outillage de re-calibrage et allongent les temps de refroidissement jusqu'à une heure par joint. Ni l'un ni l'autre n'est une raison d'éviter l'électrofusion ; les deux sont des raisons de chiffrer honnêtement la main-d'œuvre et l'outillage plutôt que de supposer qu'un raccord est un raccord.
Le code-barres est un contrôle qualité, pas une commodité
Chaque raccord électrosoudable porte une étiquette avec un code-barres, et la plupart des acheteurs le traitent comme une fonction de commodité qui évite à l'opérateur de taper. C'est considérablement plus que cela, et la norme qui le sous-tend est une norme qu'un acheteur peut citer dans une spécification.
ISO 13950:2007 est la norme qui le régit. Son domaine d'application couvre "les caractéristiques des systèmes de reconnaissance automatique (reconnaissance numérique par codes à barres ou cartes magnétiques, reconnaissance électromécanique utilisant des connecteurs à résistance implantée et systèmes d'autorégulation) qui permettent de fournir automatiquement l'énergie aux raccords électrosoudables en thermoplastique utilisés pour l'assemblage de tubes." Elle a remplacé le rapport technique antérieur ISO/TR 13950:1997, donc un fournisseur citant le document de 1997 cite quelque chose qui a été remplacé il y a près de deux décennies.
Deux paramètres physiques de cette norme méritent d'être cités à un fournisseur, car ils sont vérifiables sur une étiquette imprimée plutôt que pris sur la confiance. Les deux formats autorisés sont des codes "2 parmi 5" entrelacés avec un rapport de largeur de barres épais/mince spécifié de 2,5 — une tolérance d'impression, et une étiquette mal reproduite qui la manque est une étiquette qu'un scanner peut rejeter dans une tranchée humide. Et le code porte une somme de contrôle interne, donc un chiffre mal saisi échoue plutôt que de charger silencieusement le mauvais temps de fusion dans la boîte.
Le détail qui appartient à votre bon de commande est le format. ISO 13950 en autorise exactement deux, et ils ne sont pas équivalents. La norme spécifie "le type entrelacé '2 parmi 5' à 24 chiffres" et "le type entrelacé '2 parmi 5' à 32 chiffres, y compris le codage de traçabilité" — dans les deux cas avec un rapport de largeur de barres épais/mince de 2,5, et avec une longueur totale où "un de ces chiffres est composé d'un caractère de contrôle (somme de contrôle)."
Seul le format à 32 chiffres porte le codage de traçabilité. Si votre projet, votre client utilitaire ou votre propre système qualité exige une traçabilité par joint jusqu'à un lot de raccords spécifique, un code-barres à 24 chiffres ne le fournira pas, et aucune demande à l'installateur d'écrire des choses ne le rétrofitiera. C'est une question à régler avec le fournisseur avant la commande, pas une découverte à faire lors de la mise en service.
Ce que le code-barres fait au moment de la fusion est l'argument le plus fort pour insister dessus.Guide d'utilisation de l'électrofusion de PPIdécrit le boîtier de commande effectuant des « vérifications de base avant le début de la fusion pour s'assurer que la résistance de la douille est continue, que la valeur de la résistance correspond aux informations du code-barres et que la tension fournie est suffisante », et pendant le cycle, détectant « certains défauts d'assemblage ou de raccordement tels que des résistances chauffantes en court-circuit ou des extrémités de tuyau insuffisamment insérées ».
Une vérification croisée de la résistance par rapport au code-barres scanné permet de détecter un raccord contrefait ou mal étiqueté avant que toute énergie ne soit appliquée au joint. La saisie manuelle du temps de fusion et de la tension ignore complètement cette comparaison : le boîtier fait ce qu'on lui dit. PIPA ajoute que « les machines à souder à lecture de code-barres ajustent automatiquement les conditions de température ambiante variables », ce que la saisie manuelle perd également.
Cette correction de température mérite d'être chiffrée, car c'est le contrôle le plus souvent perdu lorsqu'une équipe saisit les paramètres à la main. La fenêtre d'installation qualifiée s'étend approximativement de -10 °C à 45 °C, et un raccord soudé à 5 °C nécessite un apport d'énergie sensiblement différent du même raccord soudé à 40 °C.
Un code-barres scanné applique automatiquement cette correction ; un temps de soudure saisi manuellement applique le nombre que l'opérateur a lu sur l'étiquette, quelle que soit la température de la tranchée. Sur un manchon DN315 avec un temps de refroidissement de 60 minutes, le coût d'une erreur n'est pas un seul joint : c'est une heure de main-d'œuvre par resoudage, et jusqu'à 24 heures avant que l'assemblage ne descende sous 45 °C si le joint doit être refait.
Deux détails complémentaires méritent d'être connus. La valeur à 24 chiffres est également « imprimée sur l'étiquette, soit directement au-dessus ou en dessous du code-barres », de sorte qu'un code-barres rayé ou illisible ne bloque pas le joint : l'opérateur peut saisir les chiffres et la somme de contrôle détecte toujours une faute de frappe. Et la machine elle-même a une norme : PIPA spécifie que les machines à souder « fabriquées conformément à la norme ISO 12176-2" qui « fonctionnent avec des raccords à code-barres conformément à l'ISO 13950 », avec un dispositif de sécurité qui « doit fonctionner en moins de 0,5 seconde ». Ces deux numéros de norme, ISO 13950 pour le raccord et ISO 12176-2 pour la machine, sont la paire à inscrire dans un document d'appel d'offres.
Hors-rond, méplats et pincement : le contrôle géométrique
Un raccord électrosoudable fonctionne en faisant fondre les deux surfaces et en laissant le polyéthylène en expansion fermer l'espace annulaire entre le tuyau et la douille. Ce mécanisme a une limite. Si l'espace est trop large avant de commencer, l'expansion de la matière fondue ne peut pas le combler, et MAB-1 est explicite sur la conséquence : lorsque le tuyau est hors-rond et non corrigé, « l'espace entre le tuyau et le raccord peut être trop grand pour que l'expansion de la matière fondue puisse le combler ». Le raccord effectuera quand même son cycle. Les broches se lèveront. Le joint sera creux à certains endroits.
Deux termes décrivent la même condition et sont constamment confondus. La norme MAB-1 définit l'ovalisation comme « la différence entre le diamètre maximal mesuré et le diamètre minimal mesuré » — une longueur, d1 moins d2. L'ovalité est la même différence « exprimée en pourcentage », calculée comme (d1 − d2) / Dmoyen × 100. Les procédures nord-américaines citent généralement la longueur ; les procédures métriques et australasiennes citent généralement le pourcentage. Lorsque la fiche technique d'un fournisseur et votre spécification de projet divergent, vérifiez d'abord s'ils utilisent simplement des unités différentes pour la même mesure.
Les limites d'acceptation, dans les deux systèmes
La norme MAB-1 donne des valeurs maximales d'ovalisation en unités impériales, accompagnées d'un seuil clair pour savoir quand un ré-arrondissement est nécessaire : « les tubes de diamètre 2″ IPS / CTS et inférieur sont suffisamment flexibles pour que les colliers d'alignement et de couplage fournissent les forces d'arrondissement nécessaires et qu'aucun autre dispositif de ré-arrondissement ne soit requis », tandis que « pour les tailles égales ou supérieures à 3″ IPS / DIPS, des colliers de ré-arrondissement peuvent être nécessaires de chaque côté d'un raccord par électrofusion. » La norme PIPA donne l'équivalent métrique en pourcentage, avec un palier à DN315 : en dessous, l'ovalité au niveau de la zone de fusion ne doit pas dépasser 1,5 % du DN ou 3 mm, selon la valeur la plus petite ; à DN315 et au-dessus, 1 % du DN ou 5 mm, selon la valeur la plus petite. Les méplats sont plafonnés séparément à 3 mm de profondeur.
| Taille du tube | Ovalisation maximale (d1 − d2) | Colliers de ré-arrondissement |
|---|---|---|
| 2″ IPS/CTS et inférieur | Non tabulé ; le tube fléchit suffisamment | Généralement pas nécessaire |
| 3″ et 4″ | 0,0625″ (1/16″) | Peut être nécessaire de chaque côté |
| 6″, 8″, 10″, 12″ | 0,125″ (1/8″) | Peut être nécessaire de chaque côté |
| Métrique, DN inférieur à 315 | 1,5 % du DN ou 3 mm, selon la valeur la plus petite | Doit rester en place pendant le soudage et le refroidissement |
| Métrique, DN 315 et au-dessus | 1 % du DN ou 5 mm, selon la valeur la plus petite | Doit rester en place pendant le soudage et le refroidissement |
Le moment du serrage des colliers est un détail que les équipes ratent souvent. La norme PIPA stipule que « les outils de ré-arrondissement doivent rester en place pendant les phases de soudage et de refroidissement » — pas seulement pendant que le raccord est glissé. Les retirer à la fin du cycle de fusion et le tube se détend vers sa forme ovale pendant que la matière fondue est encore molle, ce qui annule la raison pour laquelle vous les avez installés.
Les défauts que le ré-arrondissement ne peut pas corriger
Le ré-arrondissement n'est pas un remède universel. La norme PIPA note que « les outils de ré-arrondissement peuvent être incapables de corriger les méplats », et lorsque le tube ne peut pas être ramené dans les critères d'acceptation, les options sont de couper « l'extrémité du tube jusqu'à ce que le méplat soit éliminé », de déplacer ou de faire pivoter un piquage, ou de souder bout à bout des queues de tube à l'extrémité.
Il existe également un défaut qui n'a rien à voir avec la rondeur : le retour d'extrémité de tube, ou pincement, où les contraintes résiduelles de fabrication tirent l'extrémité vers l'intérieur et créent un espace que la matière fondue ne peut pas combler. Le test de PIPA pour ce défaut est un calcul arithmétique qu'un ingénieur de chantier peut effectuer avec un mètre ruban et une règle : mesurer DN × 5 % à partir de l'extrémité du tube, et à cette position, le diamètre extérieur ne doit pas être inférieur au DN. Sur un tube DN500, cela signifie mesurer à 25 mm de l'extrémité et vérifier que le DE est toujours d'au moins 500 mm ; si ce n'est pas le cas, couper carrément à ce point.
L'avertissement associé à ce test est celui qui change la façon dont une équipe planifie sa journée. PIPA prévient que les contraintes résiduelles subsistent après la coupe, donc « un tube fraîchement coupé peut se rétracter à nouveau, parfois en quelques heures ». Préparer une série de joints le matin pour les souder l'après-midi n'est pas l'efficacité qu'elle paraît être — les extrémités préparées peuvent se pincer à nouveau avant la pose du raccord.
Le grattage est une dimension spécifiée, pas une étape de nettoyage
Le polyéthylène développe une fine peau oxydée dès la fabrication et sous l'effet des UV, et cette peau ne fusionnera pas. Son retrait est l'étape qui décide si le joint fonctionne, et c'est là que MAB-1 place la grande majorité des défaillances : la contamination due à une mauvaise préparation du tube, les problèmes de géométrie et les erreurs d'alignement représentent ensemble « plus de 95 % de toutes les défaillances de fusion ». Pas la qualité des raccords. Pas les réglages de la machine. La préparation.
La dimension est fixe et plus petite que ce que l'on croit. MAB-1 stipule qu'« une quantité minimale adéquate de matière à retirer est de seulement sept millièmes de pouce (0,007″) », une épaisseur « approximativement égale à deux feuilles de papier ordinaire ».
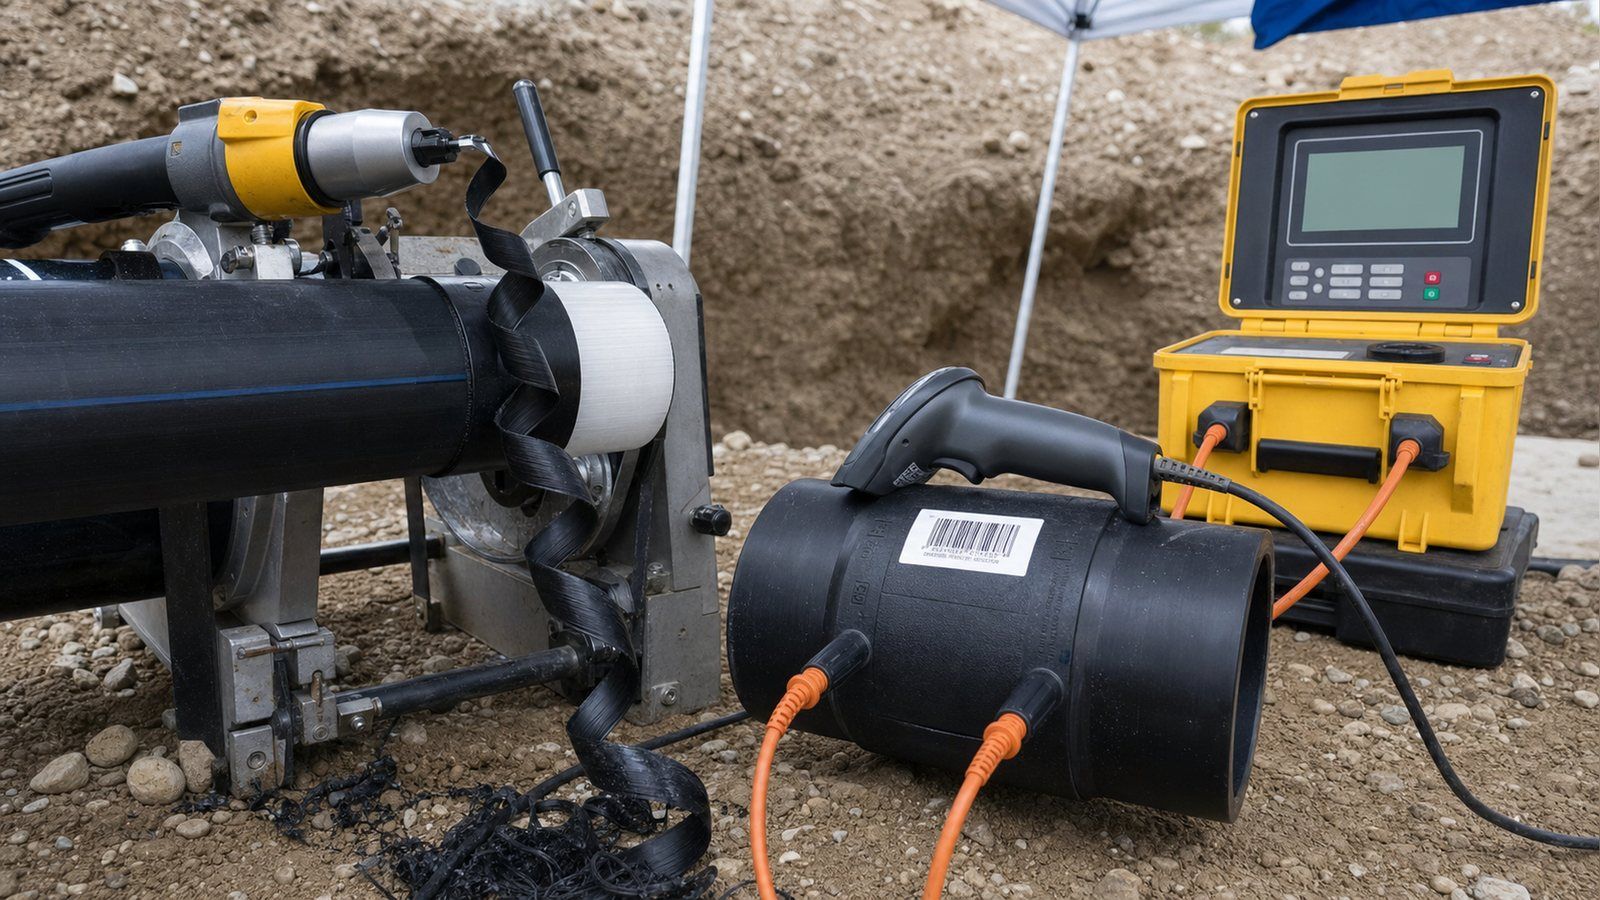
La couche d'oxydation ne s'approfondit pas de manière significative avec le temps de stockage, donc l'exigence est la même pour un tube livré hier et pour un tube resté deux ans dans un dépôt — un fait utile pour un importateur détenant des stocks.
Ce que presque aucune page produit ne mentionne, c'est qu'il existe aussi un maximum. Le grattage n'est pas un cas où plus est plus sûr : retirer trop de matière réduit le diamètre extérieur du tube, l'espace annulaire s'élargit, et vous avez créé la même défaillance que celle causée par un tube hors rond. MAB-1 présente les deux limites par taille.
| Taille de tube | Profondeur de pelage minimale | Profondeur de pelage totale maximale |
|---|---|---|
| 3/4″ et 1″ | 0,007″ | 0,014″ |
| 1,25″ et 2″ | 0,007″ | 0,017″ |
| 3″ et 4″ | 0,007″ | 0,022″ |
| 6″ à 12″ | 0,007″ | 0,027″ |
L'outil compte autant que la profondeur. La norme MAB-1 stipule que « le papier de verre, la toile émeri ou d'autres abrasifs ne doivent jamais être utilisés pour préparer la surface d'un tuyau en vue d'une électrofusion », que « les râpes à bois et les limes métalliques ne sont pas des outils de pelage acceptables » et que les grattoirs manuels « ne sont pas recommandés en raison d'une préparation de surface incohérente ».
Les abrasifs polissent les contaminants dans la surface au lieu d'enlever une couche, et ils ne laissent aucune trace de leur profondeur. Un pelage rotatif produit un copeau continu que l'équipe peut mesurer — c'est là tout l'intérêt. Si un fournisseur ou un sous-traitant propose de préparer les joints avec un tissu abrasif, c'est une raison d'arrêter le travail, pas une économie.
Deux autres chiffres concluent ce point. PIPA spécifie la longueur de pelage comme « la moitié de la longueur du raccord plus 20 mm à partir de l'extrémité du tuyau » — et la raison de ces 20 mm supplémentaires est une fonction d'inspection, car l'un des contrôles après soudure est que « le pelage est visible au-delà des extrémités du raccord électrosoudable ». Cela transforme une étape invisible en quelque chose qu'un inspecteur peut vérifier après la réalisation du joint.
Et pour les tuyaux endommagés, MAB-1 fixe un seuil de remplacement : « si l'entaille dépasse 10 % de l'épaisseur de la paroi du tuyau, cette section de tuyau doit être découpée et remplacée ». Les entailles plus profondes ne peuvent pas être éliminées par grattage sans dépasser la profondeur de pelage maximale. Si la surface est re-contaminée après la préparation, la solution spécifiée est « une concentration minimale de 90 % d'alcool isopropylique » — et l'alcool dénaturé est explicitement exclu car ses additifs peuvent empêcher la fusion.
Température, puissance et conditions qui annulent le joint
L'électrofusion tolère mieux les conditions météorologiques que la fusion bout à bout, ce qui est l'une des raisons pour lesquelles elle est spécifiée. Elle n'est pas à l'épreuve des intempéries, et la fenêtre de fonctionnement est plus étroite que ce que la plupart des acheteurs supposent, dans les deux sens.
La fenêtre de température
PPI situe la plage d'installation qualifiée typique à « 14°F minimum à 113°F maximum », tout en notant que les fabricants indiquent leurs propres limites et que certains vont plus large. PIPA, travaillant en métrique et décrivant la machine plutôt que le raccord, donne aux machines d'électrofusion des « limites de fonctionnement en température supérieure et inférieure de -10°C à 45°C ». Ces deux fenêtres sont identiques : 14°F équivaut à -10°C et 113°F à 45°C. Deux organismes industriels indépendants convergeant vers des limites identiques est un signal fort qu'il s'agit d'une véritable limite physique, et non d'une clause de non-responsabilité prudente du fabricant.
L'extrémité chaude piège plus de projets que l'extrémité froide, et la raison est le gain solaire plutôt que la température de l'air. PIPA avertit que les tuyaux et raccords noirs en plein soleil « peuvent absorber l'énergie solaire et atteindre des températures bien supérieures à la température ambiante », avec « des températures de surface du tuyau pouvant atteindre 70°C ».
Une journée à 32°C en Afrique de l'Ouest ou dans le Golfe est confortablement dans la fenêtre ambiante, tandis que le tuyau posé au soleil à côté de la tranchée est à 25 degrés au-delà.
Le remède est l'ombre, et PIPA précise l'objectif : utiliser une protection solaire telle qu'un auvent portable « pour réduire la température de surface du tuyau à 45 °C ou moins ». Pour un acheteur de projet, c'est un poste de dépense — l'abri est un équipement, pas un confort optionnel, et une équipe sans abri devra soit arrêter le travail à midi, soit réaliser des soudures qui n'auraient pas dû être faites.
L'humidité est absolue plutôt que progressive. Les surfaces de soudage doivent être propres et sèches, l'assemblage doit être protégé de la pluie, et l'instruction de PIPA est que « le soudage ne doit pas être entrepris si une protection ne peut pas être fournie ». Les tranchées qui accumulent boue et eau doivent être asséchées au préalable. Il y a aussi un minimum d'espace de travail qui est souvent négligé dans les excavations étroites puis découvert sur le chantier : « dans les tranchées, un dégagement minimum de 150 mm est requis autour du tuyau », et davantage à mesure que le diamètre des raccords augmente, car l'équipe a besoin de place pour utiliser un ébavureur, installer des pinces de recentrage et fixer les câbles.
L'alimentation électrique est une décision d'approvisionnement, pas un détail de chantier
La boîte de commande doit fournir un apport d'énergie précis, et une alimentation instable est une cause majeure de soudures avortées. PPI note que les boîtes de commande sont « généralement disponibles en versions 110 V ou 220 V » et doivent fonctionner « dans une plage de fréquence de 50 à 60 Hertz » — ce qui est un piège réel sur les projets d'exportation, car une boîte achetée pour un marché peut ne pas correspondre au parc de générateurs d'un autre. PIPA spécifie l'alimentation plus strictement : nominale « 230 V-240 V » à vide, maintenue « stable à 230 V ± 15 % » en charge, fréquence stable de 50-60 Hz en charge, et des câbles de rallonge qui « ne doivent pas dépasser 50 m » et doivent être entièrement déroulés.
Le dimensionnement du générateur suit le raccord, et PPI publie les chiffres : les soudures de 1/2 pouce à 2 pouces nécessitent un générateur minimum de 2,5 kVA sur un disjoncteur de 15 A, les soudures de 3 pouces à 12 pouces nécessitent 5 kVA avec un disjoncteur de 30 A à 110 V ou 20 A à 220 V, et les soudures sur pièces spéciales de toutes tailles nécessitent 2,5 kVA. Les câbles de rallonge sont spécifiés par section : #10/3 à 25 pieds et #8/3 à 50 pieds. Une équipe arrivant avec un générateur de 3 kVA pour des manchons de 8 pouces obtiendra des défauts intermittents qui ressemblent à des raccords défectueux mais n'en sont pas.
Le temps de refroidissement est un élément du planning, pas une marge
Le polyéthylène est un bon isolant, donc le joint reste mou longtemps après l'arrêt du courant. MAB-1 publie les temps de refroidissement les plus conservateurs parmi tous les fabricants répertoriés, et la liste des choses qui doivent attendre est plus longue que « mise sous pression » : le temps de refroidissement doit être respecté « avant le retrait des pinces, la manipulation, le remblayage, l'essai de pression, le piquage ou la mise en service du raccord ». Pour les manchons jusqu'à 250 psi, cela représente 30 minutes pour les diamètres de 3/4 pouce à 2 pouces, 45 minutes pour les diamètres de 3 pouces à 8 pouces, et 60 minutes pour les diamètres de 10 pouces et 12 pouces.
Les sellettes suivent un tableau séparé et sont indexées sur la taille de la prise, et non sur le diamètre de la conduite principale — 30 minutes pour les prises de 3/4 pouce à 4 pouces et 60 minutes pour les prises de 6 pouces à 12 pouces. Une prise de service de 2 pouces sur une conduite principale de 12 pouces est donc purgée en 30 minutes, ce qui est un avantage de planification à connaître lors de la planification d'une journée de raccordements de service.
Une précaution concernant les ressoudages : si l'alimentation est coupée en cours de cycle, certains fabricants autorisent un ressoudage une fois que le raccord a refroidi à température ambiante, mais PIPA note que le temps pour qu'un assemblage complet descende sous 45 °C « peut aller jusqu'à 24 heures selon la taille du raccord et les conditions environnementales ». Ce n'est pas une pause déjeuner.
Le temps de refroidissement est par joint et ne peut pas être compressé. Lors d'une journée de manchons de 8 pouces, 45 minutes de temps de serrage sans interruption par joint constituent la véritable contrainte sur le nombre de joints qu'une équipe réalise — pas la rapidité de grattage.
Quelles normes inscrire dans votre bon de commande
Les raccords électrosoudables relèvent de normes différentes selon le fluide transporté et le marché visé. Citer la bonne norme rend une spécification exécutoire ; citer une norme retirée indique à un fournisseur que vous l'avez copiée d'un ancien document.
Pour l'eau, la référence internationale actuelle est ISO 4427-3:2019, qui couvre les raccords en PE « destinés au transport d'eau destinée à la consommation humaine, d'eau brute avant traitement, d'eaux usées et d'assainissement sous pression, de systèmes d'assainissement sous vide et d'eau à d'autres fins », pour des systèmes jusqu'à une pression maximale de service admissible de 25 bar à une température de référence de 20 °C. C'est également le document qui fournit les définitions de la prise en charge et de la selle de dérivation utilisées précédemment dans ce guide. En Europe, l'équivalent est l'EN 12201. La spécification HDPE publiée par IFAN cite les deux, indiquant la norme produit comme « ISO 4427 (eau) / EN 12201 (Europe) » avec « DIN 8074/8075 pour les dimensions et les essais ».
Pour le gaz, soyez prudent avec ISO 8085-3:2001. Il s'agit bien de la spécification des raccords électrosoudables en polyéthylène pour « l'alimentation en combustibles gazeux », applicable aux raccords « conçus pour être soudés par fusion aux tuyaux en PE conformes à l'ISO 4437 » — mais elle a depuis été remplacée par la série ISO 4437. Citer l'ISO 8085-3 dans un appel d'offres de 2026 n'est pas fatal, mais un fournisseur qui vous la cite comme sa conformité actuelle travaille à partir d'une ancienne fiche technique, ce qui mérite une question de suivi sur ce qui d'autre dans la fiche est obsolète.
Pour tout ce qui entre aux États-Unis, l'ASTM F1055 est la spécification à nommer, et il y a une raison réglementaire actuelle de bien choisir l'édition. La PHMSA a publié une règle finale directe le 24 avril 2026 mettant à jour l'édition incorporée dans les règlements fédéraux sur la sécurité des pipelines vers « ASTM F1055-16a (réapprouvée en 2022) ... approuvée le 1er novembre 2022 », remplaçant l'édition de 2016, avec l'incorporation par référence approuvée « pour le Sec. 192.283(a) ; annexe B de cette partie ».
La règle entre en vigueur le 1er janvier 2027, et la conformité après le 23 juin 2026 est déjà autorisée — si bien que dès maintenant, les deux éditions sont en vigueur à différents endroits, et un bon de commande qui mentionne simplement « ASTM F1055 » sans préciser l'édition est ambigu au moment même où la référence change. L'instruction de contrôle de MAB-1 est la version pratique de ceci : « tous les raccords électrosoudables doivent être marqués pour indiquer qu'ils satisfont aux exigences de conception et de performance de l'ASTM F1055 avant d'être considérés pour utilisation. »
Les exigences varient selon le marché, l'application et la spécification adoptée par le service des eaux ; considérez donc la liste ci-dessus comme un point de départ pour une discussion avec votre autorité locale ou votre ingénieur-conseil, plutôt que comme une réponse de conformité universelle.
Les approbations pour eau potable en particulier — les marques de certification telles que NSF/ANSI 61 ou AWWA C906 que MAB-1 mentionne comme marquages supplémentaires — sont distinctes des normes produit ci-dessus et doivent être confirmées pour le marché et le produit spécifiques, et non supposées à partir d'une déclaration générale de conformité ISO. Pour une vue plus large de la manière dont ces familles s'articulent, notre guide sur les normes pour tubes HDPE couvre le côté tube, et normes de certification des tubes explique la signification des marques elles-mêmes.
Un exemple concret : dérivation DN110 sur une conduite principale PE100
Prenons un cas courant : une conduite principale de distribution DN110 PE100 SDR17, déjà en service, et une nouvelle dérivation DN63 qui doit en partir sans interrompre l'alimentation. Voici comment les décisions ci-dessus se résolvent, dans l'ordre où vous les prenez réellement.
La dérivation ne peut pas interrompre l'alimentation, donc la famille de raccords est déterminée en premier : il s'agit d'un té de piquage, et non d'un collier de prise en charge, car seul le té de piquage comporte la fraise intégrée qui permet de percer le trou après soudage sur une conduite en charge. Choisir un collier de prise en charge ici pour économiser sur le coût unitaire nécessiterait de dépressuriser la conduite principale, ce qui est précisément ce que le projet visait à éviter.
La classe de pression vient ensuite. La conduite principale est en PE100 SDR17, soit PN10. Le té de piquage doit être PN10 ou supérieur, car le système prend la valeur nominale de son composant le moins bien classé. Si le seul té en stock est PN16, cela convient et ne coûte rien en performance — la conduite principale reste déterminante à PN10. Si le seul té en stock est PN8, la connexion de dérivation vient de déclasser ce point du réseau en dessous du tube auquel il est soudé, et il doit être rejeté quel que soit le prix.
Ensuite, le tube est mesuré, car le raccord ne pardonnera pas la géométrie. DN110 est en dessous du palier DN315, donc la limite d'ovalisation est la plus petite de 1,5 % du DN ou 3 mm : 1,5 % de 110 est 1,65 mm, donc 1,65 mm est la limite.
En utilisant les propres chiffres calculés par PIPA, un tuyau mesurant d1 = 111,0 mm et d2 = 109,5 mm présente une ovalité de 1,5 mm, ce qui est dans la limite de 1,65 mm et est donc conforme. S'il avait mesuré 112,0 et 109,5, le résultat de 2,5 mm aurait été non conforme et un collier de re-rounding aurait été nécessaire sur la conduite principale avant la pose du piquage. En DN110, le tuyau peut très bien être livré en couronne, ce qui rend cette mesure plus susceptible d'être importante, pas moins.
La préparation suit les dimensions fixes. Grattez au moins 0,007 pouce de l'empreinte du piquage, à l'aide d'une dénudeuse rotative et jamais de toile abrasive, et vérifiez que le tuyau ne présente pas d'entailles — toute entaille plus profonde que 10 % de l'épaisseur de paroi signifie que cette section doit être retirée plutôt que grattée plus fort. Montez le dispositif de fixation ou de serrage du fabricant pour ce piquage spécifique, scannez le code-barres plutôt que de saisir les paramètres afin que la boîte puisse vérifier la résistance de la bobine et corriger la température ambiante, et confirmez que la machine est alimentée par une source qui maintient la tolérance sous charge.
Enfin, le calendrier. La sortie est en DN63, environ 2 pouces, donc le tableau de refroidissement du piquage donne 30 minutes — liées à la sortie, pas à la conduite principale DN110. Les colliers et tout outil de re-rounding restent en place pendant toute cette durée. Ce n'est qu'après ces 30 minutes que le té peut être percé, que le joint peut être déplacé, remblayé ou soumis à un essai de pression. Une équipe, un joint, de l'arrivée à la dérivation percée, représente confortablement une heure de travail — et le fait de le facturer quinze minutes parce que le cycle de fusion est court est la façon dont la main-d'œuvre d'électrofusion est sous-estimée.
L'électrofusion est-elle adaptée à votre projet ?
L'électrofusion est une méthode de soudage vraiment excellente avec un ensemble restreint de conditions dans lesquelles elle est le mauvais choix. Être honnête sur ces conditions permet d'économiser plus d'argent que de négocier le prix des raccords.
| Idéal pour | Pas idéal pour |
|---|---|
| Réparations et raccordements où aucune extrémité de tuyau ne peut être déplacée | Longues lignes droites de tuyaux uniformes, où le soudage bout à bout est plus rapide par joint et n'a pas de coût de raccord |
| Raccordements de branchements sur des conduites principales qui ne peuvent pas être arrêtées | Chantiers sans générateur fiable ou sans abri contre la pluie et le soleil |
| Tranchées et puits encombrés sans place pour une machine de soudage bout à bout | Joints qui doivent être démontés plus tard — la fusion est permanente ; utilisez des brides ou des unions |
| Réseaux mélangeant PE80 et PE100, ou mélangeant des SDR sur différentes phases | Équipes sans opérateurs formés et certifiés — la discipline de préparation est toute la méthode |
| Projets qui exigent des enregistrements de traçabilité par joint | Très petits travaux temporaires où les raccords à compression sont adéquats et réversibles |
La ligne relative aux compétences de l'opérateur mérite d'être soulignée car c'est celle que les acheteurs négligent. PIPA déclare que « la plus grande contribution à une soudure électrofusion réussie est la compétence du soudeur et son dévouement à la préparation correcte de la surface et aux procédures de soudage », et en Australie, cela est formalisé — les installateurs doivent être formés et certifiés selon une unité de compétence spécifique et détenir un certificat en cours de validité, PIPA recommandant une réaccréditation tous les 2 à 3 ans. La plupart des marchés n'ont pas une telle exigence, ce qui ne fait pas disparaître la dépendance sous-jacente.
Si vous achetez des raccords pour une équipe qui n'a jamais fait d'électrofusion, la formation fait partie du coût de la méthode, et l'alternative est de découvrir la statistique de 95 % d'échecs dus à la préparation sur votre propre projet. Notre guide sur les types de joints HDPE présente les alternatives si ce tableau vous éloigne de la fusion.
Ce qu'il faut vérifier avant d'accepter une livraison d'électrofusion
La plupart des problèmes liés aux raccords électrofusion peuvent être détectés à la réception, avant que quoi que ce soit n'atteigne la tranchée. Voici la séquence d'inspection documentée, tirée des procédures publiées plutôt que de la fiche marketing d'un fournisseur.
- Intégrité de l'emballage d'abord : les raccords doivent arriver individuellement scellés dans des sacs transparents à l'intérieur de cartons. PIPA précise que l'emballage protège la surface de fusion de la contamination et de la lumière du soleil et que « le raccord doit être stocké dans son emballage d'origine jusqu'à immédiatement avant utilisation ». Un carton de raccords en vrac, non ensachés, est un motif de rejet, pas une négociation de remise.
- Le marquage ASTM F1055 : selon MAB-1, les raccords doivent être marqués pour montrer qu'ils répondent à ses exigences de conception et de performance avant d'être considérés pour utilisation. Vérifiez que le marquage existe sur le raccord, pas seulement sur la facture.
- Format du code-barres : confirmez si l'étiquette porte le code ISO 13950 à 24 chiffres ou à 32 chiffres, et vérifiez que les chiffres lisibles par l'homme sont imprimés à côté. Si votre contrat exige la traçabilité, le format à 24 chiffres ne le satisfera pas.
- Plage SDR et classe de pression indiquées : les deux doivent apparaître sur le raccord ou son étiquette avec le grade PE nommé. Un raccord marqué uniquement « SDR11 » sans grade ne vous a pas indiqué sa classe de pression.
- Conditions de stockage à l'arrivée : PIPA spécifie un stockage à l'abri entre 0°C et 50°C. Pour un importateur, c'est une spécification d'entrepôt — un conteneur exposé au soleil sur un quai peut dépasser cette plage.
- Outillage correspondant : pour les sellettes à chargement par le haut, confirmez que l'outil de montage spécifique au fabricant est inclus ou déjà possédé, et qu'il correspond à la marque réellement expédiée plutôt qu'à la marque citée.
- Documentation matérielle : demandez le certificat couvrant la livraison. IFAN émet un certificat matière par livraison sur sa ligne HDPE, et tout fournisseur devrait être en mesure de faire de même.
Un avertissement a sa place ici plutôt que dans un guide d'installation, car il modifie ce qu'un acheteur doit accepter comme preuve d'un bon joint. Les témoins de fusion sont largement interprétés comme un signe de réussite : ils se soulèvent, le joint est bon. PIPA affirme le contraire en termes clairs : « les témoins de fusion confirment qu'une certaine pression de fusion s'est développée dans la soudure. Ils ne confirment pas une soudure réussie. » Les témoins peuvent se soulever sur un joint réalisé sur un tuyau non ébarbé ou ovalisé.
Si le régime de contrôle qualité d'un entrepreneur consiste à photographier des témoins soulevés, ce n'est pas un régime de contrôle qualité. Les contrôles qui comptent sont l'enregistrement de fusion de la boîte de commande, l'absence de messages d'erreur, aucune fuite de polyéthylène fondu hors de l'emboîture, aucun fil chauffant déplacé visible dans l'espace annulaire, la marque de profondeur d'insertion toujours à sa position initiale, et la bande ébarbée visible au-delà des deux extrémités du raccord.
Conclusion
Bien choisir ses raccords électrosoudables en HDPE se résume à trois questions que les grilles de produits ne posent pas : que doit faire ce joint, quel est le composant le moins bien noté, et le tuyau est-il en assez bon état géométrique pour que la fusion comble l'espace ? Si vous répondez correctement à ces questions, l'électrosoudage produit un joint aussi résistant que le tuyau, sur des chantiers où rien d'autre ne fonctionnerait. Si vous vous trompez, le raccord terminera quand même son cycle et soulèvera ses témoins sur un joint qui n'aurait jamais tenu.
Si vous spécifiez un réseau PE plutôt que d'acheter quelques pièces, il vaut la peine de fixer sur papier la qualité, le SDR et la classe de pression avant de comparer les prix des raccords, car le raccord le moins cher qui déclassifie votre conduite principale est l'article le plus cher de la commande. Vous pouvez consulter la gamme complète HDPE et ses spécifications publiées, ou envoyer le planning des qualités et dimensions de votre projet à notre bureau d'études et nous vous indiquerons ce que nous pouvons fournir.
Questions fréquentes
Les raccords électrosoudables doivent-ils correspondre exactement au SDR de mon tuyau ?
Non. Les raccords s'adaptent sur le diamètre extérieur, qui est constant pour tous les SDR, et la plupart couvrent une plage de SDR. Mais le système fini prend la pression nominale de son composant le moins bien noté, alors vérifiez la classe du raccord par rapport à celle du tuyau.
Peut-on réutiliser un raccord électrosoudable après une soudure ratée ?
Uniquement si l'alimentation a été interrompue, et uniquement selon les instructions du fabricant. Certains permettent une re-soudure après refroidissement à température ambiante ; d'autres exigent que le joint soit découpé. Les raccords qui présentent un défaut pour toute autre raison sont retirés ou abandonnés.
Quelle est la différence entre les raccords à compression et les raccords électrosoudables ?
Les raccords à compression se fixent mécaniquement sur le tuyau et peuvent être démontés, sans nécessiter d'alimentation ni de préparation. L'électrosoudage fond le raccord et le tuyau en une seule pièce permanente, nécessitant ébarbage, pinces, boîte de commande et temps de refroidissement.
L'électrosoudage peut-il assembler du tuyau PE80 et du tuyau PE100 ?
Oui. L'électrofusion peut assembler différents grades de PE et différents SDR, c'est pourquoi elle convient aux réseaux étendus par phases. La section assemblée est alors classée selon le composant le plus faible des deux.
Combien de temps faut-il pour qu'un joint électrofusion refroidisse ?
Pour les raccords jusqu'à 250 psi, 30 minutes pour les diamètres de 3/4 à 2 pouces, 45 minutes pour 3 à 8 pouces et 60 minutes pour 10 et 12 pouces. Les sellettes suivent le diamètre de sortie : 30 minutes jusqu'à 4 pouces, 60 minutes au-dessus.
Ai-je besoin d'une pince de re-rounding pour chaque joint électrofusion ?
Non. Pour les diamètres 2 pouces IPS/CTS et inférieurs, le tuyau fléchit généralement assez pour que le raccord et les pinces d'alignement le rendent rond. À partir de 3 pouces IPS/DIPS et au-dessus, des pinces de re-rounding peuvent être nécessaires de chaque côté.
Un témoin de fusion levé est-il une preuve que la soudure est bonne ?
Non. Les témoins levés confirment que la pression de fusion a été développée, pas que le joint est sain. Un témoin peut se lever sur un tuyau non gratté ou hors de forme. Utilisez plutôt l'enregistrement de fusion de la boîte de contrôle et les contrôles visuels.