Conexões HDPE por Eletrofusão: Como Selecionar a Correta
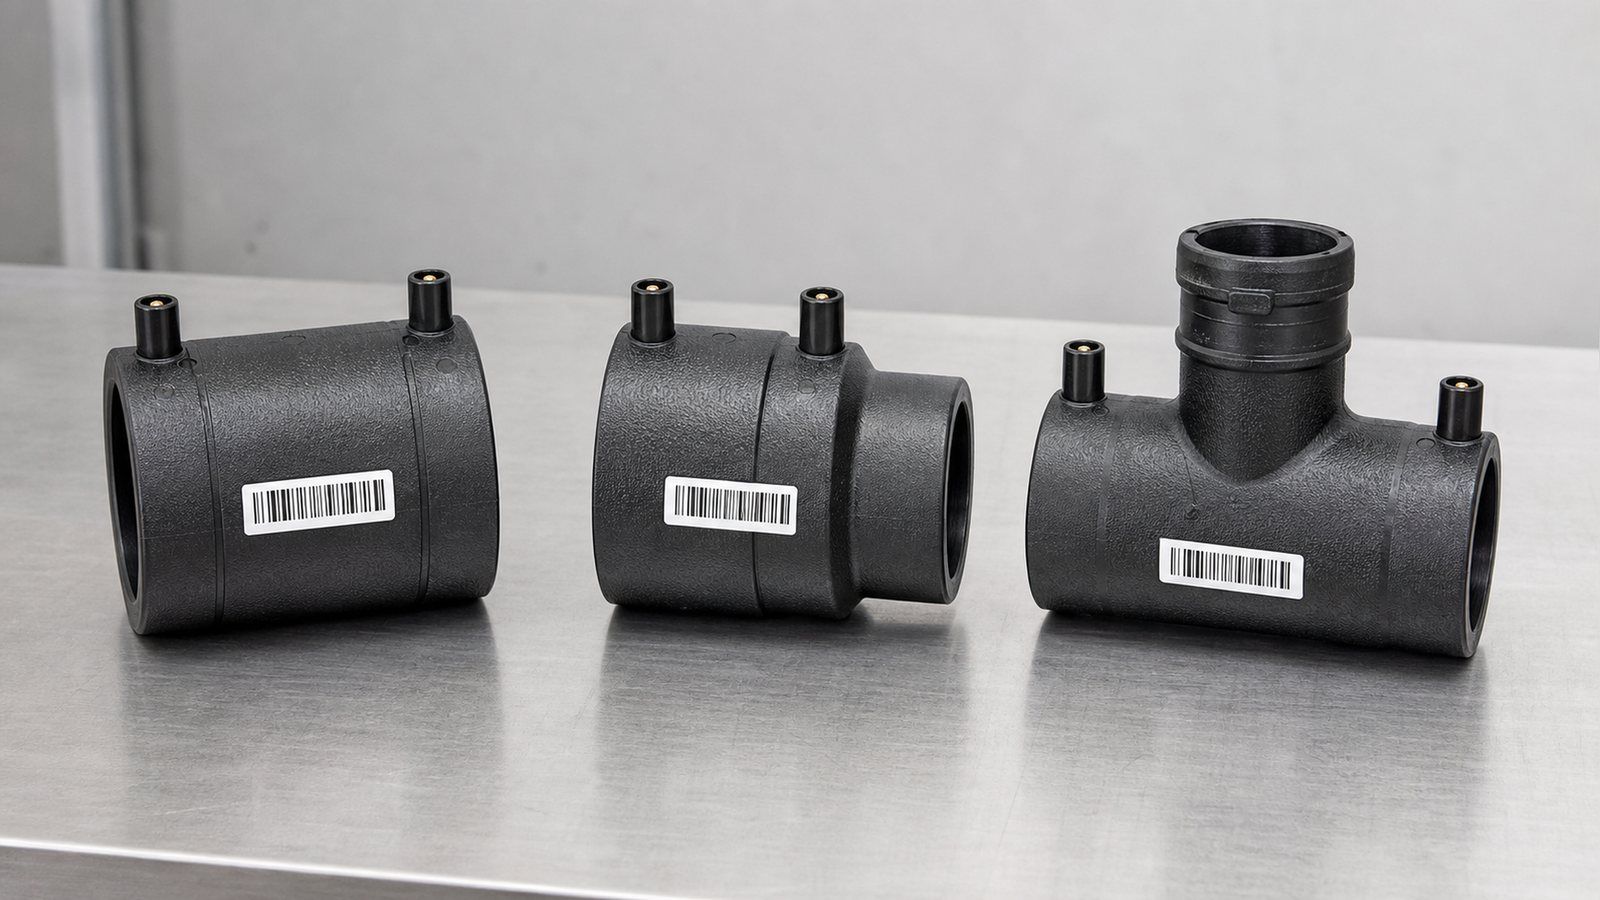
Como escolher conexões HDPE por eletrofusão: correspondência de SDR e classe de pressão, luva vs. tê de derivação, códigos de barras ISO 13950 e limites de ovalidade.
Escolher conexões de eletrofusão HDPE parece um exercício de catálogo até a primeira junta falhar no teste de pressão. Pesquise o termo e você encontrará quase que exclusivamente grades de produtos — acopladores a 230 psi, reduções por polegada, tês de derivação por tamanho de saída — com quase nada que lhe diga qual dessas peças pertence ao seu tubo, ou o que precisa ser verdade sobre o tubo antes que qualquer uma delas possa fundir. O número da peça é a metade fácil da decisão. A metade que decide se a junta se mantém é a correspondência entre a conexão, o tubo que você realmente tem no canteiro e as tolerâncias que a conexão assume silenciosamente.

Principais conclusões
- As conexões de eletrofusão podem unir diferentes graus de PE e diferentes SDRs, mas o sistema final é classificado pelo componente de menor classificação na junta — verifique o PN de cada peça, não apenas o do tubo.
- Um tê de derivação e uma luva de derivação não são sinônimos: a ISO 4427-3 define o tê de derivação como portador de um cortador integral que permanece na conexão, enquanto uma luva de derivação requer uma ferramenta de corte separada.
- A ISO 13950 permite dois formatos de código de barras — 24 dígitos e 32 dígitos — e apenas a versão de 32 dígitos carrega codificação de rastreabilidade. Se você precisa de rastreabilidade por junta, deve especificá-la.
- O raspamento tem um máximo além de um mínimo: 0,007 polegada deve ser removida, mas a profundidade total do raspado é limitada a 0,014 polegada em tubos de 3/4 de polegada e 0,027 polegada em tubos de 6 a 12 polegadas.
- As braçadeiras de re-arredondamento tornam-se um requisito real a partir de 3 polegadas IPS/DIPS; abaixo de 2 polegadas, os acoplamentos e braçadeiras de alinhamento geralmente arredondam o tubo por conta própria.
- Uma janela típica de instalação qualificada é de 14°F a 113°F (cerca de -10°C a 45°C), e tubos pretos sob luz solar direta podem atingir 70°C — bem fora dessa faixa.
- Os pinos indicadores de fusão elevados confirmam que a pressão de fusão foi desenvolvida. Eles não são, explicitamente, confirmação de uma solda bem-sucedida.
Quando a eletrofusão justifica seu custo adicional
Um acessório de eletrofusão custa várias vezes mais do que uma luva de compressão do mesmo diâmetro, e requer uma caixa de controle, um gerador, uma ferramenta de raspagem e grampos antes de funcionar. Essa diferença de preço é a primeira coisa que um comprador nota e a última que um catálogo explica. A resposta honesta é que a eletrofusão não é um método de união de uso geral que você adota por padrão; é o método que você escolhe quando as alternativas são bloqueadas por algo físico.
A condição de bloqueio geralmente é o espaço. A fusão de topo requer comprimento livre suficiente em ambos os lados da junta para trazer uma máquina, prender as duas extremidades do tubo e mantê-las alinhadas enquanto esfriam. Em uma vala congestionada, contra uma tubulação existente, em um reparo onde não se pode mover nenhuma das extremidades do tubo, ou em uma conexão de derivação onde não há extremidade de tubo, essa folga não existe.
Uma luva de eletrofusão trabalha inteiramente pelo lado externo do tubo e precisa apenas de espaço suficiente para deslizar sobre as extremidades, por isso domina reparos, interligações e conexões de serviço. A contrapartida é que a eletrofusão transfere todo o ônus da qualidade para a preparação da superfície, enquanto a fusão de topo o transfere para as configurações da máquina.
A segunda razão é muito menos discutida e importa mais para a aquisição do que para os instaladores. A eletrofusão tolera uma incompatibilidade que a fusão de topo não tolera. A fusão de topo exige que as duas extremidades do tubo tenham o mesmo diâmetro externo e a mesma espessura de parede, portanto, unir um tubo PE80 SDR11 a um tubo PE100 SDR17 ponta a ponta não é uma operação normal. Os acessórios de eletrofusão trabalham apenas na superfície externa, então, como afirma a diretriz de eletrofusão daPlastics Industry Pipe Association, a soldagem "pode ser usada para unir tubos fabricados com diferentes graus de material PE (ou seja, PE80 e PE100) e Diferentes Razões Dimensionais Padrão (SDRs)".
Em uma rede que foi ampliada em fases ao longo de quinze anos com o que estava disponível em cada momento, essa flexibilidade não é um luxo — é a única maneira prática de interligar o trabalho antigo ao novo.
Essa flexibilidade vem com uma regra anexada, e é a regra em que todo este guia se baseia. Ela é abordada na próxima seção, e errar nela é como um comprador acaba com uma junta tecnicamente sólida em um sistema que não suporta mais a pressão para a qual foi projetado.
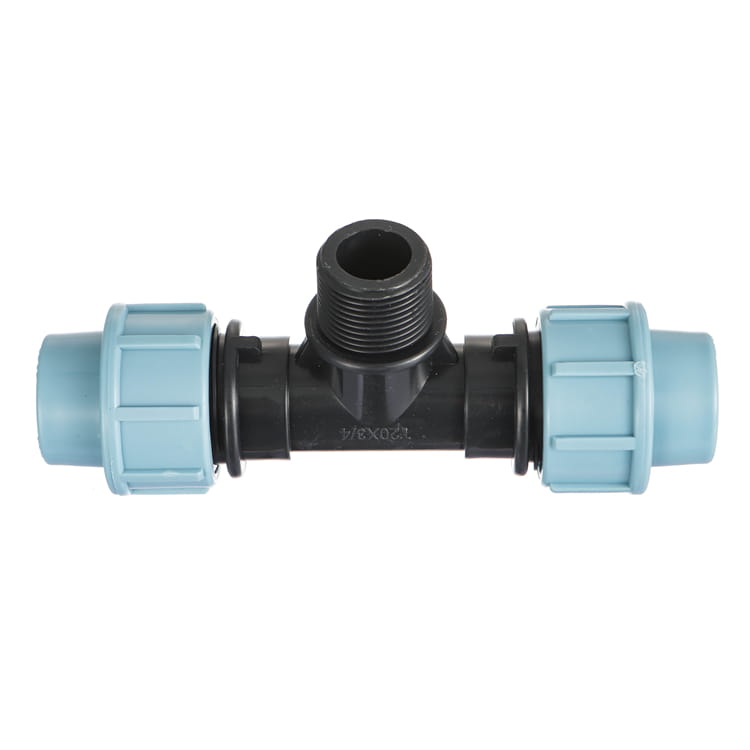
SDR, grau e classe de pressão: a regra de compatibilidade que governa tudo
As conexões eletrofusionáveis são dimensionadas pelo diâmetro externo, e o tubo de PE de um determinado diâmetro nominal tem o mesmo diâmetro externo em todos os SDR — a espessura da parede varia para dentro. É por isso que um único número de peça de acoplador pode atender a uma faixa de SDRs, e por que "esta conexão servirá no meu tubo?" tem uma resposta mais simples do que a maioria dos compradores espera: se o diâmetro externo corresponder e a faixa de SDR declarada da conexão incluir a sua, ela serve.
Se ela terá desempenho adequado é outra questão. A PIPA estabelece a regra básica claramente: "Onde diferentes materiais ou SDRs são usados, a classificação PN do sistema de tubulação é equivalente à do componente de tubo ou conexão com a classificação mais baixa."
Uma conexão PN16 em tubo PN10 resulta em um sistema PN10. Uma conexão PN10 em tubo PN16 também resulta em um sistema PN10 — e esse segundo caso é o caro, porque o comprador pagou por tubo PN16 e silenciosamente desclassificou a rede em cada junta. Ao precificar conexões contra uma lista de materiais, a classe de pressão da conexão não é um detalhe de especificação a ser reduzido para ganhar margem. É o teto para tudo o que ela toca.
O modo de falha subjacente a isso é um problema de nomenclatura. SDR é uma razão geométrica — diâmetro externo dividido pela espessura da parede — e não é uma classificação de pressão por si só, porque a mesma razão em um composto mais fraco resulta em uma classe mais baixa.
A própria página de especificações de HDPE da IFAN declara o mapeamento e então nomeia a armadilha diretamente: em PE100, "SDR11 dá PN16, SDR17 dá PN10, SDR21 dá PN8 e SDR26 dá PN6.3", enquanto "SDR11 em PE80 é PN12.5, não PN16", o que a IFAN descreve como "o erro de especificação mais comum que vemos em consultas recebidas". Um comprador que pede "conexões SDR11" acreditando ter pedido PN16 não especificou nada sobre pressão até que o grau seja nomeado junto.
| SDR | Classe de pressão em PE100 | O que significa quando você mistura |
|---|---|---|
| SDR11 | PN16 (PE80: PN12.5) | Classe mais alta aqui; qualquer conexão de classificação inferior na junta define a classe do sistema |
| SDR17 | PN10 | Escolha comum para redes de distribuição; verifique se a conexão não é o elo fraco |
| SDR21 | PN8 | Parede mais fina; confirme se a faixa de SDR da conexão alcança este valor |
| SDR26 | PN6.3 | Parede fina enrijece menos; ovalidade e re-rounding importam mais aqui |
Duas consequências práticas se seguem. Primeiro, coloque o grau do PE, o SDR e o PN em cada linha do pedido de compra, separadamente para tubo e conexões — "DN110 PE100 SDR17 PN10" não deixa nada para interpretação, e "DN110 SDR17" deixa o grau em aberto.
Segundo, quando uma conexão é cotada com uma faixa de SDR em vez de um único SDR, pergunte contra qual extremidade dessa faixa a classe de pressão é declarada. A instrução da PIPA sobre isso é "sempre verifique o código de barras ou a embalagem da conexão e consulte o fabricante se não tiver certeza", o que é uma maneira educada de dizer que a faixa impressa em um catálogo online não é uma especificação sobre a qual você deve construir uma rede. A mesma disciplina se aplica ao restante da linha de produtos HDPE e PE: o grau e a classe pertencem à documentação, não a uma suposição.
Acoplador, redutor, tê de derivação ou selim de derivação: escolha conforme a função da junta
A maioria dos catálogos lista esses quatro itens lado a lado como se a escolha fosse apenas uma questão de formato. Não é. A ISO 4427-3:2019 divide os acessórios de eletrofusão em duas famílias estruturalmente diferentes, e essa divisão determina o ferramental necessário, o tempo de resfriamento que você deve programar e se você pode trabalhar em uma tubulação em operação.
Acessórios de soquete: acopladores e redutores
A ISO 4427-3 define um acessório de eletrofusão de soquete como aquele que "contém um ou mais elementos de aquecimento integrados capazes de transformar energia elétrica em calor para realizar uma junta por fusão com uma ponta de espiga ou tubo". Em termos simples, o tubo é inserido dentro do acessório. Acopladores retos unem dois tubos do mesmo diâmetro; redutores unem dois diâmetros diferentes em uma única peça.
Um redutor é a escolha certa quando a mudança de diâmetro e a junta ocorrem no mesmo local. Quando não ocorrem, um acoplador reto mais um trecho de tubo reduzido costuma ser mais barato e sempre mais fácil de obter, pois os redutores são as peças com maior probabilidade de faltar na prateleira do distribuidor na combinação de tamanhos desejada.
Acessórios de selim: tês de derivação e selins de derivação
Os acessórios de selim são fundidos na parte externa do tubo, em vez de ao redor da extremidade, permitindo fazer uma derivação em uma tubulação principal sem cortá-la. Aqui, a ISO 4427-3 faz uma distinção que a maioria das páginas de produto confunde, e isso tem consequências diretas de custo. Um tê de derivação é um selim "que contém um cortador integrado usado para cortar a parede do tubo principal, permanecendo no corpo do tê de derivação após a instalação". Um selim de derivação é um selim "que requer uma ferramenta de corte auxiliar para perfurar o furo no tubo principal adjacente".
Leia essa diferença como uma instrução de compra. O tê de derivação carrega seu cortador consigo, portanto cada unidade é autossuficiente e o furo é feito após o resfriamento da fusão — o que torna possível a derivação sob pressão em uma tubulação em operação. O selim de derivação é mais barato por unidade porque o cortador não está incluído, mas você deve possuir a ferramenta de perfuração e a tubulação principal deve ser despressurizada e perfurada como uma operação separada. Comprar selins de derivação para economizar no custo unitário, em um projeto onde a tubulação principal não pode ser desativada, é um erro de especificação que aparece no canteiro de obras, não na fase de cotação.
Há uma segunda divisão dentro da família de selins que determina o ferramental. A PIPA descreve selins de braçadeira inferior como acessórios que "envolvem completamente o tubo, com uma braçadeira integrada" e observa que esses "são frequentemente usados com selins de derivação sob pressão", enquanto selins de carga superior precisam de "uma ferramenta de montagem específica do fabricante para posicionar e fixar com segurança o acessório durante a soldagem", e essa ferramenta "é removida da junta preparada após cada processo de soldagem e resfriamento".
A frase a observar é específica do fabricante. Se você comprar selas de topo de dois fabricantes em um mesmo projeto, precisará de dois conjuntos de ferramentas de montagem, e uma equipe que pegue a ferramenta errada comprometerá a junta. Padronizar a marca da sela em todo o projeto vale mais do que a diferença de preço unitário entre as marcas.
| Conexão | Escolha quando | Cuidado com |
|---|---|---|
| Luva de união reta | Reparos, emendas, valas congestionadas, mesmo diâmetro em ambos os lados | Requer que ambas as extremidades do tubo estejam livres o suficiente para deslizar a luva |
| Luva de redução | Mudança de diâmetro e junta ocorrem no mesmo ponto | Longos prazos de entrega em pares de tamanhos incomuns; confirme o estoque antes de projetar em torno disso |
| Tê de perfuração | Derivação de uma linha principal que não pode ser desligada; o cortador deve ser integrado | Custo unitário mais alto; o cortador permanece na conexão permanentemente |
| Sela de derivação | Derivações planejadas em uma linha principal que pode ser despressurizada | Você deve possuir a ferramenta de corte separada; não é para perfuração em carga |
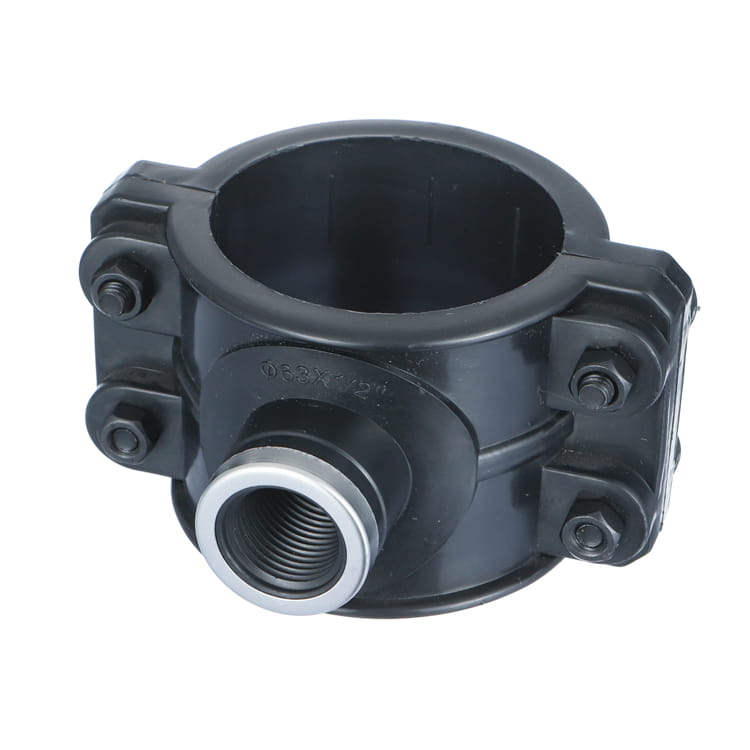
Faixa de diâmetros: onde seu tamanho realmente se encaixa
Duas faixas de diâmetro diferentes são citadas em conversas sobre eletrofusão e não são intercambiáveis. Uma é a faixa de tubos de PE que um fornecedor pode produzir. A outra é a faixa em que as conexões de eletrofusão são comumente estocadas e na qual os procedimentos de instalação publicados realmente se aplicam. Os compradores são pegos quando leem o primeiro número e planejam com base no segundo.
No lado do tubo, a especificação HDPE publicada da IFAN fornece uma faixa de diâmetro externo de "DN20 – DN1600 (PE100)", fornecida como "bobinas até DN90; barras retas de 6 m e 12 m." Esse limite de bobina DN90 vale a pena ser lembrado, porque ele prevê um problema em vez de descrever um produto. Tubo em bobina carrega curvatura residual e chega fora de esquadria, que é a razão mais comum para uma junta de eletrofusão precisar de grampos de reesquadriamento e trabalho de alinhamento. Tudo em DN90 e abaixo provavelmente chegará ao canteiro em bobina; tudo acima chega reto. Se sua lista de materiais estiver principalmente abaixo de DN90, reserve orçamento para o trabalho de geometria descrito mais adiante neste guia.
No lado do procedimento, os limites de escopo importam mais do que as faixas de marketing. O procedimento do Municipal Advisory Board do Plastics Pipe Institute — o documento para o qual a maioria das concessionárias norte-americanas aponta suas equipes — é intitulado "Field Joining of 12 Inch and Smaller Polyethylene (PE) Pipe", e suas tabelas de tempo de resfriamento e falta de esquadria param em 12 polegadas. Acima desse tamanho, você está fora do procedimento genérico e em instruções específicas do fabricante, que é exatamente onde um comprador deve parar de supor e começar a pedir ao fornecedor o procedimento escrito que cobre o diâmetro no desenho.
A conclusão prática para dimensionar uma compra é que a mudança de diâmetro altera quais perguntas você precisa fazer, não apenas qual número de peça pedir. Diâmetros pequenos trazem ovalização induzida por bobina. Diâmetros grandes levam você além do procedimento genérico, adicionam ferramentas de re-ovalização e aumentam os tempos de resfriamento para uma hora por junta. Nenhum desses é motivo para evitar a eletrofusão; ambos são motivos para precificar a mão de obra e as ferramentas com honestidade, em vez de assumir que um acessório é apenas um acessório.
O código de barras é um controle de qualidade, não uma conveniência
Cada acessório de eletrofusão traz um rótulo com código de barras, e a maioria dos compradores o trata como um recurso de conveniência que evita que o operador digite. É consideravelmente mais do que isso, e a norma por trás dele é algo que um comprador pode citar em uma especificação.
ISO 13950:2007 é a norma que o rege. Seu escopo cobre "as características dos sistemas de reconhecimento automático (reconhecimento numérico por meio de códigos de barras ou cartões magnéticos, reconhecimento eletromecânico usando conectores de resistor implantado e sistemas de autorregulação) que permitem que o fornecimento de energia seja entregue automaticamente aos acessórios de eletrofusão termoplásticos usados na união de tubos." Ela substituiu o relatório técnico anterior ISO/TR 13950:1997, portanto, um fornecedor que cita o documento de 1997 está citando algo que foi substituído há quase duas décadas.
Dois parâmetros físicos dessa norma valem a pena serem citados de volta ao fornecedor, pois são verificáveis em um rótulo impresso, em vez de serem aceitos por confiança. Ambos os formatos permitidos são códigos intercalados "2-em-5" com uma proporção especificada de largura de barra grossa para fina de 2,5 — uma tolerância de impressão, e um rótulo mal reproduzido que não a atinge é um rótulo que um scanner pode rejeitar em uma vala molhada. E o código carrega uma soma de verificação interna, então um dígito digitado incorretamente falha em vez de carregar silenciosamente o tempo de fusão errado no equipamento.
O detalhe que pertence ao seu pedido de compra é o formato. A ISO 13950 permite exatamente dois, e eles não são equivalentes. A norma especifica "o tipo intercalado '2-em-5' de 24 dígitos" e "o tipo intercalado '2-em-5' de 32 dígitos, incluindo codificação de rastreabilidade" — em ambos os casos com uma proporção de largura de barra grossa para fina de 2,5, e com um comprimento total onde "um desses dígitos é composto por um caractere de controle (soma de verificação)."
Apenas o formato de 32 dígitos carrega codificação de rastreabilidade. Se o seu projeto, seu cliente de utilidade pública ou seu próprio sistema de qualidade exigir rastreabilidade por junta até um lote específico de acessórios, um código de barras de 24 dígitos não fornecerá isso, e nenhuma quantidade de pedidos para o instalador anotar as coisas irá adaptá-lo retroativamente. Essa é uma questão a ser resolvida com o fornecedor antes do pedido, não uma descoberta a ser feita durante a comissionamento.
O que o código de barras faz no momento da fusão é o argumento mais forte para insistir nele.Guia do usuário de eletrofusão da PPIdescreve a caixa de controle realizando "verificações básicas antes do início da fusão para confirmar que a bobina do acessório tem continuidade, que a resistência da bobina corresponde às informações do código de barras e que a tensão fornecida é suficiente", e durante o ciclo detectando "certos erros de montagem ou de acessório, como bobinas de aquecimento em curto-circuito ou pontas de tubo inseridas de forma incompleta."
Uma verificação cruzada de resistência contra o código de barras escaneado detecta um acessório falsificado ou mal rotulado antes que qualquer energia seja aplicada na junta. A entrada manual do tempo de fusão e da tensão pula essa comparação completamente — a caixa faz o que lhe é ordenado. A PIPA acrescenta que "máquinas de solda com leitura de código de barras ajustam automaticamente para condições de temperatura ambiente variáveis", o que a entrada manual também perde.
Essa correção de temperatura merece um número, porque é a verificação mais frequentemente perdida quando uma equipe insere parâmetros manualmente. A janela de instalação qualificada varia aproximadamente de -10°C a 45°C, e um acessório fundido a 5°C precisa de uma entrada de energia materialmente diferente do mesmo acessório fundido a 40°C.
Um código de barras escaneado aplica essa correção automaticamente; um tempo de solda inserido manualmente aplica qualquer número que o operador leu na etiqueta, na temperatura que a vala estiver. Em um acoplador DN315 com um relógio de resfriamento de 60 minutos, o custo de errar isso não é uma junta — é uma hora de tempo de equipe por re-solda, e até 24 horas antes que o conjunto caia abaixo de 45°C se a junta tiver que ser refundida.
Dois detalhes de apoio valem a pena conhecer. O valor de 24 dígitos também é "impresso na etiqueta, diretamente acima ou abaixo do código de barras", então um código de barras danificado ou ilegível não deixa a junta órfã — o operador pode digitar os dígitos e a soma de verificação ainda detecta um erro de digitação. E a própria máquina tem um padrão: a PIPA especifica máquinas de solda "fabricadas de acordo comISO 12176-2" que "operam com acessórios marcados com código de barras de acordo com ISO 13950", com um dispositivo de segurança que "deve operar em menos de 0,5 segundos." Esses dois números de padrão, ISO 13950 para o acessório e ISO 12176-2 para a máquina, são o par para escrever em um documento de licitação.
Ovalização, pontos planos e convergência: o portão geométrico
Um acessório de eletrofusão funciona derretendo ambas as superfícies e deixando a expansão do polietileno fechar o espaço anular entre o tubo e o soquete. Esse mecanismo tem um limite. Se o espaço for muito largo antes de começar, a expansão do fundido não pode fechá-lo, e a MAB-1 é explícita sobre a consequência: quando o tubo está ovalizado e não é corrigido, "a quantidade de espaço entre o tubo e o acessório pode ser grande demais para a expansão do fundido fechar." O acessório ainda executará seu ciclo. Os pinos ainda subirão. A junta será oca em alguns pontos.
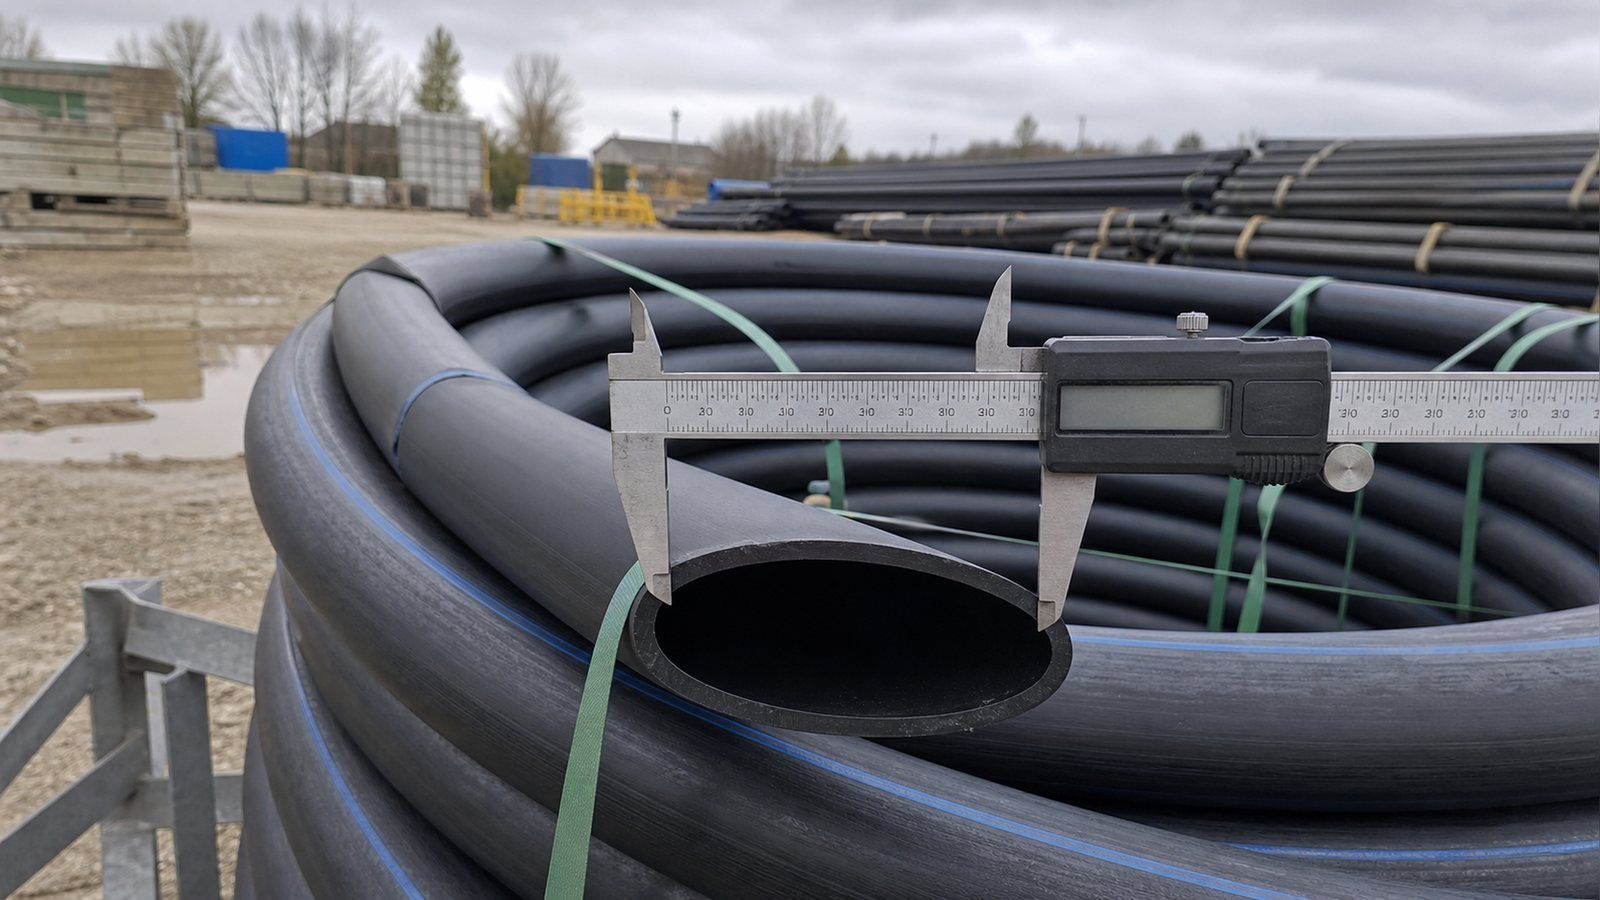
Dois termos descrevem a mesma condição e são constantemente confundidos. A MAB-1 define falta de circularidade como "a diferença entre o diâmetro máximo medido e o diâmetro mínimo medido" — um comprimento, d1 menos d2. A ovalidade é a mesma diferença "expressa como porcentagem", calculada como (d1 − d2) / Dmédio × 100. Os procedimentos norte-americanos geralmente citam o comprimento; os procedimentos métricos e australianos geralmente citam a porcentagem. Quando a ficha técnica de um fornecedor e a especificação do seu projeto discordam, verifique primeiro se eles estão simplesmente usando unidades diferentes para a mesma medição.
Os limites de aceitação, em ambos os sistemas
A MAB-1 fornece valores máximos imperiais de falta de circularidade juntamente com um limite claro para quando a re-circularização se torna necessária: "tubos de 2″ IPS / CTS e diâmetros menores são flexíveis o suficiente para que os grampos de acoplamento e alinhamento forneçam as forças de arredondamento necessárias e nenhum outro dispositivo de re-circularização seja necessário", enquanto "para tamanhos iguais ou maiores que 3″ IPS / DIPS, grampos de re-circularização podem ser necessários em ambos os lados de uma conexão eletrofusão." A PIPA fornece o equivalente métrico como uma porcentagem que varia em DN315: abaixo disso, a ovalidade na zona de fusão não deve exceder 1,5% do DN ou 3 mm, o que for menor; em DN315 e acima, 1% do DN ou 5 mm, o que for menor. Pontos planos são limitados separadamente a 3 mm de profundidade.
| Tamanho do tubo | Falta de circularidade máxima (d1 − d2) | Grampos de re-circularização |
|---|---|---|
| 2″ IPS/CTS e menores | Não tabelado; o tubo flexiona o suficiente | Geralmente não necessário |
| 3″ e 4″ | 0,0625″ (1/16″) | Pode ser necessário em ambos os lados |
| 6″, 8″, 10″, 12″ | 0,125″ (1/8″) | Pode ser necessário em ambos os lados |
| Métrico, DN abaixo de 315 | 1,5% do DN ou 3 mm, o que for menor | Deve permanecer durante a soldagem e o resfriamento |
| Métrico, DN 315 e acima | 1% do DN ou 5 mm, o que for menor | Deve permanecer durante a soldagem e o resfriamento |
O tempo de fixação dos grampos é um detalhe que as equipes erram. A PIPA afirma que "as ferramentas de re-circularização devem permanecer no lugar durante as fases de soldagem e resfriamento" — não apenas enquanto a conexão está sendo deslizada. Retirá-los no final do ciclo de fusão faz com que o tubo relaxe de volta à sua forma oval enquanto o material fundido ainda está macio, o que desfaz a razão de tê-los instalado.
Os defeitos que a re-circularização não pode corrigir
A re-circularização não é um remédio universal. A PIPA observa que "as ferramentas de re-circularização podem não conseguir corrigir pontos planos", e quando o tubo não pode ser trazido para dentro dos critérios de aceitação, as opções são cortar "a extremidade do tubo até que o ponto plano seja removido", realocar ou girar um selim, ou soldar de topo caudas de tubo na extremidade.
Existe também um defeito que não tem nada a ver com ovalização: a reversão da ponta do tubo, ou toe-in, onde a tensão residual de fabricação puxa a extremidade para dentro e cria uma folga que o fundido não consegue fechar. O teste da PIPA para isso é aritmético, que um engenheiro de obra pode executar com uma trena e uma régua — medir DN × 5% para trás a partir da ponta do tubo, e nessa posição o diâmetro externo não deve ser menor que o DN. Em um tubo DN500, isso significa medir 25 mm para trás e confirmar que o DE ainda é de pelo menos 500 mm; se não for, corte perpendicularmente nesse ponto.
O aviso anexado a esse teste é o que muda a forma como uma equipe planeja seu dia. A PIPA adverte que as tensões residuais permanecem após o corte, então "tubo recém-cortado pode reverter novamente, às vezes dentro de algumas horas." Preparar uma série de juntas pela manhã para fundir à tarde não é a eficiência que parece — as pontas preparadas podem voltar a fechar antes que a conexão seja instalada.
Raspagem é uma dimensão especificada, não uma etapa de limpeza
O polietileno desenvolve uma fina camada oxidada desde a fabricação e pela exposição aos raios UV, e essa camada não funde. Removê-la é a etapa que decide se a junta funciona, e é onde a MAB-1 coloca a grande maioria das falhas: contaminação por má preparação do tubo, problemas de geometria e erros de alinhamento juntos "respondem por mais de 95% de todas as falhas de fusão." Não é qualidade da conexão. Não são configurações da máquina. É a preparação.
A dimensão é fixa e menor do que as pessoas esperam. A MAB-1 afirma que "uma quantidade mínima adequada de material que deve ser removida é de apenas sete milésimos de polegada (0,007″)", uma espessura "aproximadamente a mesma de duas folhas de papel comum."
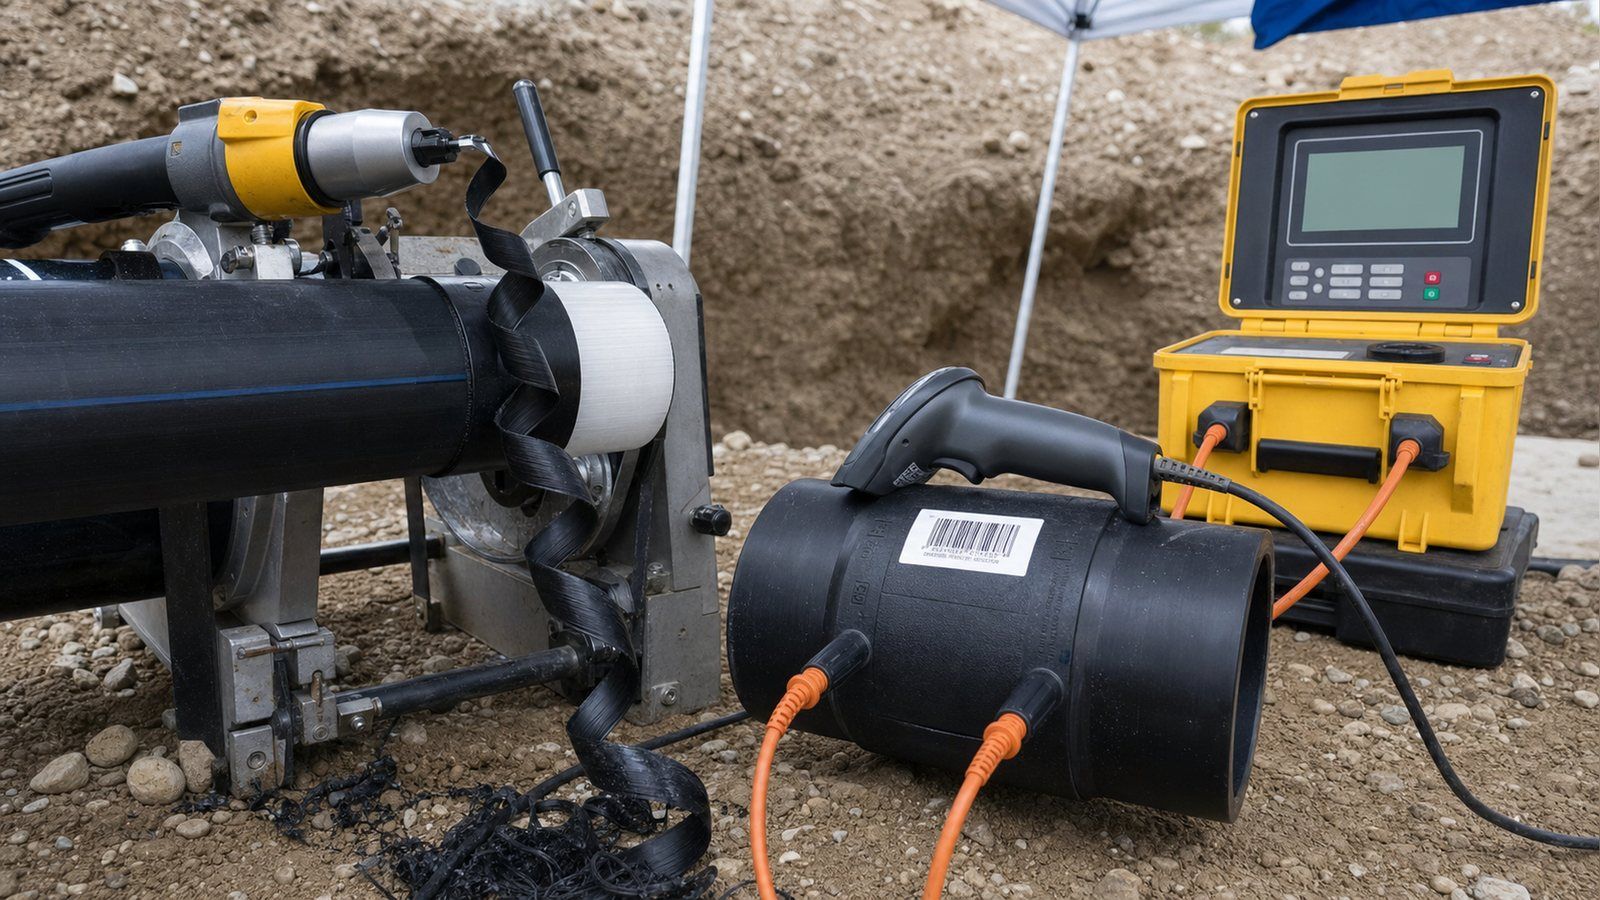
A camada de oxidação não se aprofunda significativamente com o tempo de armazenamento, então o requisito é o mesmo para tubo entregue ontem e para tubo que ficou dois anos no pátio — um fato útil para um importador que mantém estoque.
O que quase nenhuma página de produto menciona é que também há um máximo. Raspar não é um caso de quanto mais, melhor: remover demais e o diâmetro externo do tubo diminui, a folga anular aumenta, e você criou a mesma falha que o tubo ovalizado causa. A MAB-1 tabula ambos os limites por tamanho.
| Tamanho do tubo | Profundidade mínima de raspagem | Profundidade máxima total de raspagem |
|---|---|---|
| 3/4″ e 1″ | 0,007″ | 0,014″ |
| 1,25″ e 2″ | 0,007″ | 0,017″ |
| 3″ e 4″ | 0,007″ | 0,022″ |
| 6″ a 12″ | 0,007″ | 0,027″ |
A ferramenta importa tanto quanto a profundidade. A MAB-1 afirma que "lixa, pano esmeril ou outros abrasivos nunca devem ser usados para preparar a superfície de um tubo para eletrofusão", que "grosa de madeira e lima de metal não são ferramentas de descascamento aceitáveis", e que raspadores manuais "não são recomendados devido à preparação inconsistente da superfície."
Abrasivos polim contaminantes na superfície em vez de remover uma camada, e não deixam evidência da profundidade alcançada. Um descascador rotativo produz um cavaco contínuo que a equipe pode medir — que é o objetivo. Se um fornecedor ou subcontratado propuser preparar juntas com pano abrasivo, isso é motivo para parar o trabalho, não uma economia de custos.
Mais dois números fecham isso. A PIPA especifica o comprimento do descascamento como "metade do comprimento da conexão mais 20 mm a partir da extremidade do tubo" — e a razão para os 20 mm extras é um recurso de inspeção, porque uma das verificações pós-solda é que "o descascamento é visível além das extremidades da conexão de eletrofusão." Isso transforma uma etapa invisível em algo que um inspetor pode verificar após a junta ser feita.
E para tubo danificado, a MAB-1 define um limite de substituição: "se o sulco exceder 10% da espessura da parede do tubo, essa seção do tubo deve ser cortada e substituída." Sulcos mais profundos não podem ser raspados sem violar a profundidade máxima de descascamento. Se a superfície for recontaminada após a preparação, o remédio especificado é "uma concentração mínima de 90% de álcool isopropílico" — e o álcool desnaturado é explicitamente excluído porque seus aditivos podem impedir a fusão.
Temperatura, potência e as condições que anulam a junta
A eletrofusão é mais tolerante ao clima do que a fusão por topo, o que é uma das razões pelas quais é especificada. Não é à prova de clima, e a janela operacional é mais estreita do que a maioria dos compradores assume em ambas as direções.
A janela de temperatura
A PPI coloca a faixa típica de instalação qualificada em "mínimo de 14°F a máximo de 113°F", observando que os fabricantes declaram seus próprios limites e alguns vão além. A PIPA, trabalhando em métrico e descrevendo a máquina em vez da conexão, dá às máquinas de solda por eletrofusão "limites operacionais de temperatura superior e inferior de -10°C a 45°C." Essas duas janelas são a mesma janela: 14°F é -10°C e 113°F é 45°C. Dois órgãos industriais independentes convergindo em limites idênticos é um forte sinal de que este é um limite físico real, não uma isenção de responsabilidade conservadora do fabricante.
O extremo quente pega mais projetos do que o extremo frio, e a razão é o ganho solar em vez da temperatura do ar. A PIPA adverte que tubos e conexões pretos sob luz solar direta "podem absorver energia solar e podem atingir bem acima da temperatura ambiente", com "temperaturas de superfície do tubo tão altas quanto 70°C."
Um dia de 32°C na África Ocidental ou no Golfo está confortavelmente dentro da janela ambiente, enquanto o tubo deitado ao sol ao lado da vala está 25 graus fora dela.
A solução é a sombra, e a PIPA especifica o alvo: usar proteção solar, como um gazebo portátil, "para reduzir a temperatura da superfície do tubo para 45°C ou menos". Para um comprador de projeto, isso é um item de linha — o abrigo é equipamento, não um conforto opcional, e uma equipe sem ele ou para o trabalho ao meio-dia ou faz juntas que não deveriam ter sido feitas.
A umidade é absoluta, não gradual. As superfícies de solda devem estar limpas e secas, a montagem deve ser protegida da chuva, e a instrução da PIPA é que "a soldagem não deve ser realizada se a proteção não puder ser fornecida". Valas que acumulam lama e água devem ser drenadas primeiro. Há também um mínimo de espaço de trabalho que é projetado fora de escavações apertadas e depois descoberto no local: "em valas, é necessário um afastamento mínimo de 150 mm ao redor do tubo", e mais à medida que o diâmetro da conexão aumenta, porque a equipe precisa de espaço para operar um descascador, ajustar grampos de re-redondeamento e conectar cabos.
A energia é uma decisão de compra, não um detalhe de canteiro
A caixa de controle deve fornecer uma entrada de energia precisa, e a energia instável é uma das principais causas de soldas abortadas. A PPI observa que as caixas de controle estão "tipicamente disponíveis em versões de 110v ou 220v" e devem operar "dentro de uma faixa de frequência de 50 a 60 Hertz" — o que é uma armadilha real em projetos de exportação, porque uma caixa comprada para um mercado pode não corresponder à frota de geradores em outro. A PIPA especifica o fornecimento de forma mais rigorosa: nominal "230V-240V" sem carga, mantido "estável em 230V±15%" sob carga, frequência estável de 50-60Hz sob carga, e cabos de extensão que "não devem exceder 50m" e devem ser completamente desenrolados.
O dimensionamento do gerador segue a conexão, e a PPI publica os números: soquetes de 1/2 polegada a 2 polegadas precisam de um gerador mínimo de 2,5 kVA em um disjuntor de 15 ampères, soquetes de 3 polegadas a 12 polegadas precisam de 5 kVA com um disjuntor de 30 ampères a 110v ou 20 ampères a 220v, e selas de todos os tamanhos precisam de 2,5 kVA. Os cabos de extensão são especificados por bitola, #10/3 a 25 pés e #8/3 a 50 pés. Uma equipe que chega com um gerador de 3 kVA para acopladores de 8 polegadas terá falhas intermitentes que parecem conexões defeituosas e não são.
O tempo de resfriamento é cronograma, não folga
O polietileno é um bom isolante, então a junta permanece macia muito depois que a corrente para. A MAB-1 publica os tempos de resfriamento mais conservadores entre todos os fabricantes listados, e a lista de coisas que devem esperar é mais longa do que "pressurizar": o tempo de resfriamento deve ser observado "antes da remoção dos grampos, movimentação, reaterro, teste de pressão, perfuração ou colocação da conexão em serviço". Para acoplamentos até 250 psi, isso é 30 minutos para 3/4 polegada a 2 polegadas, 45 minutos para 3 polegadas a 8 polegadas e 60 minutos para 10 polegadas e 12 polegadas.
As braçadeiras seguem uma tabela separada e são dimensionadas pelo tamanho da saída, não pelo diâmetro da tubulação principal — 30 minutos para saídas de 3/4 pol. a 4 pol. e 60 minutos para saídas de 6 pol. a 12 pol. Uma conexão de serviço de 2 pol. em uma tubulação principal de 12 pol. libera em 30 minutos, o que é uma vantagem de programação que vale a pena conhecer ao planejar um dia de interligações de serviço.
Uma observação sobre re-soldas: se a energia for perdida no meio do ciclo, alguns fabricantes permitem uma re-solda após o encaixe esfriar até a temperatura ambiente, mas a PIPA observa que o tempo para uma montagem completa cair abaixo de 45°C "pode ser de até 24 horas, dependendo do tamanho do encaixe e das condições ambientais." Isso não é uma pausa para o almoço.
O tempo de resfriamento é por junta e não pode ser comprimido. Em um dia de acopladores de 8 pol., 45 minutos de tempo de fixação sem interrupção por junta é a restrição real para quantas juntas uma equipe conclui — não a rapidez com que conseguem raspar.
Quais normas especificar no seu pedido de compra
As conexões eletrofusão são regidas por diferentes normas, dependendo do que a tubulação transporta e para qual mercado se destina. Nomear a norma correta é o que torna uma especificação aplicável; nomear uma norma retirada indica ao fornecedor que você copiou de um documento antigo.
Para água, a referência internacional atual é ISO 4427-3:2019, que cobre conexões de PE "destinadas ao transporte de água para consumo humano, água bruta antes do tratamento, drenagem e esgoto sob pressão, sistemas de vácuo para esgoto e água para outros fins", para sistemas com pressão máxima de operação permitida de 25 bar a uma temperatura de referência de 20°C. É também o documento que fornece as definições de luva de derivação e braçadeira de derivação usadas anteriormente neste guia. Na Europa, o paralelo é a EN 12201. A especificação de HDPE publicada pela IFAN menciona ambos, listando a norma do produto como "ISO 4427 (água) / EN 12201 (Europa)" com "DIN 8074/8075 para dimensões e testes."
Para gás, tenha cuidado com a ISO 8085-3:2001. Ela é genuinamente a especificação de conexões eletrofusão de polietileno para "o fornecimento de combustíveis gasosos", aplicável a conexões "projetadas para serem unidas por fusão a tubos de PE em conformidade com a ISO 4437" — mas desde então foi substituída pela série ISO 4437. Citar a ISO 8085-3 em uma licitação de 2026 não é fatal, embora um fornecedor que a cite como sua conformidade atual esteja trabalhando com uma ficha técnica antiga, e isso merece uma pergunta de acompanhamento sobre o que mais na ficha está desatualizado.
Para qualquer coisa que entre nos Estados Unidos, a ASTM F1055 é a especificação a ser nomeada, e há uma razão regulatória atual para acertar a edição. A PHMSA publicou uma regra final direta em 24 de abril de 2026 atualizando a edição incorporada aos regulamentos federais de segurança de dutos para "ASTM F1055-16a (Reaprovada em 2022) ... aprovada em 1º de novembro de 2022", substituindo a edição de 2016, com a incorporação por referência aprovada "para a Seção 192.283(a); apêndice B desta parte."
A regra entra em vigor em 1 de janeiro de 2027, e a conformidade após 23 de junho de 2026 já está autorizada — portanto, a partir de agora, ambas as edições estão em vigor em diferentes lugares, e um pedido de compra que simplesmente diga "ASTM F1055" sem especificar a edição é ambíguo exatamente no momento em que a referência está mudando. A instrução de triagem da MAB-1 é a versão prática disso: "todos os acessórios de eletrofusão devem ser marcados para indicar que atendem aos requisitos de projeto e desempenho da ASTM F1055 antes de serem considerados para uso."
Os requisitos variam conforme o mercado, a aplicação e a especificação adotada pela concessionária, portanto, trate a lista acima como ponto de partida para uma conversa com a autoridade local ou engenheiro consultor, e não como uma resposta universal de conformidade.
As aprovações para água potável em particular — marcas de certificação como NSF/ANSI 61 ou AWWA C906, que a MAB-1 menciona como marcações adicionais — são separadas das normas de produto acima e devem ser confirmadas para o mercado específico e o produto específico, não assumidas a partir de uma declaração geral de conformidade com ISO. Para uma visão mais ampla de como essas famílias se encaixam, nosso guia sobre normas de tubos HDPE cobre o lado dos tubos, e normas de certificação de tubos cobre o significado das próprias marcas.
Um exemplo prático de seleção: derivação DN110 em uma rede principal de PE100
Considere um trabalho comum: uma rede principal de distribuição DN110 PE100 SDR17, já em serviço, e uma nova derivação de serviço DN63 que precisa ser conectada sem interromper o fornecimento. Veja como as decisões acima se resolvem, na ordem em que você realmente as toma.
A derivação não pode interromper o fornecimento, então a família de acessórios é definida primeiro: trata-se de um tee de perfuração, não de uma braçadeira de derivação, porque apenas o tee de perfuração possui o cortador integrado que permite fazer o furo após a fusão em uma rede em operação. Escolher uma braçadeira de derivação aqui para economizar no custo unitário exigiria despressurizar a rede principal, que é exatamente o que o trabalho foi definido para evitar.
A classe de pressão vem em seguida. A rede principal é PE100 SDR17, que é PN10. O tee de perfuração deve ser PN10 ou superior, porque o sistema assume a classificação do componente de menor classificação. Se o único tee em estoque for PN16, isso é aceitável e não custa nada em desempenho — a rede principal ainda governa em PN10. Se o único tee em estoque for PN8, a conexão de derivação acaba de desclassificar aquele ponto da rede abaixo do tubo ao qual está fundido, e deve ser rejeitado independentemente do preço.
Em seguida, o tubo é medido, porque o acessório não perdoa geometria. DN110 está abaixo do degrau de DN315, então o limite de ovalização é o menor entre 1,5% do DN ou 3 mm: 1,5% de 110 é 1,65 mm, então 1,65 mm é o limite.
Usando os próprios valores calculados da PIPA, um tubo com d1 = 111,0 mm e d2 = 109,5 mm tem uma ovalidade de 1,5 mm, dentro da tolerância de 1,65 mm, e passa. Se medisse 112,0 e 109,5, o resultado de 2,5 mm falharia e seria necessário um grampo de re-redondeamento no tubo principal antes de instalar a bolsa. No DN110, o tubo pode ter chegado enrolado, o que torna essa medição mais relevante, não menos.
A preparação segue as dimensões fixas. Raspe pelo menos 0,007 polegada da área de contato da bolsa, usando um descascador rotativo e nunca pano abrasivo, e verifique se o tubo não tem sulcos — qualquer coisa mais profunda que 10% da espessura da parede significa que essa seção deve ser removida, em vez de ser raspada com mais força. Instale o dispositivo de montagem ou fixação do fabricante para aquela bolsa específica, leia o código de barras em vez de digitar os parâmetros para que a caixa possa verificar a resistência da bobina e corrigir a temperatura ambiente, e confirme que a máquina é alimentada por uma fonte que mantenha a tolerância sob carga.
Por fim, o cronograma. A saída é DN63, aproximadamente 2 polegadas, então a tabela de resfriamento da bolsa dá 30 minutos — vinculados à saída, não ao tubo principal DN110. Os grampos e quaisquer ferramentas de re-redondeamento permanecem no lugar durante todo esse tempo. Somente após esses 30 minutos o tee pode ser perfurado, a junta movida, reaterrada ou testada sob pressão. Uma equipe, uma junta, desde a chegada até o ramal perfurado, é confortavelmente uma hora de trabalho — e precificar como quinze minutos porque o ciclo de fusão em si é curto é como a mão de obra de eletrofusão é subcotada.
A eletrofusão é adequada para o seu projeto?
A eletrofusão é um método de junção genuinamente excelente com um conjunto restrito de condições em que é a escolha errada. Ser honesto sobre essas condições economiza mais dinheiro do que negociar o preço da conexão.
| Melhor para | Não ideal para |
|---|---|
| Reparos e interligações onde nenhuma extremidade do tubo pode ser movida | Longos trechos retos de tubo uniforme, onde a fusão de topo é mais rápida por junta e não tem custo de conexão |
| Conexões de ramais em tubos principais que não podem ser desligados | Locais sem gerador confiável ou sem abrigo contra chuva e sol |
| Valas e poços congestionados sem espaço para uma máquina de fusão de topo | Juntas que precisam ser desmontadas posteriormente — a fusão é permanente; use flanges ou uniões |
| Redes que misturam PE80 e PE100, ou misturam SDRs entre fases | Equipes sem operadores treinados e certificados — a disciplina de preparação é todo o método |
| Projetos que exigem registros de rastreabilidade por junta | Trabalhos temporários muito pequenos onde conexões de compressão são adequadas e reversíveis |
A linha de habilitação do operador merece destaque porque é a que os compradores desconsideram. A PIPA afirma que "a maior contribuição individual para uma soldagem eletrofusão bem-sucedida é a competência do soldador e sua dedicação à preparação correta da superfície e aos procedimentos de soldagem", e na Austrália isso é formalizado — os instaladores devem ser treinados e certificados em uma unidade de competência específica e possuir um certificado atual, com a PIPA recomendando a reacreditação a cada 2-3 anos. A maioria dos mercados não tem tal exigência, o que não elimina a dependência subjacente.
Se você está comprando conexões para uma equipe que nunca fez eletrofusão antes, o treinamento faz parte do custo do método, e a alternativa é descobrir a estatística de 95% de falhas por preparação no seu próprio projeto. Nosso guia sobre tipos de junta em HDPE apresenta as alternativas se esta tabela o afastar da fusão.
O que verificar antes de aceitar uma remessa de eletrofusão
A maior parte do que dá errado com conexões de eletrofusão pode ser detectada no recebimento, antes que qualquer coisa chegue à vala. Esta é a sequência de inspeção documentada, extraída dos procedimentos publicados, não de uma ficha de marketing do fornecedor.
- Integridade da embalagem primeiro: as conexões devem chegar individualmente seladas em sacos transparentes dentro de caixas. A PIPA é explícita que a embalagem protege a superfície de fusão contra contaminação e luz solar e que "a conexão deve ser armazenada em sua embalagem original até imediatamente antes do uso". Uma caixa de conexões soltas e sem saco é motivo de rejeição, não de negociação de desconto.
- A marcação ASTM F1055: conforme MAB-1, as conexões devem ser marcadas para demonstrar que atendem aos seus requisitos de projeto e desempenho antes de serem consideradas para uso. Verifique se a marcação existe na conexão, não apenas na fatura.
- Formato do código de barras: confirme se o rótulo contém o código ISO 13950 de 24 ou 32 dígitos e verifique se os dígitos legíveis por humanos estão impressos ao lado. Se o seu contrato exigir rastreabilidade, o formato de 24 dígitos não o atenderá.
- Faixa SDR declarada e classe de pressão: ambos devem aparecer na conexão ou em seu rótulo, com o grau de PE nomeado. Uma conexão marcada apenas como "SDR11" sem grau não informou sua classe de pressão.
- Condições de armazenamento na chegada: a PIPA especifica armazenamento coberto entre 0°C e 50°C. Para um importador, isso é uma especificação de armazém — um contêiner exposto ao sol em um cais pode excedê-la.
- Ferramental correspondente: para selas de carregamento superior, confirme se a ferramenta de montagem específica do fabricante está incluída ou já é de sua propriedade e se corresponde à marca realmente enviada, não à marca cotada.
- Documentação do material: solicite o certificado que cobre a remessa. A IFAN emite um certificado de material por remessa em sua linha de HDPE, e qualquer fornecedor deve ser capaz de fazer o mesmo.
Um aviso pertence aqui, em vez de em um guia de instalação, porque muda o que um comprador deve aceitar como evidência de uma boa junta. Os pinos indicadores de fusão são amplamente lidos como uma marca de aprovação — eles sobem, a junta é boa. A PIPA afirma o oposto em termos claros: "os pinos indicadores de fusão confirmam que alguma pressão de fusão se desenvolveu na solda. Eles não são uma confirmação de uma solda bem-sucedida." Os pinos podem subir em uma junta feita sobre um tubo não raspado ou oval.
Se o regime de qualidade de um empreiteiro consiste em fotografar pinos levantados, não é um regime de qualidade. As verificações que têm peso são o registro de fusão da caixa de controle, a ausência de mensagens de erro, nenhum polietileno fundido escapando do soquete, nenhum fio de aquecimento deslocado visível na folga anular, a marca de profundidade de inserção ainda onde começou e a faixa raspada visível além de ambas as extremidades da conexão.
Conclusão
Selecionar bem conexões eletrofusão de HDPE se resume a três perguntas que as grades de produtos não fazem: o que essa junta precisa fazer, qual é o componente de menor classificação nela e o tubo está em condição geométrica boa o suficiente para o fundido fechar a folga. Acertando isso, a eletrofusão entrega uma junta tão forte quanto o tubo, em locais onde nada mais funcionaria. Errando, a conexão ainda completará seu ciclo e ainda levantará seus pinos sobre uma junta que nunca iria segurar.
Se você está especificando uma rede de PE em vez de comprar algumas peças, vale a pena definir o grau, SDR e classe de pressão no papel antes de comparar preços de conexões, já que a conexão mais barata que desclassifica sua linha principal é o item mais caro do pedido. Você pode revisar a gama completa de HDPE e suas especificações publicadas, ou enviar o grau e o cronograma de tamanhos do seu projeto para nossa equipe de engenharia e diremos o que podemos fornecer.
Perguntas Frequentes
As conexões de eletrofusão precisam corresponder exatamente ao SDR do meu tubo?
Não. As conexões assentam no diâmetro externo, que é constante entre os SDRs, e a maioria cobre uma faixa de SDR. Mas o sistema acabado assume a classificação de pressão do seu componente de menor classificação, então verifique a classe da conexão em relação à do tubo.
Posso reutilizar uma conexão de eletrofusão após uma solda falha?
Somente se a energia foi interrompida, e somente conforme as instruções do fabricante. Alguns permitem uma re-solda após resfriar à temperatura ambiente; outros exigem que a junta seja cortada. Conexões que falham por qualquer outro motivo são removidas ou abandonadas.
Qual é a diferença entre conexões de compressão e conexões de eletrofusão?
Conexões de compressão fixam mecanicamente no tubo e podem ser desmontadas, não necessitando de energia ou preparação. A eletrofusão funde a conexão e o tubo em uma parte permanente, exigindo raspagem, grampos, uma caixa de controle e tempo de resfriamento.
A eletrofusão pode unir tubo PE80 a tubo PE100?
Sim. A eletrofusão pode unir diferentes graus de PE e diferentes SDRs, por isso é adequada para redes ampliadas em fases. A seção unida é então classificada pelo menor dos dois componentes.
Quanto tempo leva para uma junta de eletrofusão esfriar?
Para acoplamentos até 250 psi, 30 minutos para 3/4 a 2 polegadas, 45 minutos para 3 a 8 polegadas e 60 minutos para 10 e 12 polegadas. Selas seguem o tamanho da saída: 30 minutos até 4 polegadas, 60 minutos acima.
Preciso de uma braçadeira de re-arredondamento para cada junta de eletrofusão?
Não. Em 2 polegadas IPS/CTS e abaixo, o tubo geralmente flexiona o suficiente para que o acoplamento e as braçadeiras de alinhamento o arredondem. De 3 polegadas IPS/DIPS para cima, braçadeiras de re-arredondamento podem ser necessárias em ambos os lados.
Um pino indicador de fusão elevado é prova de que a solda está boa?
Não. Pinos elevados confirmam que a pressão de fusão foi desenvolvida, não que a junta esteja sólida. Um pino pode se elevar sobre tubo não raspado ou fora de redondo. Use o registro de fusão da caixa de controle e as verificações visuais.