Электрофузионные фитинги HDPE: как выбрать правильный
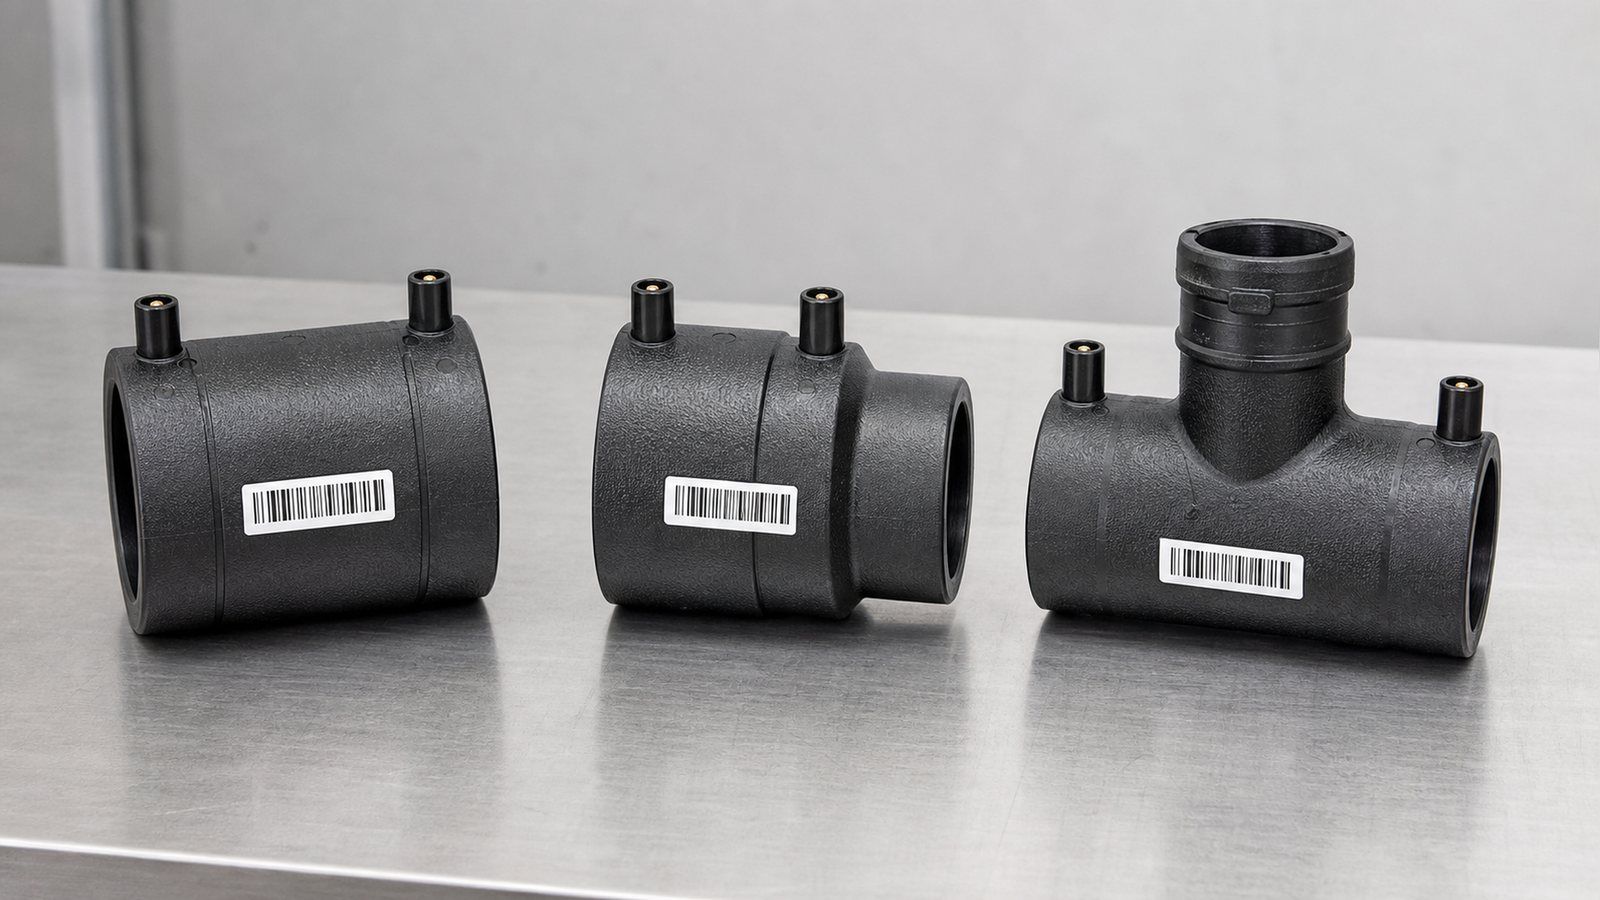
Как выбрать электрофузионные фитинги HDPE: соответствие SDR и классу давления, муфта или седловой отвод, штрих-коды ISO 13950 и пределы овальности.
Выбор электрофузионных фитингов из HDPE выглядит как работа с каталогом, пока первый стык не провалит испытание давлением. Поиск по этому термину выдает в основном таблицы изделий — муфты на 230 psi, переходники по дюймам, седелки с ответвлением по размеру выхода — и почти ничего о том, какой из этих компонентов подходит к вашей трубе или что должно быть верно в отношении трубы, прежде чем любой из них сможет свариться. Номер детали — это простая половина решения. Половина, которая определяет, выдержит ли соединение, — это соответствие между фитингом, трубой, которая у вас есть на площадке, и допусками, которые фитинг молча предполагает.

Ключевые выводы
- Электрофузионные фитинги могут соединять разные марки PE и разные SDR, но готовая система рассчитана на самый низкий по характеристикам компонент в соединении — проверяйте PN каждой детали, а не только трубы.
- Седелка с ответвлением и седелка-хомут — не синонимы: ISO 4427-3 определяет седелку с ответвлением как имеющую встроенный резак, который остается в фитинге, тогда как седелка-хомут требует отдельного режущего инструмента.
- ISO 13950 допускает два формата штрихкода — 24-значный и 32-значный — и только 32-значный содержит коды прослеживаемости. Если вам нужна прослеживаемость каждого соединения, вы должны указать это.
- Шабрение имеет максимум, а не только минимум: 0,007 дюйма должно быть снято, но общая глубина снятия ограничена 0,014 дюйма для трубы 3/4 дюйма и 0,027 дюйма для труб от 6 до 12 дюймов.
- Хомуты для восстановления круглой формы становятся реальным требованием от 3 дюймов IPS/DIPS и выше; ниже 2 дюймов муфты и центрирующие хомуты обычно сами округляют трубу.
- Типичное квалифицированное окно монтажа — от 14°F до 113°F (примерно от -10°C до 45°C), а черная труба под прямыми солнечными лучами может достигать 70°C — далеко за пределами этого диапазона.
- Поднявшиеся индикаторные штифты сварки подтверждают развитие давления расплава. Они явно не являются подтверждением успешной сварки.
Когда электрофузия оправдывает свою ценовую надбавку
Электромуфтовая фитинг стоит в несколько раз дороже компрессионной муфты того же диаметра, и для работы с ней требуются контрольный блок, генератор, инструмент для зачистки и зажимы. Эта разница в цене — первое, что замечает покупатель, и последнее, что объясняет каталог. Честный ответ: электромуфтовая сварка — это не универсальный метод соединения, который применяется по умолчанию; это метод, который выбирают, когда альтернативы заблокированы физическими ограничениями.
Обычно это ограничение — пространство. Для стыковой сварки требуется достаточная свободная длина с обеих сторон соединения, чтобы подвести машину, зажать два конца трубы и удерживать их в соосности во время охлаждения. В переполненной траншее, у существующей магистрали, при ремонте, когда нельзя сдвинуть ни один конец трубы, или при врезке в ответвление, где конца трубы вообще нет, такого зазора не существует.
Электромуфтовая муфта работает полностью снаружи трубы и требует лишь достаточно места, чтобы надеть её на концы, поэтому она доминирует при ремонтах, врезках и подключениях. Плата за это — то, что электромуфтовая сварка переносит всю ответственность за качество на подготовку поверхности, тогда как стыковая сварка — на настройки оборудования.
Вторая причина обсуждается гораздо реже, но для закупщиков она важнее, чем для монтажников. Электромуфтовая сварка допускает несоответствие, которое стыковая сварка не допускает. Стыковая сварка требует, чтобы два конца трубы имели одинаковый наружный диаметр и одинаковую толщину стенки, поэтому соединение трубы PE80 SDR11 с трубой PE100 SDR17 встык — нестандартная операция. Электромуфтовые фитинги работают только с наружной поверхностью, поэтому, как указано в руководстве Ассоциации производителей пластиковых труб, сварка "может использоваться для соединения труб из разных марок PE (например, PE80 и PE100) и с разными стандартными размерными соотношениями (SDR)".руководство Ассоциации производителей пластиковых труб как указано в руководстве Ассоциации производителей пластиковых труб, сварка "может использоваться для соединения труб из разных марок PE (например, PE80 и PE100) и с разными стандартными размерными соотношениями (SDR)".
В сети, которая расширялась поэтапно в течение пятнадцати лет с использованием того, что было доступно в каждый момент, такая гибкость — не роскошь, а единственный практический способ соединить старые участки с новыми.
Эта гибкость сопровождается правилом, и именно на этом правиле строится всё данное руководство. Оно рассматривается в следующем разделе, и его нарушение приводит к тому, что покупатель получает технически исправное соединение в системе, которая больше не выдерживает расчётного давления.
SDR, марка и класс давления: правило совместимости, которое определяет всё
Электрофузионные фитинги калибруются по наружному диаметру, и труба из ПЭ заданного номинального диаметра имеет одинаковый наружный диаметр при любом SDR — толщина стенки изменяется внутрь. Поэтому один артикул муфты может обслуживать диапазон SDR, и ответ на вопрос «подойдет ли этот фитинг к моей трубе?» проще, чем ожидает большинство покупателей: если наружный диаметр совпадает и заявленный диапазон SDR фитинга включает ваш, он подходит.
Будет ли он работать — другой вопрос. PIPA формулирует основное правило однозначно: «При использовании разных материалов или SDR номинальное давление трубопроводной системы эквивалентно наименьшему номинальному давлению трубы или фитинга».
Фитинг PN16 на трубе PN10 дает систему PN10. Фитинг PN10 на трубе PN16 также дает систему PN10 — и именно второй случай является дорогостоящим, потому что покупатель заплатил за трубу PN16 и незаметно снизил класс сети в каждом соединении. Когда вы сравниваете цены на фитинги со спецификацией, класс давления фитинга — это не деталь спецификации, которой можно пожертвовать ради маржи. Это предел для всего, к чему он присоединяется.
В основе этого лежит проблема наименования. SDR — это геометрическое соотношение (наружный диаметр, деленный на толщину стенки), и само по себе оно не является номинальным давлением, поскольку то же соотношение в более слабой марке дает более низкий класс.
На странице спецификации HDPE от IFAN приведено соответствие и сразу указана ловушка: для PE100 «SDR11 дает PN16, SDR17 дает PN10, SDR21 дает PN8, а SDR26 дает PN6.3», тогда как «SDR11 в PE80 — это PN12.5, а не PN16», что IFAN называет «самой распространенной ошибкой в спецификациях, которую мы видим во входящих запросах». Покупатель, заказывающий «фитинги SDR11» в уверенности, что заказал PN16, вообще не указал давление, пока не названа марка.
| SDR | Класс давления в PE100 | Что это значит при смешивании |
|---|---|---|
| SDR11 | PN16 (PE80: PN12.5) | Наивысший класс здесь; любой фитинг с более низким номиналом в соединении определяет класс системы |
| SDR17 | PN10 | Обычный выбор для распределительных магистралей; проверьте, что фитинг не является слабым звеном |
| SDR21 | PN8 | Более тонкая стенка; убедитесь, что диапазон SDR фитинга достигает этого значения |
| SDR26 | PN6.3 | Тонкая стенка менее жесткая; овальность и повторное округление здесь важнее |
Из этого следуют два практических вывода. Во-первых, указывайте марку ПЭ, SDR и PN в каждой строке заказа, отдельно для труб и фитингов — «DN110 PE100 SDR17 PN10» не оставляет места для интерпретаций, а «DN110 SDR17» оставляет марку открытой.
Во-вторых, когда фитинг указан с диапазоном SDR, а не с одним значением, уточните, к какому концу диапазона относится класс давления. PIPA рекомендует «всегда проверять штрих-код или упаковку фитинга и обращаться к производителю при сомнениях», что является вежливым способом сказать, что диапазон, указанный в веб-каталоге, не является спецификацией, на которой можно строить сеть. Та же дисциплина применяется ко всемуассортименту HDPE и PE: марка и класс должны быть в документации, а не в предположениях.
Муфта, переходник, седловой отвод с врезкой или седло для ответвления: выбирайте по функции соединения
В большинстве каталогов эти четыре позиции перечислены рядом, как будто выбор зависит от формы. Это не так. ISO 4427-3:2019 разделяет электрофузионные фитинги на два структурно различных семейства, и это разделение определяет необходимое оборудование, время охлаждения, которое вы должны запланировать, и возможность работы на действующем трубопроводе.
Муфтовые фитинги: муфты и переходники
ISO 4427-3 определяет электрофузионный муфтовый фитинг как фитинг, который "содержит один или несколько встроенных нагревательных элементов, способных преобразовывать электрическую энергию в тепло для создания сварного соединения с концом трубы или раструбом". Проще говоря, труба вставляется внутрь фитинга. Прямые муфты соединяют две трубы одинакового диаметра; переходные муфты соединяют два разных диаметра в одной детали.
Переходник — правильный выбор, когда изменение диаметра и соединение происходят в одном месте. Если это не так, прямая муфта плюс участок трубы меньшего диаметра часто дешевле и всегда проще в поиске, потому что переходные муфты — это деталь, которая чаще всего отсутствует на складе дистрибьютора в нужной комбинации размеров.
Седловые фитинги: седловые отводы с врезкой и седла для ответвлений
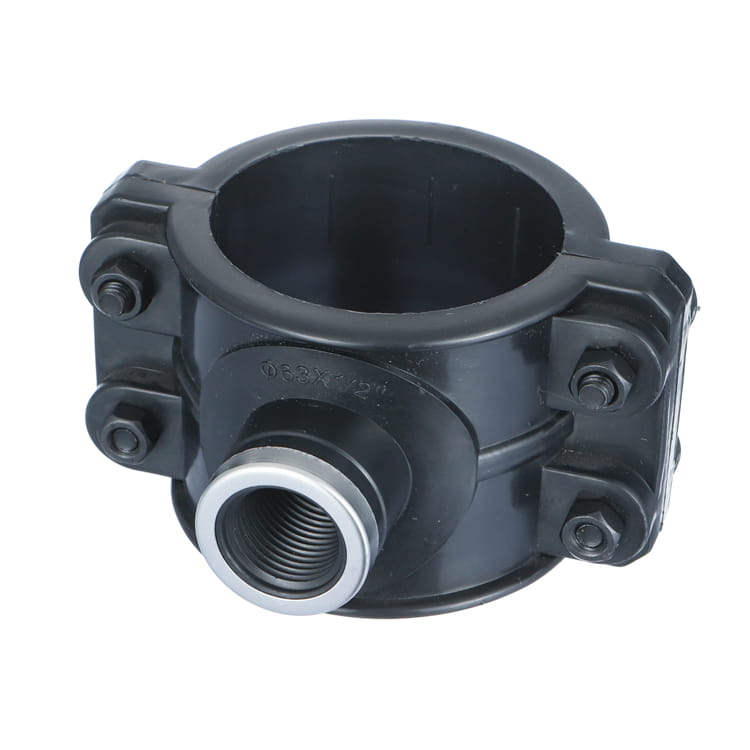
Седловые фитинги привариваются к наружной поверхности трубы, а не вокруг ее конца, что позволяет сделать ответвление от магистрали без разрезания магистрали. Здесь ISO 4427-3 проводит различие, которое большинство страниц продукции размывают, и оно имеет прямые финансовые последствия. Седловой отвод с врезкой — это седло, "которое содержит встроенный режущий инструмент, используемый для прорезания стенки магистральной трубы, который остается в корпусе седлового отвода после установки". Седло для ответвления — это седло, "которое требует дополнительного режущего инструмента для сверления отверстия в adjoining магистральной трубе".
Воспринимайте это различие как инструкцию для закупок. Седловой отвод с врезкой несет режущий инструмент с собой, поэтому каждый блок автономен, и отверстие делается после остывания сварного шва — что делает возможной врезку под давлением на действующей магистрали. Седло для ответвления дешевле за единицу, потому что режущий инструмент не входит в комплект, но вы должны владеть инструментом для сверления, и магистраль должна быть отключена и просверлена отдельной операцией. Покупка седел для ответвлений с целью экономии на единице, в проекте, где магистраль нельзя вывести из эксплуатации, — это ошибка спецификации, которая проявляется на площадке, а не на этапе котировки.
Существует второе разделение внутри семейства седел, которое определяет инструмент. PIPA описывает седла с нижним хомутом как фитинги, которые "полностью охватывают трубу, с встроенным хомутом", и отмечает, что они "часто используются с седлами для врезки под давлением", тогда как седла с верхней загрузкой требуют "специального монтажного инструмента производителя для надежного позиционирования и фиксации фитинга во время сварки", и этот инструмент "удаляется из подготовленного соединения после каждого процесса сварки и охлаждения".
Фраза, на которую стоит обратить внимание, зависит от производителя. Если вы закупаете седла верхнего типа от двух брендов для одного проекта, вам понадобятся два комплекта монтажного инструмента, и бригада, которая возьмет не тот инструмент, потеряет соединение. Стандартизация бренда седел по всему проекту стоит больше, чем разница в цене за единицу между брендами.
| Фитинг | Когда выбирать | На что обратить внимание |
|---|---|---|
| Прямая муфта | Ремонт, врезки, стесненные траншеи, одинаковый диаметр с обеих сторон | Требует, чтобы оба конца трубы были достаточно свободны для надевания муфты |
| Переходная муфта | Изменение диаметра и соединение происходят в одной точке | Длительные сроки поставки для нестандартных пар диаметров; проверьте наличие на складе перед проектированием |
| Седло с врезкой (tapping tee) | Ответвление от магистрали, которую нельзя отключить; режущий инструмент должен быть встроенным | Более высокая стоимость за единицу; режущий инструмент остается в фитинге навсегда |
| Седло-хомут (branch saddle) | Плановые ответвления на магистрали, которую можно сбросить давление | Необходимо иметь отдельный режущий инструмент; не предназначено для врезки под давлением |
Диапазон диаметров: где фактически находится ваш размер
В разговорах об электрофузионной сварке упоминаются два разных диапазона диаметров, и они не взаимозаменяемы. Один — это диапазон PE-труб, которые может производить поставщик. Другой — это диапазон, в котором электрофузионные фитинги обычно имеются в наличии и для которого фактически применяются опубликованные процедуры монтажа. Покупатели попадают в ловушку, когда читают первую цифру и планируют, исходя из второй.
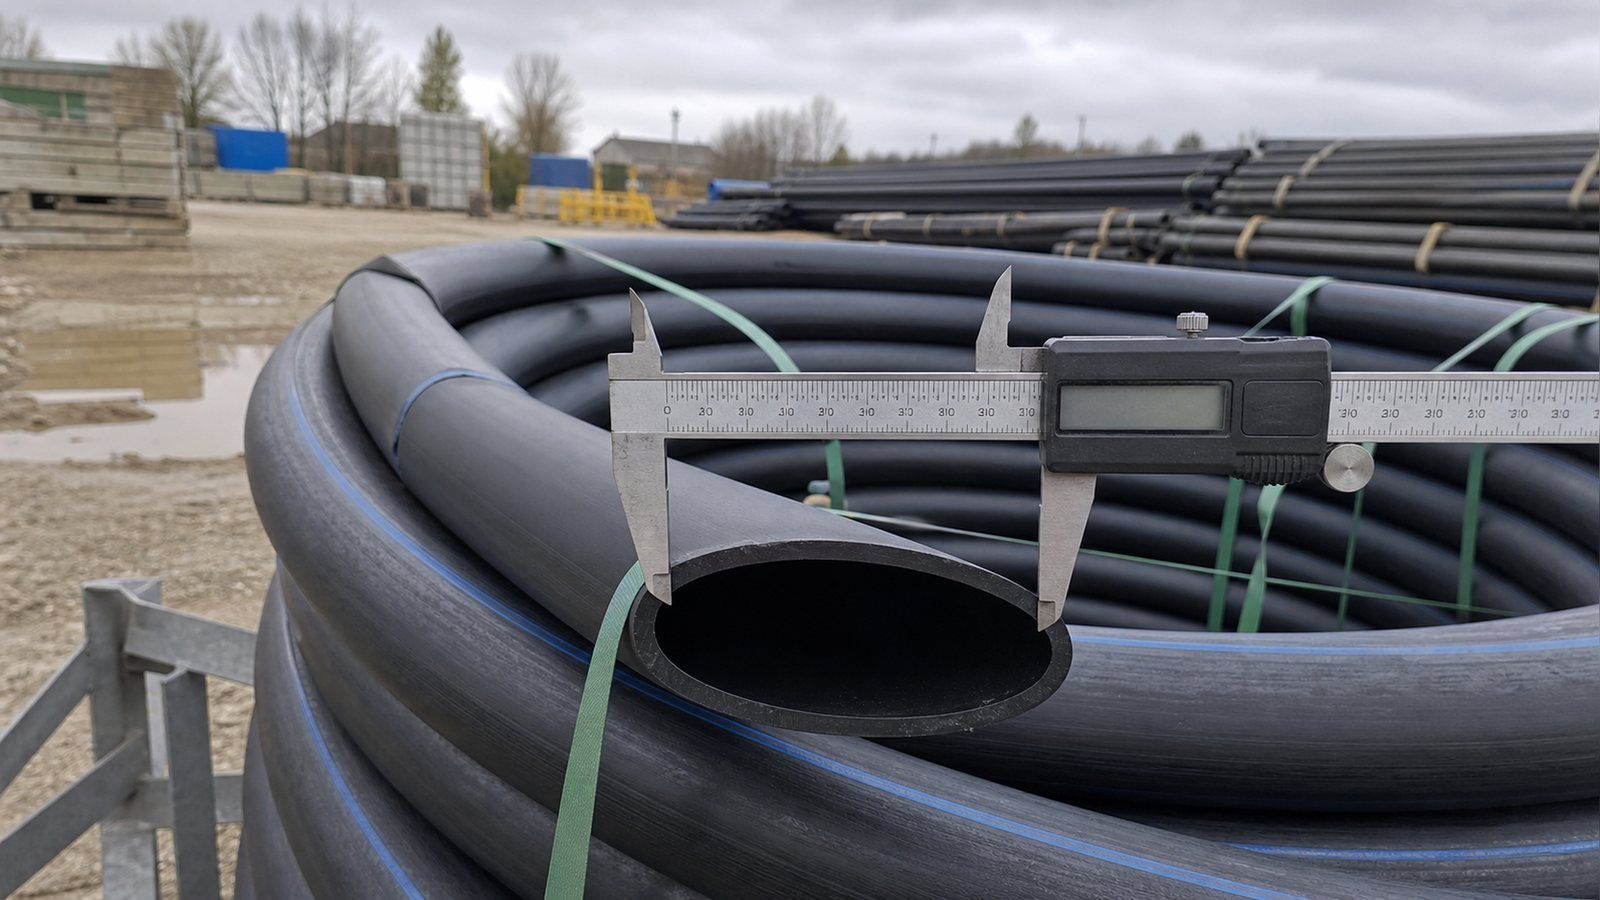
Что касается труб, опубликованная спецификация IFAN для HDPE указывает диапазон наружных диаметров "DN20 – DN1600 (PE100)", поставляемых в бухтах до DN90; прямые отрезки 6 м и 12 м. Эту границу бухт DN90 стоит запомнить, потому что она предсказывает проблему, а не описывает продукт. Труба в бухте сохраняет остаточную кривизну и поступает с овальностью, что является наиболее частой причиной, по которой электрофузионное соединение требует использования хомутов для восстановления круглой формы и выравнивания. Все, что DN90 и меньше, скорее всего, поступит на площадку в бухтах; все, что больше, поставляется прямыми отрезками. Если ваша спецификация в основном ниже DN90, заложите бюджет на геометрические работы, описанные далее в этом руководстве.
Что касается процедур, ограничения области применения важнее маркетинговых диапазонов. ПроцедураPlastics Pipe Institute's Municipal Advisory Board procedure — документ, на который большинство североамериканских коммунальных предприятий ориентируют свои бригады, — озаглавлен "Field Joining of 12 Inch and Smaller Polyethylene (PE) Pipe", и его таблицы времени охлаждения и овальности заканчиваются на 12 дюймах. Выше этого размера вы выходите за рамки общей процедуры и попадаете в инструкции производителя, и именно здесь покупателю следует перестать предполагать и начать запрашивать у поставщика письменную процедуру, охватывающую диаметр на чертеже.
Практический вывод для закупки: диаметр меняет не только номер детали, но и вопросы, которые вам придется задавать. Малые диаметры вызывают овальность из-за сматывания в бухту. Большие диаметры выводят за рамки стандартной процедуры, требуют инструмента для повторной калибровки и увеличивают время охлаждения до часа на соединение. Ни то, ни другое не является причиной отказываться от электрофузии; оба — повод честно оценить трудозатраты и инструмент, а не считать, что фитинг — он и есть фитинг.
Штрих-код — это контроль качества, а не удобство
Каждый электрофузионный фитинг имеет этикетку со штрих-кодом, и большинство покупателей воспринимают её как удобство, избавляющее оператора от ручного ввода. На самом деле это нечто гораздо большее, и стандарт, лежащий в основе, покупатель может указать в спецификации.
ISO 13950:2007 — это стандарт, который регулирует данный процесс. Его область применения охватывает «характеристики систем автоматического распознавания (числовое распознавание с помощью штрих-кодов или магнитных карт, электромеханическое распознавание с использованием коннекторов со встроенным резистором и систем саморегулирования), которые обеспечивают автоматическую подачу энергии к термопластичным электрофузионным фитингам, используемым при соединении труб». Он заменил более ранний технический отчет ISO/TR 13950:1997, поэтому поставщик, ссылающийся на документ 1997 года, цитирует то, что было заменено почти два десятилетия назад.
Два физических параметра из этого стандарта стоит указать поставщику, поскольку их можно проверить по напечатанной этикетке, а не принимать на веру. Оба допустимых формата — это коды «2 из 5» перемежающиеся с заданным соотношением толщины штриха к тонкому, равным 2,5 — допуск на печать, и плохо воспроизведенная этикетка, не соответствующая ему, может быть отклонена сканером в мокрой траншее. Кроме того, код содержит внутреннюю контрольную сумму, поэтому ошибочно введенная цифра приведет к сбою, а не к молчаливой загрузке неправильного времени сварки в аппарат.
Деталь, которая должна быть указана в вашем заказе на поставку, — это формат. ISO 13950 допускает ровно два, и они не эквивалентны. Стандарт определяет «24-значный перемежающийся код типа „2 из 5“» и «32-значный перемежающийся код типа „2 из 5“, включая код прослеживаемости» — в обоих случаях с соотношением толщины штриха к тонкому 2,5 и общей длиной, где «одна из этих цифр состоит из контрольного символа (контрольной суммы)».
Только 32-значный формат содержит код прослеживаемости. Если ваш проект, ваш заказчик или ваша система качества требуют прослеживаемости каждого соединения до конкретной партии фитингов, 24-значный штрих-код этого не обеспечит, и никакие просьбы к монтажнику записывать данные вручную не восполнят этот пробел. Этот вопрос нужно решить с поставщиком до заказа, а не обнаружить в ходе пусконаладочных работ.
Что штрих-код делает в момент сварки — это более весомый аргумент для того, чтобы настаивать на его наличии.Руководство пользователя по электрофузии от PPIописывает, что блок управления выполняет «базовые проверки перед началом сварки, чтобы убедиться, что катушка фитинга имеет непрерывность, что сопротивление катушки соответствует информации штрихкода и что подаваемое напряжение достаточно», а во время цикла обнаруживает «определенные ошибки сборки или фитинга, такие как короткозамкнутые нагревательные катушки или недостаточно вставленные концы труб».
Перекрестная проверка сопротивления со сканированным штрихкодом выявляет поддельный или неправильно маркированный фитинг до того, как энергия поступит в соединение. Ручной ввод времени сварки и напряжения пропускает это сравнение полностью — блок делает то, что ему сказано. PIPA добавляет, что «сварочные аппараты со считыванием штрихкода автоматически корректируют переменные температуры окружающей среды», что также теряется при ручном вводе.
Эту температурную коррекцию стоит выразить в цифрах, потому что именно эту проверку чаще всего теряют, когда персонал вводит параметры вручную. Квалифицированное окно установки составляет примерно от -10°C до 45°C, и фитинг, сваренный при 5°C, требует существенно иной энергии, чем тот же фитинг, сваренный при 40°C.
Сканированный штрихкод применяет эту коррекцию автоматически; время сварки, введенное вручную, применяет то число, которое оператор прочитал с этикетки, при той температуре, которая есть в траншее. Для муфты DN315 с 60-минутным временем охлаждения цена ошибки — не одно соединение, а час работы бригады на каждую переварку и до 24 часов до того, как узел остынет ниже 45°C, если соединение вообще придется переваривать.
Две дополнительные детали worth knowing. 24-значное значение также «напечатано на этикетке, либо непосредственно над, либо под штрихкодом», так что поврежденный или нечитаемый штрихкод не оставляет соединение в подвешенном состоянии — оператор может ввести цифры, и контрольная сумма все равно поймает опечатку. И сам аппарат имеет стандарт: PIPA specifies сварочные аппараты «изготовленные в соответствии сISO 12176-2», которые «работают с фитингами со штрихкодом согласно ISO 13950», с предохранительным устройством, которое «должно срабатывать менее чем за 0,5 секунды». Эти два номера стандартов — ISO 13950 для фитинга и ISO 12176-2 для аппарата — это пара, которую следует вписать в тендерную документацию.
Овальность, плоские участки и сход носка: геометрический барьер
Электромуфтовая сварка работает за счет расплавления обеих поверхностей и закрытия кольцевого зазора между трубой и муфтой расширяющимся полиэтиленом. У этого механизма есть предел. Если зазор слишком широк до начала, расширение расплава не сможет его закрыть, и MAB-1 явно указывает последствие: когда труба имеет овальность и не откорректирована, «величина зазора между трубой и фитингом может быть слишком большой, чтобы расширение расплава могло его закрыть». Фитинг все равно выполнит свой цикл. Штифты все равно поднимутся. Соединение будет иметь пустоты в некоторых местах.
Два термина описывают одно и то же состояние и постоянно путаются. MAB-1 определяет овальность как "разницу между максимальным измеренным диаметром и минимальным измеренным диаметром" — это длина, d1 минус d2. Овальность — это та же разница, "выраженная в процентах", рассчитываемая как (d1 − d2) / Dсредний × 100. Североамериканские процедуры обычно указывают длину; метрические и австралазийские процедуры обычно указывают процент. Когда в спецификации поставщика и вашем проектном задании есть расхождения, сначала проверьте, не используют ли они просто разные единицы измерения для одного и того же показателя.
Предельные значения приемки в обеих системах
MAB-1 дает максимальные значения овальности в дюймах, а также четкий порог, когда требуется повторное округление: "трубы диаметром 2″ IPS / CTS и меньше достаточно гибкие, и соединительные и выравнивающие зажимы обеспечат необходимые усилия для округления, и никакое другое устройство для повторного округления не требуется", в то время как "для размеров 3″ IPS / DIPS и больше, зажимы для повторного округления могут потребоваться с обеих сторон электрофузионного фитинга". PIPA дает метрический эквивалент в процентах, который меняется начиная с DN315: ниже этого значения овальность в зоне сварки не должна превышать 1,5% от DN или 3 мм, в зависимости от того, что меньше; при DN315 и выше — 1% от DN или 5 мм, в зависимости от того, что меньше. Плоские участки ограничены отдельно — глубиной 3 мм.
| Размер трубы | Максимальная овальность (d1 − d2) | Зажимы для повторного округления |
|---|---|---|
| 2″ IPS/CTS и меньше | Не указано; труба достаточно гибкая | Обычно не требуются |
| 3″ и 4″ | 0,0625″ (1/16″) | Могут потребоваться с обеих сторон |
| 6″, 8″, 10″, 12″ | 0,125″ (1/8″) | Могут потребоваться с обеих сторон |
| Метрические, DN менее 315 | 1,5% от DN или 3 мм, в зависимости от того, что меньше | Должны оставаться на месте во время сварки и охлаждения |
| Метрические, DN 315 и выше | 1% от DN или 5 мм, в зависимости от того, что меньше | Должны оставаться на месте во время сварки и охлаждения |
Время установки зажимов — это деталь, в которой бригады ошибаются. PIPA утверждает, что "инструменты для повторного округления должны оставаться на месте во время фаз сварки и охлаждения" — а не только пока фитинг надевается. Если снять их в конце цикла сварки, труба расслабится и вернется к овальной форме, пока расплав еще мягкий, что сводит на нет причину, по которой вы их установили.
Дефекты, которые повторное округление не может исправить
Повторное округление — не универсальное средство. PIPA отмечает, что "инструменты для повторного округления могут быть не в состоянии исправить плоские участки", и если трубу нельзя привести в соответствие с критериями приемки, варианты — обрезать "конец трубы до тех пор, пока плоский участок не будет удален", переместить или повернуть седло, или приварить к концу хвостовики из трубы.
Существует также дефект, который вообще не связан с овальностью: обратная усадка торца трубы, или «загиб внутрь», когда остаточные напряжения от производства стягивают торец внутрь, создавая зазор, который расплав не может закрыть. Метод испытания PIPA для этого — арифметика, которую инженер на площадке может выполнить с помощью рулетки и линейки: отмерьте DN × 5% от торца трубы, и в этой точке наружный диаметр должен быть не меньше DN. Для трубы DN500 это означает измерение на 25 мм от торца и подтверждение, что наружный диаметр все еще не менее 500 мм; если это не так, отрежьте перпендикулярно в этой точке.
Предупреждение, прилагаемое к этому испытанию, меняет то, как бригада планирует свой день. PIPA предупреждает, что остаточные напряжения сохраняются после резки, поэтому «свежесрезанная труба может снова деформироваться, иногда в течение нескольких часов». Подготовка ряда соединений утром для сварки днем — это не та эффективность, какой кажется: подготовленные торцы могут загнуться внутрь до того, как будет установлен фитинг.
Зачистка — это заданный размер, а не этап очистки
Полиэтилен образует тонкую окисленную пленку при производстве и под воздействием УФ-излучения, и эта пленка не сваривается. Ее удаление — это этап, который определяет, будет ли соединение работать, и именно здесь MAB-1 относит подавляющее большинство отказов: загрязнение из-за плохой подготовки трубы, проблемы с геометрией и ошибки выравнивания вместе «составляют более 95% всех отказов сварки». Не качество фитингов. Не настройки оборудования. Подготовка.
Размер фиксирован и меньше, чем ожидают люди. MAB-1 утверждает, что «адекватное минимальное количество материала, которое должно быть удалено, составляет всего семь тысячных дюйма (0,007″)», толщина «примерно такая же, как два листа обычной бумаги».
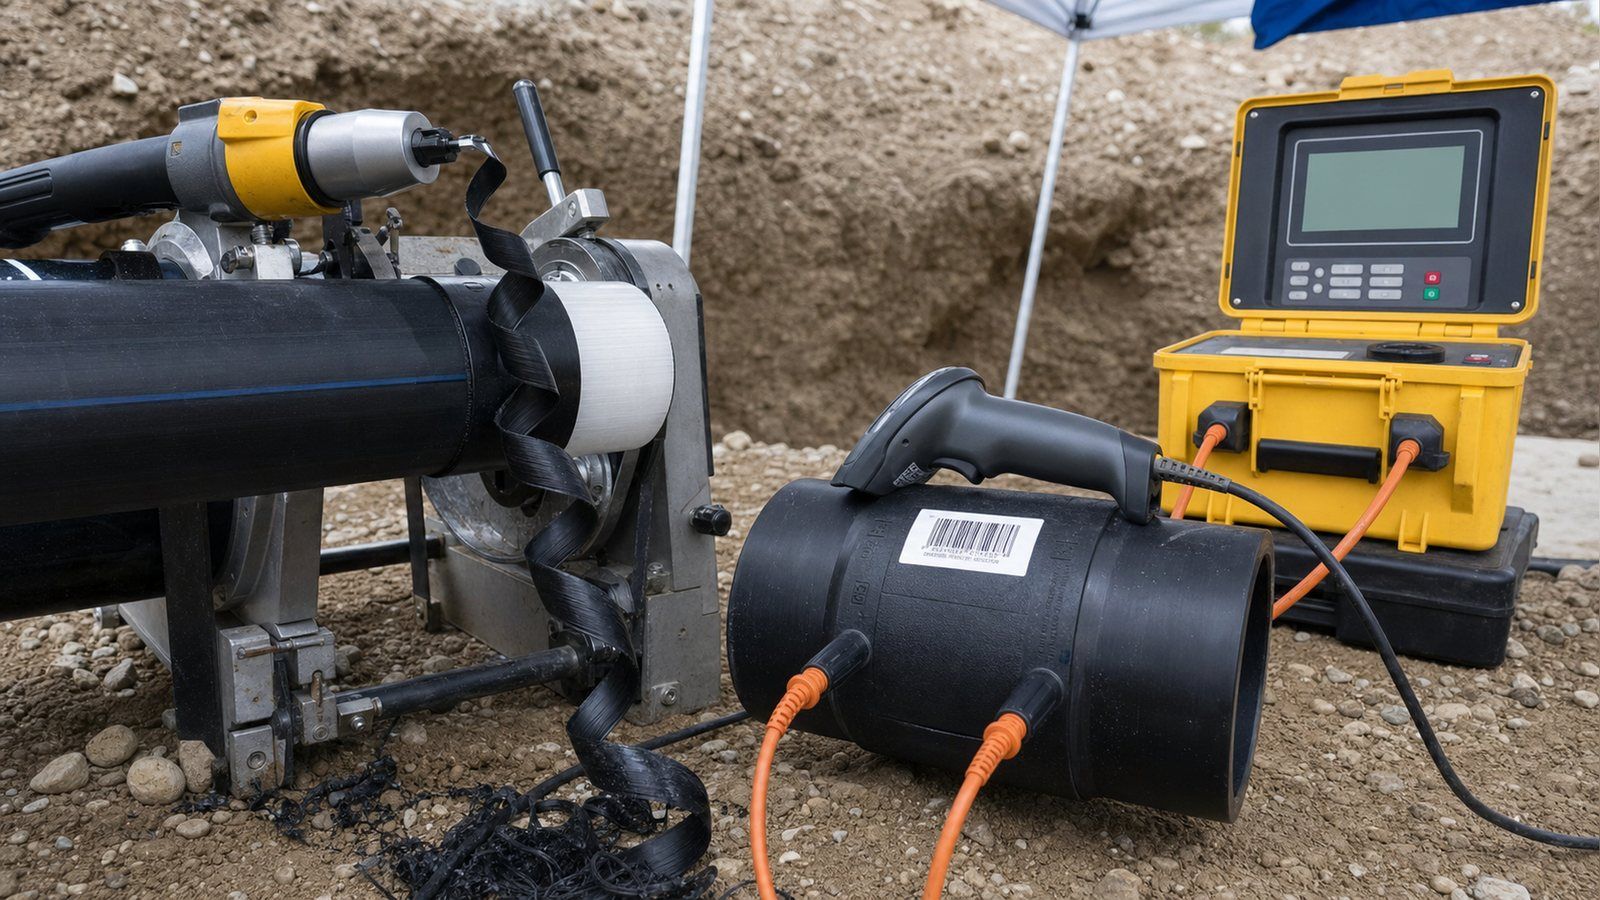
Окисленный слой не углубляется существенно со временем хранения, поэтому требование одинаково для трубы, поставленной вчера, и трубы, пролежавшей на складе два года — полезный факт для импортера, держащего запасы.
То, о чем почти ни на одной странице продукта не упоминается, — это то, что существует также максимум. Зачистка — это не тот случай, когда больше — безопаснее: удалите слишком много, и наружный диаметр трубы уменьшится, кольцевой зазор расширится, и вы получите ту же неисправность, которую вызывает овальная труба. MAB-1 приводит таблицу обоих пределов по размерам.
| Размер трубы | Минимальная глубина зачистки | Максимальная общая глубина зачистки |
|---|---|---|
| 3/4″ и 1″ | 0,007″ | 0,014″ |
| 1,25″ и 2″ | 0,007″ | 0,017″ |
| 3″ и 4″ | 0,007″ | 0,022″ |
| 6″–12″ | 0,007″ | 0,027″ |
Инструмент важен не меньше, чем глубина обработки. В MAB-1 указано, что «наждачная бумага, шлифовальная шкурка или другие абразивы никогда не должны использоваться для подготовки поверхности трубы к электрофузии», что «деревянные рашпили и металлические напильники не являются приемлемыми инструментами для снятия слоя», а также что ручные скребки «не рекомендуются из-за непоследовательной подготовки поверхности».
Абразивы втирают загрязнения в поверхность, а не удаляют слой, и не оставляют следов, по которым можно определить глубину обработки. Ротационный стриппер снимает непрерывную стружку, которую бригада может измерить — в этом и суть. Если поставщик или субподрядчик предлагает подготавливать соединения абразивной тканью, это повод остановить работы, а не сэкономить.
Еще два числа завершают картину. PIPA определяет длину снятия слоя как «половина длины фитинга плюс 20 мм от конца трубы» — и причина дополнительных 20 мм — это возможность контроля, поскольку одной из проверок после сварки является то, что «снятый слой виден за пределами концов электрофузионного фитинга». Это превращает невидимый этап в то, что инспектор может проверить после выполнения соединения.
А для поврежденных труб MAB-1 устанавливает порог замены: «если глубина царапины превышает 10% толщины стенки трубы, этот участок трубы следует вырезать и заменить». Более глубокие царапины нельзя удалить соскабливанием, не превысив максимальную глубину снятия слоя. Если поверхность повторно загрязняется после подготовки, предписанное средство — «изопропиловый спирт концентрацией не менее 90%» — а денатурированный спирт явно исключен, поскольку его добавки могут препятствовать сварке.
Температура, мощность и условия, которые аннулируют соединение
Электрофузия более устойчива к погодным условиям, чем стыковая сварка, и это одна из причин, по которой ее выбирают. Но она не является полностью защищенной от погоды, и рабочий диапазон уже, чем предполагает большинство покупателей, в обе стороны.
Температурный диапазон
PPI указывает типичный квалифицированный диапазон монтажа «от минимум 14°F до максимум 113°F», отмечая, что производители устанавливают свои собственные пределы, и некоторые расширяют их. PIPA, работая в метрической системе и описывая машину, а не фитинг, указывает для электрофузионных сварочных аппаратов «верхний и нижний температурные пределы эксплуатации от -10°C до 45°C». Эти два диапазона — один и тот же: 14°F — это -10°C, а 113°F — это 45°C. Две независимые отраслевые организации, сходящиеся на идентичных пределах, — это сильный сигнал того, что это реальная физическая граница, а не консервативная оговорка производителя.
Жаркая сторона чаще создает проблемы, чем холодная, и причина — солнечный нагрев, а не температура воздуха. PIPA предупреждает, что черные трубы и фитинги под прямыми солнечными лучами «могут поглощать солнечную энергию и достигать температуры значительно выше температуры окружающей среды», при этом «температура поверхности трубы может достигать 70°C».
День с температурой 32°C в Западной Африке или в Персидском заливе вполне укладывается в допустимый диапазон температуры окружающей среды, в то время как труба, лежащая на солнце рядом с траншеей, находится на 25 градусов выше этого диапазона.
Спасение — в тени, и PIPA задает целевой показатель: используйте защиту от солнца, например переносной навес, «чтобы снизить температуру поверхности трубы до 45°C или ниже». Для закупщика проекта это статья расходов: укрытие — это оборудование, а не опциональный комфорт, и бригада без него либо остановит работу в полдень, либо сделает соединения, которые не следовало делать.
Влага — это абсолютное требование, а не градуированное. Свариваемые поверхности должны быть чистыми и сухими, сборка должна быть защищена от дождя, и инструкция PIPA гласит: «сварка не должна выполняться, если невозможно обеспечить защиту». Траншеи, в которых скапливается грязь и вода, необходимо сначала осушить. Также существует минимальное рабочее пространство, которое упускают при проектировании тесных выемок, а затем обнаруживают на площадке: «в траншеях требуется минимальный зазор 150 мм вокруг трубы», и он увеличивается с ростом диаметра фитинга, потому что бригаде нужно место для работы шабером, установки зажимов для восстановления круглости и подключения кабелей.
Электропитание — это решение при закупке, а не деталь на площадке
Блок управления должен обеспечивать точную подачу энергии, и нестабильное питание является основной причиной прерванных сварных швов. PPI отмечает, что блоки управления «обычно доступны в версиях на 110 В или 220 В» и должны работать «в диапазоне частот от 50 до 60 Гц» — это настоящая ловушка для экспортных проектов, потому что блок, купленный для одного рынка, может не соответствовать парку генераторов на другом. PIPA specifies the supply more tightly: nominal "230V-240V" unloaded, held "stable at 230V±15%" under load, stable frequency of 50-60Hz under load, and extension cables that "shall not exceed 50m" and must be completely unrolled.
Мощность генератора подбирается под фитинг, и PPI публикует цифры: для раструбов от 1/2 дюйма до 2 дюймов требуется генератор минимум 2,5 кВА с автоматом на 15 А, для раструбов от 3 до 12 дюймов — 5 кВА с автоматом на 30 А при 110 В или 20 А при 220 В, а для седловых ответвлений всех размеров — 2,5 кВА. Удлинители специфицируются по сечению: #10/3 длиной 25 футов и #8/3 длиной 50 футов. Бригада, прибывшая с генератором на 3 кВА для муфт 8 дюймов, получит перемежающиеся сбои, которые выглядят как дефектные фитинги, но таковыми не являются.
Время охлаждения — это график, а не свободное время
Полиэтилен — хороший изолятор, поэтому соединение остается мягким еще долго после прекращения тока. MAB-1 публикует самые консервативные времена охлаждения среди всех перечисленных производителей, и список того, что должно подождать, длиннее, чем «проверка давлением»: время охлаждения должно соблюдаться «до снятия зажимов, перемещения, обратной засыпки, испытания давлением, врезки или ввода фитинга в эксплуатацию». Для муфт до 250 фунтов на квадратный дюйм это 30 минут для диаметров от 3/4 до 2 дюймов, 45 минут для 3–8 дюймов и 60 минут для 10 и 12 дюймов.
Седла указываются по отдельной таблице и привязаны к размеру отвода, а не к диаметру магистрали — 30 минут для отводов от 3/4 до 4 дюймов и 60 минут для отводов от 6 до 12 дюймов. Таким образом, подключение 2-дюймового ответвления к 12-дюймовой магистрали занимает 30 минут, что является важным преимуществом при планировании графика работ по врезкам в течение дня.
Одна осторожность при повторной сварке: если питание отключилось в середине цикла, некоторые производители допускают повторную сварку после остывания фитинга до температуры окружающей среды, но PIPA отмечает, что время полного остывания сборки до температуры ниже 45°C "может составлять до 24 часов в зависимости от размера фитинга и условий окружающей среды". Это не перерыв на обед.
Время охлаждения относится к каждому соединению и не может быть сокращено. В день работы с 8-дюймовыми муфтами 45 минут неподвижного зажатого состояния на каждое соединение — это реальное ограничение на количество соединений, которые бригада может выполнить, а не скорость зачистки.
Какие стандарты указать в заказе на поставку
Электрофузионные фитинги подпадают под разные стандарты в зависимости от того, что транспортирует труба и на какой рынок она поставляется. Правильное указание стандарта делает спецификацию обязательной к исполнению; указание отмененного стандарта говорит поставщику, что вы скопировали его из старого документа.
Для воды действующим международным стандартом является ISO 4427-3:2019, который охватывает PE-фитинги "предназначенные для транспортировки воды для потребления человеком, сырой воды до очистки, дренажа и канализации под давлением, вакуумных канализационных систем и воды для других целей", для систем с максимально допустимым рабочим давлением до 25 бар при эталонной температуре 20°C. Этот документ также содержит определения седельных отводов и седел для ответвлений, использованные ранее в этом руководстве. В Европе аналогом является EN 12201. Опубликованная спецификация IFAN на HDPE указывает оба стандарта, называя стандарт на продукцию "ISO 4427 (вода) / EN 12201 (Европа)" с "DIN 8074/8075 для размеров и испытаний".
Для газа будьте осторожны с ISO 8085-3:2001. Это действительно спецификация на полиэтиленовые электрофузионные фитинги для "подачи газообразного топлива", применимая к фитингам "предназначенным для сварки с PE-трубами, соответствующими ISO 4437" — но с тех пор она была заменена серией ISO 4437. Упоминание ISO 8085-3 в тендере 2026 года не является фатальным, но если поставщик ссылается на него как на действующий стандарт, это говорит о том, что он работает с устаревшим техническим паспортом, и стоит задать вопрос о том, что еще в этом паспорте устарело.
Для продукции, поставляемой в США, следует указывать ASTM F1055, и есть актуальная регуляторная причина уточнить редакцию. PHMSA опубликовала финальное правило от 24 апреля 2026 года, обновляющее редакцию, включенную в федеральные правила безопасности трубопроводов, до "ASTM F1055-16a (переутвержден в 2022) ... утвержден 1 ноября 2022 года", заменяя редакцию 2016 года, с включением ссылки, утвержденной "для Sec. 192.283(a); приложение B к этой части".
Правило вступает в силу 1 января 2027 года, а соответствие после 23 июня 2026 года уже разрешено — так что сейчас обе редакции действуют в разных местах, и заказ, в котором просто указано "ASTM F1055" без указания редакции, становится неоднозначным именно в момент смены ссылки. Инструкция по проверке MAB-1 — это практическая версия этого требования: "все электрофузионные фитинги должны иметь маркировку, подтверждающую соответствие конструктивным и эксплуатационным требованиям ASTM F1055, прежде чем их можно будет рассматривать для применения".
Требования различаются в зависимости от рынка, области применения и принятых спецификаций конкретного предприятия, поэтому приведенный выше перечень следует рассматривать как отправную точку для обсуждения с местными органами власти или инженером-консультантом, а не как универсальный ответ по соответствию.
Особенно важны разрешения для питьевой воды — сертификационные знаки, такие как NSF/ANSI 61 или AWWA C906, которые MAB-1 упоминает как дополнительные маркировки, — они отделены от вышеуказанных стандартов на продукцию и должны быть подтверждены для конкретного рынка и конкретного продукта, а не предполагаться на основе общего заявления о соответствии ISO. Для более широкого понимания того, как эти семейства соотносятся друг с другом, наш справочник по стандартам на трубы HDPE охватывает трубную часть, а стандарты сертификации труб объясняют, что означают сами знаки.
Пример выбора: ответвление DN110 от магистрали PE100
Возьмем типовую задачу: магистраль DN110 PE100 SDR17, уже находящаяся в эксплуатации, и новое ответвление DN63, которое должно быть подключено без остановки подачи. Вот как решаются описанные выше вопросы, в порядке их фактического возникновения.
Ответвление не должно прерывать подачу, поэтому сначала определяется тип фитинга: это седло с врезкой, а не ответвительное седло, потому что только седло с врезкой имеет встроенную фрезу, позволяющую выполнить отверстие после сварки на действующей магистрали. Выбор ответвительного седла здесь для экономии затрат потребовал бы сброса давления в магистрали, чего и стараются избежать в данной задаче.
Далее определяется класс давления. Магистраль PE100 SDR17 соответствует PN10. Седло с врезкой должно быть PN10 или выше, поскольку система принимает номинал самого слабого компонента. Если на складе есть только седло PN16, это допустимо и не ухудшает характеристики — магистраль по-прежнему определяет PN10. Если же есть только седло PN8, то это соединение снижает номинал сети ниже, чем у трубы, к которой оно приваривается, и его следует отклонить независимо от цены.
Затем измеряется труба, потому что фитинг не прощает геометрических отклонений. DN110 находится ниже ступени DN315, поэтому предел овальности составляет меньшее из 1,5% от DN или 3 мм: 1,5% от 110 равно 1,65 мм, следовательно, предел составляет 1,65 мм.
Используя собственные расчетные данные PIPA, труба с размерами d1 = 111,0 мм и d2 = 109,5 мм имеет овальность 1,5 мм, что находится в пределах допуска 1,65 мм и проходит проверку. Если бы измерения составили 112,0 и 109,5 мм, результат 2,5 мм не прошел бы, и потребовался бы зажим для восстановления круглой формы на магистрали перед установкой седла. При DN110 труба может поставляться в бухтах, что делает это измерение более значимым, а не менее.
Подготовка выполняется по фиксированным размерам. Соскоблите не менее 0,007 дюйма с площади под седло, используя роторный шабер и никогда не используя абразивную ткань, и проверьте трубу на наличие задиров — если глубина превышает 10% толщины стенки, этот участок подлежит удалению, а не более интенсивному соскабливанию. Установите монтажное или зажимное устройство производителя для данного конкретного седла, отсканируйте штрих-код, а не вводите параметры вручную, чтобы блок мог перекрестно проверить сопротивление катушки и скорректировать с учетом температуры окружающей среды, и убедитесь, что машина питается от источника, поддерживающего допуски под нагрузкой.
Наконец, график. Отвод имеет DN63, примерно 2 дюйма, поэтому таблица охлаждения седла дает 30 минут — привязанных к отводу, а не к магистрали DN110. Зажимы и любые инструменты для восстановления круглой формы остаются на месте в течение всего этого времени. Только после истечения 30 минут можно врезаться в тройник, перемещать соединение, засыпать или проводить испытания под давлением. Одна бригада, одно соединение, от прибытия до врезанного ответвления, — это комфортно один час работы; и оценивать это в пятнадцать минут, потому что цикл сварки сам по себе короткий, — вот как занижается стоимость электромуфтовой сварки.
Подходит ли электромуфтовая сварка для вашего проекта?
Электромуфтовая сварка — это действительно отличный метод соединения с узким набором условий, при которых она является неправильным выбором. Честное отношение к этим условиям экономит больше денег, чем переговоры о цене фитингов.
| Лучше всего подходит для | Не идеально для |
|---|---|
| Ремонт и врезки, где ни один конец трубы не может быть перемещен | Длинные прямые участки однородной трубы, где стыковая сварка быстрее на соединение и не требует затрат на фитинги |
| Подключения ответвлений к магистралям, которые нельзя отключить | Площадки без надежного генератора или без укрытия от дождя и солнца |
| Перегруженные траншеи и котлованы, где нет места для стыковой сварочной машины | Соединения, которые необходимо демонтировать позже — сварка неразъемная; используйте фланцы или муфты |
| Сети, сочетающие PE80 и PE100, или смешивающие SDR на разных этапах | Бригады без обученных, сертифицированных операторов — дисциплина подготовки является основой метода |
| Проекты, требующие записей о прослеживаемости каждого соединения | Очень малые временные работы, где компрессионные фитинги достаточны и обратимы |
Строка о квалификации оператора заслуживает особого внимания, поскольку именно ее покупатели часто недооценивают. PIPA утверждает, что "наибольший вклад в успешный электромуфтовый сварной шов вносит компетентность сварщика и его приверженность правильной подготовке поверхности и соблюдению процедур сварки", и в Австралии это формализовано — монтажники должны пройти обучение и сертификацию по конкретному блоку компетенций и иметь действующий сертификат, при этом PIPA рекомендует проходить переаттестацию каждые 2-3 года. В большинстве стран таких требований нет, но это не отменяет базовой зависимости.
Если вы закупаете фитинги для бригады, которая ранее не выполняла электромуфтовую сварку, обучение является частью стоимости метода, и альтернативой является обнаружение статистики 95% отказов из-за неправильной подготовки на собственном проекте. Наше руководство по типам соединений HDPE описывает альтернативы, если эта таблица указывает вам отказаться от сварки.
Что проверить перед приемкой партии электромуфтовых фитингов
Большинство проблем с электромуфтовыми фитингами можно выявить при приемке товара, до того как они попадут в траншею. Ниже приведена задокументированная последовательность проверок, основанная на опубликованных процедурах, а не на маркетинговых материалах поставщика.
- Сначала целостность упаковки: фитинги должны поставляться в индивидуально запечатанных прозрачных пакетах внутри картонных коробок. PIPA четко указывает, что упаковка защищает поверхность сварки от загрязнения и солнечного света, и что "фитинг должен храниться в оригинальной упаковке до непосредственного использования". Коробка с незапечатанными фитингами — это основание для отбраковки, а не для переговоров о скидке.
- Маркировка ASTM F1055: согласно MAB-1, фитинги должны иметь маркировку, подтверждающую соответствие его требованиям к конструкции и эксплуатационным характеристикам, прежде чем их можно будет использовать. Проверьте наличие маркировки на самом фитинге, а не только в счете-фактуре.
- Формат штрих-кода: убедитесь, что на этикетке указан 24-значный или 32-значный код ISO 13950, и что рядом напечатаны читаемые цифры. Если ваш контракт требует прослеживаемости, 24-значный формат ей не удовлетворит.
- Указанный диапазон SDR и класс давления: оба параметра должны быть указаны на фитинге или его этикетке вместе с маркой PE. Фитинг с маркировкой только "SDR11" без указания марки не сообщает вам класс давления.
- Условия хранения при прибытии: PIPA предписывает хранение под навесом при температуре от 0°C до 50°C. Для импортера это спецификация склада — контейнер, стоящий на солнце на причале, может превысить этот диапазон.
- Соответствие инструмента: для седловых отводов с верхней загрузкой убедитесь, что монтажный инструмент конкретного производителя включен в поставку или уже имеется, и что он соответствует фактически отгруженному бренду, а не указанному в котировке.
- Документация на материалы: запросите сертификат, покрывающий данную партию. IFAN выдает сертификат на материалы для каждой партии своей линии HDPE, и любой поставщик должен быть в состоянии сделать то же самое.
Одно предупреждение должно быть здесь, а не в руководстве по монтажу, потому что оно меняет то, что покупатель должен принимать как доказательство качественного соединения. Индикаторные штифты оплавления широко читаются как знак успеха — они поднялись, значит, соединение хорошее. PIPA утверждает обратное простыми словами: «Индикаторные штифты оплавления подтверждают, что в сварном шве возникло некоторое давление расплава. Они не являются подтверждением успешной сварки». Штифты могут подняться на соединении, выполненном на необработанной или овальной трубе.
Если система контроля качества подрядчика состоит из фотографирования поднятых штифтов, это не система контроля качества. Проверки, которые имеют значение, — это запись процесса сварки из блока управления, отсутствие сообщений об ошибках, отсутствие вытекшего расплава полиэтилена из раструба, отсутствие смещенных нагревательных проводов в кольцевом зазоре, метка глубины вставки на исходном месте и видимая полоса зачистки за пределами обоих концов фитинга.
Заключение
Выбор качественных электрофузионных фитингов из HDPE сводится к трем вопросам, которые не задают в таблицах продукции: какую функцию должно выполнять это соединение, какой самый низкий класс у компонента в нем, и достаточно ли хорошая геометрия трубы для того, чтобы расплав закрыл зазор. Если ответить на них правильно, электрофузионная сварка дает соединение, прочное как сама труба, на объектах, где ничто другое не сработает. Если ошибиться, фитинг все равно завершит цикл и поднимет штифты на соединении, которое никогда не будет держать.
Если вы специфицируете сеть из ПЭ, а не покупаете несколько деталей, стоит заранее зафиксировать на бумаге марку, SDR и класс давления, прежде чем сравнивать цены на фитинги, поскольку самый дешевый фитинг, снижающий класс вашего трубопровода, — это самая дорогая позиция в заказе. Вы можете ознакомиться с полным ассортиментом HDPE и опубликованными спецификациями или отправить нашему инженерному отделу график марок и размеров вашего проекта, и мы сообщим, что можем поставить.
Часто задаваемые вопросы
Должны ли электрофузионные фитинги точно соответствовать SDR моей трубы?
Нет. Фитинги садятся на наружный диаметр, который постоянен для всех SDR, и большинство охватывают диапазон SDR. Но готовая система принимает номинальное давление самого низкоклассного компонента, поэтому проверьте класс фитинга на соответствие классу трубы.
Можно ли повторно использовать электрофузионный фитинг после неудачной сварки?
Только если питание было прервано, и только согласно инструкции производителя. Некоторые допускают повторную сварку после охлаждения до температуры окружающей среды; другие требуют вырезать соединение. Фитинги, вышедшие из строя по любой другой причине, удаляются или оставляются.
В чем разница между компрессионными и электрофузионными фитингами?
Компрессионные фитинги механически зажимают трубу и могут быть разобраны, не требуя питания или подготовки. Электрофузионные сплавляют фитинг и трубу в одну неразъемную деталь, требуя зачистки, зажимов, блока управления и времени охлаждения.
Можно ли соединить трубу PE80 с трубой PE100 электрофузионной сваркой?
Да. Электромуфтовая сварка может соединять разные марки PE и разные SDR, поэтому она подходит для сетей, расширяемых поэтапно. Соединенный участок затем рассчитывается по меньшему из двух компонентов.
Сколько времени требуется для охлаждения электромуфтового соединения?
Для муфт до 250 psi: 30 минут для диаметров от 3/4 до 2 дюймов, 45 минут для 3–8 дюймов и 60 минут для 10 и 12 дюймов. Для седловых отводов время зависит от диаметра отвода: 30 минут до 4 дюймов, 60 минут для больших диаметров.
Нужен ли зажим для восстановления круглой формы для каждого электромуфтового соединения?
Нет. Для труб диаметром 2 дюйма IPS/CTS и менее труба обычно достаточно гибкая, чтобы муфта и выравнивающие зажимы придали ей круглую форму. Для труб от 3 дюймов IPS/DIPS и выше могут потребоваться зажимы для восстановления круглой формы с обеих сторон.
Является ли поднявшийся индикаторный штифт доказательством качественной сварки?
Нет. Поднявшиеся штифты подтверждают развитие давления расплава, но не гарантируют надежность соединения. Штифт может подняться даже при неочищенной или некруглой трубе. Вместо этого используйте запись процесса сварки с контрольного блока и визуальные проверки.