Lecture de la ligne d'impression sur un tube PPR : norme, lot, équipe — et comment les contrefaçons sont détectées
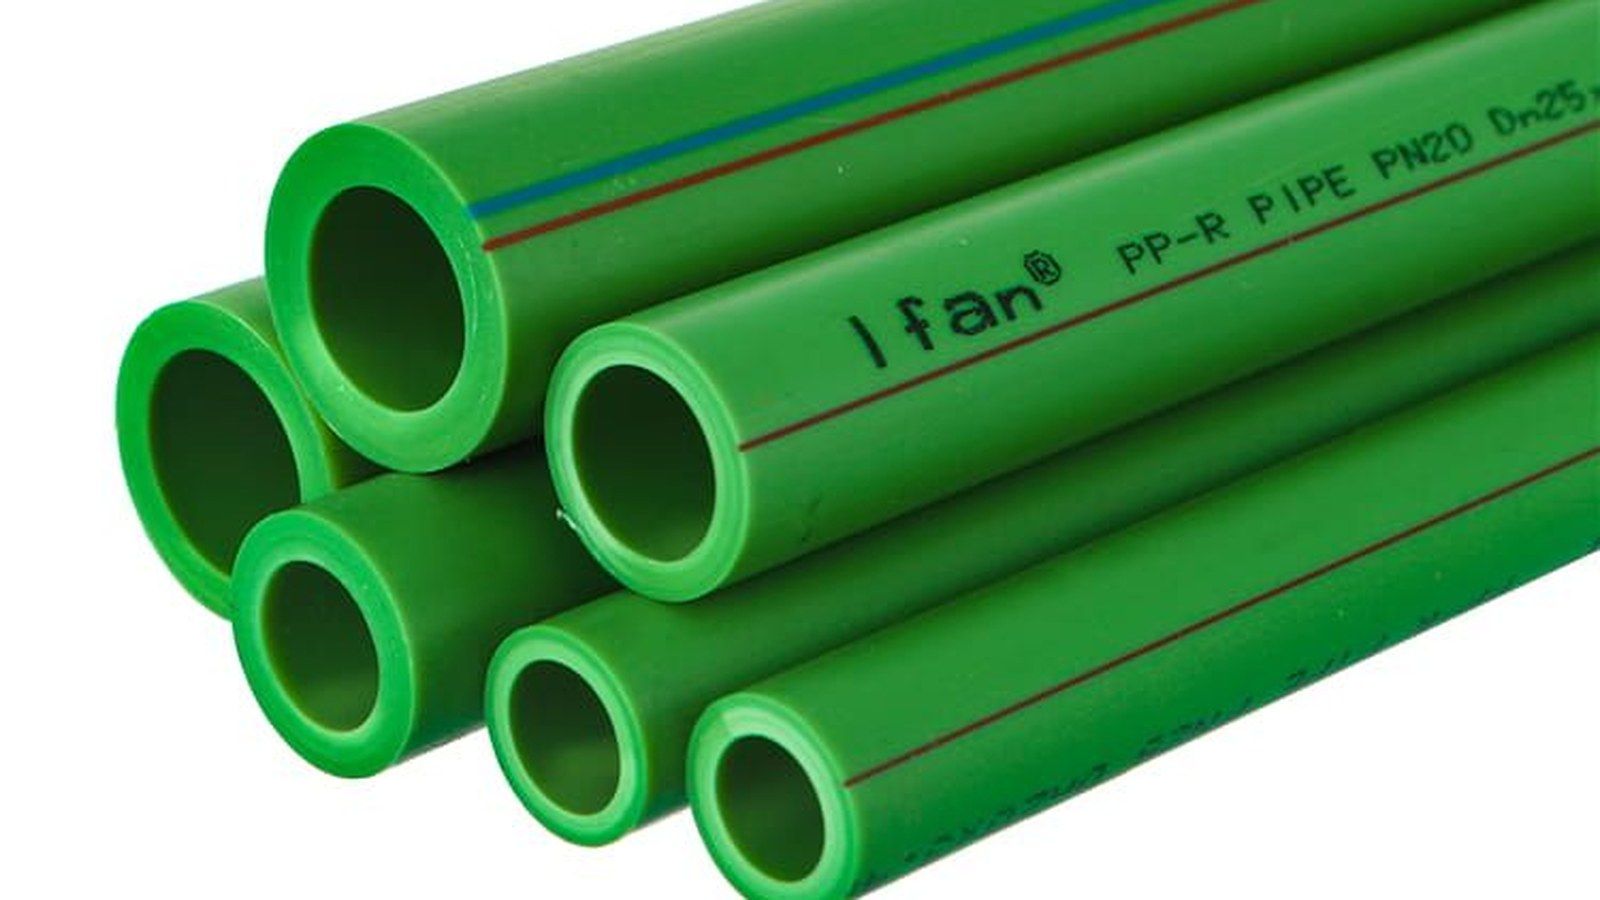
Comment lire une ligne d'impression sur un tube PPR conformément à l'ISO 15874-2, tableau 12 — les huit aspects obligatoires, pourquoi le numéro de lot n'en fait pas partie, et trois vérifications à la réception.
Presque tous les guides d'approvisionnement vous disent la même chose : un tuyau PPR authentique porte un numéro de lot, alors vérifiez sa présence. Ce conseil est faux, et il est faux d'une manière qui coûte de l'argent dans les deux sens.La norme ISO 15874-2:2013 n'exige pas de numéro de lot dans sa clause de marquage.
Ce que la norme exige pour la traçabilité, c'est la période de production — année et mois, en chiffres ou en code — ainsi qu'un nom ou un code de site si le fabricant exploite plusieurs usines. Les acheteurs rejettent des cargaisons conformes pour un champ manquant que la norme n'a jamais demandé, et laissent passer des tuyaux dont le code de date ne peut être rapproché de rien du tout.

Points clés
- Le tableau 12 de l'ISO 15874-2:2013 définit huit aspects minimaux de marquage, et le marquage doit se répéter au moins une fois par mètre.
- La norme impose une période de production (année et mois) et un code de site — pas un numéro de lot, ni un code d'équipe.
- Le texte imprimé doit contraster avec la couleur du corps du tuyau et être lisible sans grossissement.
- La tolérance d'épaisseur de paroi est unilatérale (+x / 0), donc l'épaisseur mesurée peut dépasser l'épaisseur nominale imprimée mais ne doit jamais être inférieure.
- L'ISO 15874-2:2013 reste l'édition en vigueur en août 2026 ; une révision est au stade de projet de travail sous la référence ISO/AWI 15874-2.
- La bande colorée n'est pas un champ de marquage — c'est une convention de fournisseur sans valeur dans la norme.
- Une marque erronée sur des tuyaux importés entraîne des conséquences douanières : les règles américaines permettent une détention pouvant aller jusqu'à 30 jours, avec un délai de réponse de 7 jours ouvrables.
Sur cette page
- Ce que la norme exige réellement sur un tuyau PPR
- Norme, lot, équipe : un seul de ces éléments est obligatoire
- Lecture d'une ligne d'impression champ par champ
- Rapprochement de la ligne d'impression avec les documents
- Trois endroits où un tuyau mal marqué se trahit
- Quand votre propre marque figure dans la ligne d'impression
- Une liste de contrôle pour la réception et le dédouanement
Ce que la norme exige réellement sur un tuyau PPR
Les règles de marquage se trouvent dans la clause 10 de ISO 15874-2:2013, et elles sont assez courtes pour être lues en une minute. Les détails du marquage doivent être imprimés ou formés directement sur le tuyau au moins une fois par mètre, d'une manière qui les maintienne lisibles après stockage, manutention et installation.
Cette règle de fréquence est la première chose à vérifier à l'arrivée, car c'est la plus facile à contrôler sans aucun outillage. Parcourez un tuyau et comptez. Si vous devez chercher le texte, le tuyau est déjà hors exigence.
Trois autres règles générales l'accompagnent, et chacune a une utilité pratique. Les informations imprimées doivent être d'une couleur différente de celle du corps du tuyau — c'est pourquoi un tuyau PPR vert légitime porte un texte noir ou blanc, jamais du vert sur du vert.
Le marquage doit être lisible sans grossissement ; une impression si faible que l'on incline le tuyau vers la lumière est un défaut, et non un choix stylistique. Le marquage ne doit pas non plus provoquer de fissures ou d'autres défauts nuisant aux performances du tuyau, ce qui fait qu'un marquage profondément gravé ou rayé est un problème plutôt qu'un signe de permanence.
Une réserve à connaître avant de discuter avec un fournisseur : la norme précise explicitement que le fabricant n'est pas responsable d'un marquage rendu illisible par peinture, rayure, recouvrement ou détergent, sauf accord contraire. Si votre équipe de chantier a peint les colonnes montantes avant inspection, cet argument est déjà perdu.
Les huit aspects du Tableau 12
La clause 10.2 renvoie au Tableau 12, qui énumère le marquage minimal requis. Huit aspects, chacun avec une valeur d'exemple donnée dans la norme elle-même. C'est cette liste que votre checklist d'inspection doit suivre — pas celle suggérée par la brochure d'un fournisseur.
| Aspect | Marquage ou symbole | Ce que cela indique à l'acheteur |
|---|---|---|
| Numéro de la norme internationale | ISO 15874 | Quel référentiel le tuyau prétend respecter |
| Nom du fabricant et/ou marque commerciale | Nom ou code | Qui est responsable ; un code est autorisé, donc un nom complet n'est pas obligatoire |
| Diamètre extérieur nominal et épaisseur de paroi nominale | par ex. 16 × 2,2 | Les deux dimensions que vous pouvez mesurer à réception |
| Classe de dimension du tuyau | par ex. A | Quel tableau de dimensions s'applique — les classes diffèrent par la base du diamètre |
| Matériau | par ex. PP-R | La désignation du polymère, pas la marque ni la couleur |
| Classe d'application combinée à la pression de service | par ex. Classe 1/10 bar | Conditions de service et pression ensemble — c'est le couple qui compte |
| Opacité (si déclarée par le fabricant) | par ex. opaque | Champ conditionnel ; s'il est déclaré, cela signifie moins de 0,2 % de transmission de la lumière |
| Informations du fabricant | Période de production + code de site | Le champ de traçabilité — détaillé dans la section suivante |
Deux de ces lignes méritent un second regard. L'opacité est le seul aspect conditionnel — la norme le qualifie de « si déclaré par le fabricant », donc son absence n'est pas une non-conformité. Lorsqu'elle est déclarée, elle a une signification mesurable : un tuyau déclaré opaque ne doit pas transmettre plus de 0,2 % de la lumière visible lors d'un essai selon ISO 7686.
La ligne de la marque commerciale du fabricant est plus souple que ce que les acheteurs supposent, car la norme accepte un nom ou code. Un tuyau marqué d'un code de trois lettres inconnu n'est pas automatiquement suspect.
Un champ que l'on attend et que l'on ne trouvera pas sur cette liste : le marquage CE. La norme ne le mentionne que dans une note sous le tableau, attirant l'attention sur la nécessité éventuelle de l'inclure à des fins législatives. CE est une exigence légale de marché là où elle s'applique, pas l'un des huit aspects ISO. Le lire comme un champ du Tableau 12 conduit les prescripteurs à rédiger des clauses d'appel d'offres qu'aucun tuyau ne peut satisfaire sur la seule base ISO.
Norme, lot, équipe : un seul de ces éléments est réellement obligatoire
Voici la section qui vous évitera une dispute. La huitième ligne du tableau 12, « informations du fabricant », comporte une note de bas de page qui précise exactement ce que signifie la traçabilité. Deux éléments, et seulement deux : la période de production, année et mois, en chiffres ou en code ; et un nom ou un code pour le site de production si le fabricant produit sur différents sites. C'est tout ce qui est exigé.
Lisez ce qui en découle. Un numéro de lot n'est pas requis. Un code de lot n'est pas requis. Un code d'équipe n'est pas requis. Une date au niveau du jour n'est pas non plus requise — la norme demande l'année et le mois, et permet que les deux soient encodés plutôt qu'imprimés en chiffres clairs. Un tuyau marqué d'un code de production opaque de quatre caractères et sans rien qui ressemble à une date est pleinement conforme, à condition que ce code corresponde à une année et un mois dans le système du fabricant.
Les usines impriment de toute façon les codes de lot et d'équipe, et il y a une bonne raison à cela. Lorsqu'une défaillance hydrostatique apparaît sur le terrain, « mars 2026 » est une limite de rappel inutile — cela peut couvrir des centaines de tonnes sur toutes les lignes de l'usine. Un code de lot ou d'équipe réduit la quarantaine à une seule production sur une seule machine pendant un seul poste. C'est un contrôle de fabrication, adopté parce qu'il limite l'exposition de l'usine elle-même. Ce n'est pas une preuve de conformité, et son absence n'est pas une preuve de fraude.
Ce que vous pouvez et ne pouvez pas rejeter. Aucun code de date du tout, ou un code que le fournisseur ne peut pas résoudre en année et mois, est une véritable non-conformité par rapport au tableau 12 — cela est défendable. « Pas de numéro de lot » ne l'est pas, et un fournisseur qui connaît la norme le dira. Si vous avez besoin d'une granularité au niveau du lot, cela relève du bon de commande en tant qu'exigence contractuelle, et non d'un rapport d'inspection en tant que constat de norme.
Lecture d'une ligne d'impression champ par champ : un exemple pratique
Voici une ligne type construite à partir des valeurs d'exemple imprimées dans le tableau 12 de l'ISO 15874-2:2013. Il s'agit d'un spécimen dérivé de la norme pour enseigner les champs, et non d'une reproduction du format d'un fabricant particulier — les lignes d'impression réelles varient dans l'ordre, l'espacement et les abréviations, et la norme n'impose aucune séquence requise.
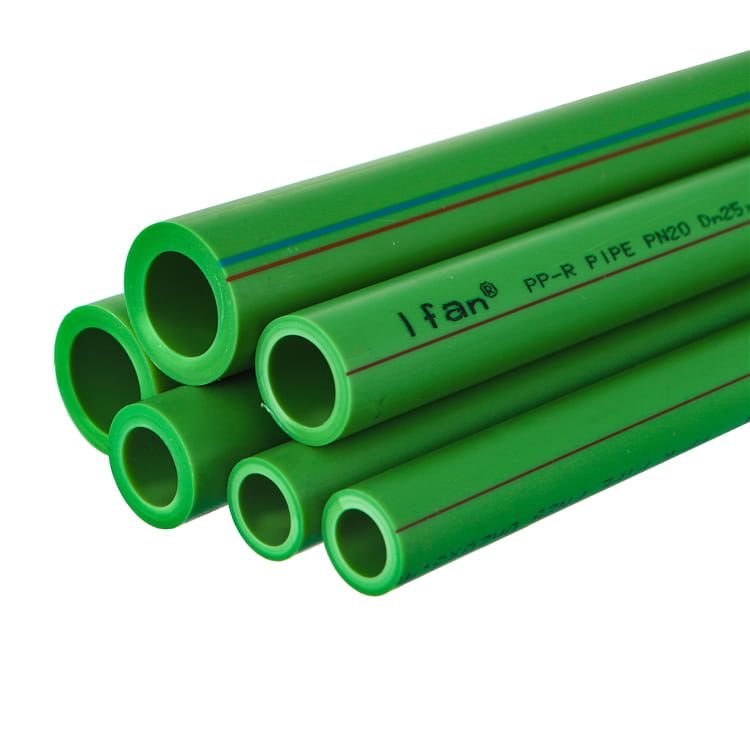
Prenez les champs un par un. ISO 15874 est la désignation de la norme, et l'exemple de la norme la montre sans suffixe d'année — donc un « ISO 15874 » nu est normal, et une année imprimée est une information supplémentaire plutôt qu'une exigence. ACME représente le nom ou le code du fabricant. 16 × 2,2 est le diamètre extérieur nominal en millimètres suivi de l'épaisseur de paroi nominale ; les deux sont vérifiables avec un pied à coulisse, et ce sont les chiffres sur lesquels repose tout le reste de votre inspection.
A est la classe de dimension du tube, qui indique quel tableau de dimensions s'applique — les classes existent car certains marchés dimensionnent les tubes sur la base des dimensions des tubes en cuivre plutôt que sur le tableau universel des épaisseurs de paroi.PP-R est la désignation du matériau. Surveillez ce champ : il nomme le polymère, pas la famille de produits, donc un tube imprimé uniquement avec un nom de marque et une couleur a omis un aspect obligatoire.
Classe 1/10 bar associe la classe d'application à la pression de service, et cette association porte le sens. Une classe d'application décrit un profil de service — température de fonctionnement et sa durée sur la durée de vie nominale — donc un chiffre de pression imprimé sans sa classe ne vous dit presque rien sur l'adéquation du tube à votre système.2026-03 PL2 est le champ de traçabilité : année et mois de production, plus un code de site pour un fabricant exploitant plusieurs usines.
La bande colorée n'est pas un champ de marquage
Les lecteurs confondent le texte imprimé avec la bande colorée qui court le long du tube, et il vaut la peine de les séparer clairement. Les bandes — généralement rouges, bleues ou grises sur le PPR vert — n'apparaissent nulle part dans le Tableau 12 et n'ont aucune valeur normative selon ISO 15874-2. Elles relèvent d'une convention de fournisseur et de marché, signalant généralement une utilisation prévue pour l'eau chaude ou froide, et les conventions diffèrent entre fabricants et entre marchés.
Traitez une bande comme une aide de tri en entrepôt, jamais comme une spécification. Ce qui détermine si un tube convient à l'eau chaude, c'est la classe d'application et la pression associée dans le texte imprimé, appuyées par l'épaisseur de paroi. Une bande rouge sur un tube dont la classe imprimée ne supporte pas votre température de service est une bande rouge sur le mauvais tube.
Réconcilier la ligne d'impression avec les documents
La véritable valeur de la ligne d'impression n'est pas d'être un certificat de qualité. C'est un index. Chaque champ obligatoire a une contrepartie quelque part dans l'ensemble documentaire qui accompagne l'expédition, et le contrôle qui détecte les problèmes est la réconciliation entre eux — pas la lecture de l'un ou de l'autre isolément. N'importe qui peut copier un certificat. Faire concorder un certificat avec ce qui est physiquement imprimé sur le tube dans un conteneur est plus difficile, car l'impression a été appliquée en ligne pendant l'extrusion des mois avant que les documents ne soient assemblés.
| Champ imprimé | Se réconcilie avec | Une divergence signifie |
|---|---|---|
| Désignation normative | Rapport d'essai et certificat de lot | Le tube revendique une règle que les essais n'ont pas utilisée |
| Nom ou code du fabricant | Facture commerciale et liste de colisage | Les marchandises ont pu être revendues, non fabriquées par votre fournisseur |
| DN × épaisseur de paroi | Ligne de bon de commande et mesure au pied à coulisse | Mauvaise classe de pression expédiée, ou paroi inférieure à la nominale |
| Classe d'application / pression | Bon de commande et spécification du projet | Substitution par rapport à une spécification vague |
| Période de production (année, mois) | Date du certificat de lot et registre de production | Le certificat n'appartient pas à cet envoi |
| Nom ou code du site | Usine émettrice du certificat, rapport d'audit | Fabriqué dans une usine que votre audit n'a jamais couverte |
Le rapprochement des dates est celui qui fournit le plus de résultats par minute passée. Un certificat de lot porte une date ; le tube porte une année et un mois de production. Si la période imprimée tombe après la date du certificat, le certificat ne peut pas décrire ce tube — il a été émis avant que le tube n'existe. Si la période imprimée précède le certificat de beaucoup, demandez ce que le stock a fait entre-temps, car un stock ancien est une question commerciale légitime plutôt qu'un défaut.
Le code de site importe plus que la plupart des acheteurs ne le pensent lorsqu'un fabricant exploite plusieurs usines. Un audit, une visite d'usine ou une inspection par un tiers couvre un site spécifique. Si le code de site du tube pointe vers un endroit où votre audit n'est jamais allé, l'assurance que vous avez payée ne couvre pas ce qui est arrivé. Demandez quels codes de site sont utilisés et à quelles usines ils correspondent avant la commande, et le contrôle prend quelques secondes à la réception.
Ce rapprochement ne peut pas vous dire si la résine était vierge ou recyclée. Le marquage est un contrôle documentaire ; l'identification du matériau est un contrôle physique et de laboratoire, et les deux répondent à des questions différentes. Si votre préoccupation est la qualité de la résine plutôt que l'identité, les tests de terrain et de laboratoire pour cela sont traités séparément dans distinguer le PP-R vierge du tube recyclé, qui couvre également ce que contient réellement un certificat de lot authentique par envoi. Pour le plan d'échantillonnage et les contrôles dimensionnels qui s'articulent autour de cela, voir le rapport de contrôle qualité par envoi.
Trois endroits où un tube mal marqué se trahit
Trois contrôles détectent la plupart des problèmes de marquage, et aucun ne nécessite de laboratoire. Ils sont classés ici par leur rapidité à porter leurs fruits.
1. Une désignation de norme qui ne dit plus ce que le vendeur pense
Les normes sont révisées, et les roues d'impression ne suivent pas. En août 2026, l'ISO 15874-2:2013 — la deuxième édition, datée du 15 février 2013 — est toujours l'édition publiée en vigueur, et une révision est au stade de l'avant-projet de travail sous la référence ISO/AWI 15874-2.
Cela compte dans deux directions. Un tube imprimé avec une désignation obsolète d'une édition plus ancienne, ou avec une norme nationale retirée depuis des années, revendique un règlement qui n'existe plus sous cette forme. Et lorsque la révision sera publiée, les tubes imprimés selon l'édition 2013 ne deviendront pas non conformes du jour au lendemain — le stock existant et les certificats existants conservent leur signification, et la gestion de la transition est une question contractuelle entre vous et le fournisseur.
Le contrôle lui-même prend une minute : lisez la désignation sur le tube, puis confirmez son statut actuel dans le catalogue de l'organisme émetteur plutôt que sur une page de fournisseur. Les exigences varient selon le marché de destination et le rôle de l'importateur, alors confirmez ce que votre marché accepte réellement avec votre courtier en douane ou l'autorité compétente avant de rédiger un rejet.
2. Un code de date qui ne peut pas être rapproché du certificat
Couvert dans le tableau de rapprochement ci-dessus, il s'agit du contrôle documentaire le plus rentable disponible à l'arrivée. Son efficacité est structurelle. Un faussaire maîtrise entièrement la paperasse et ne contrôle que partiellement la ligne d'impression — modifier ce qui est imprimé sur un tuyau déjà en conteneur n'est pas réalisable.
Ainsi, la paperasse a tendance à être impeccable tandis que la période imprimée s'écarte de celle-ci. Prélevez cinq barres de différents faisceaux et comparez leurs périodes imprimées entre elles avant de les comparer au certificat ; une cargaison authentique présente généralement un regroupement serré.
3. Épaisseur de paroi mesurée inférieure à la valeur nominale imprimée
Ce point est binaire, ce qui le rend précieux. La tolérance d'épaisseur de paroi dans l'ISO 15874-2:2013 est unilatérale : exprimée en +x avec une limite inférieure de zéro, au niveau du grade V de l'ISO 11922-1. La paroi mesurée peut être supérieure à la valeur nominale imprimée sur le tuyau. Elle ne peut jamais être inférieure. Il n'existe aucun argument de « tolérance » possible du côté mince, ce qui élimine la marge d'appréciation sur laquelle les fournisseurs s'appuient habituellement.
La plage supérieure autorisée augmente avec l'épaisseur. Pour une paroi nominale de plus de 2,0 mm jusqu'à 3,0 mm, la tolérance est de +0,4 mm ; de plus de 3,0 mm jusqu'à 4,0 mm, elle est de +0,5 mm ; de plus de 4,0 mm jusqu'à 5,0 mm, elle est de +0,6 mm.
Prenons un exemple. Un tuyau DN25 en classe de dimension A, série S3,2, a une paroi nominale de 3,5 mm. Cela se situe dans la plage de +0,5 mm, donc tout ce qui va de 3,5 mm à 4,0 mm est accepté — et 3,4 mm est refusé. Prenez la mesure avec un appareil de mesure d'épaisseur de paroi approprié à plusieurs points autour de la circonférence, car la paroi peut être excentrée même si la moyenne est correcte.
Le diamètre extérieur se comporte différemment, et confondre les deux produit des rejets à tort. Le diamètre est spécifié comme une plage autorisée plutôt qu'une tolérance unilatérale — pour DN20 en classe A, le diamètre extérieur moyen varie de 20 mm à 20,3 mm. Un pied à coulisse indiquant quelques dixièmes au-dessus du nominal sur le diamètre est normal. Cette même générosité n'existe pas pour la paroi.
Quand votre propre marque figure dans la ligne d'impression
Tout ce qui précède suppose que vous lisez le marquage de quelqu'un d'autre. Dans le cadre d'un accord de marque de distributeur, la position s'inverse : la ligne d'impression porte votre marque, et son contenu devient votre spécification plutôt que la configuration par défaut de l'usine. Les distributeurs arrivent à ce stade après avoir longuement réfléchi au logo et pas du tout aux sept autres aspects — et ces sept autres sont ceux qu'un inspecteur, un prescripteur ou un agent des douanes lit.
Fixez le contenu du marquage par écrit avant de graver une roue d'impression, car le modifier ensuite implique un nouvel outillage et une nouvelle production. Quatre éléments doivent figurer dans ce document : la désignation exacte de la norme à imprimer, la désignation du matériau, la classe d'application et le couple pression pour chaque ligne de produit, et le format du champ de traçabilité avec une note écrite sur la manière dont les codes de site de votre fournisseur correspondent aux usines réelles.
Demandez une photo du premier mètre imprimé du premier lot de production et vérifiez-la par rapport à ce document avant que la production ne continue.
La spécification doit également couvrir toute votre gamme de dimensions, et non un seul tube représentatif, car le couple classe d'application/pression change ligne par ligne. Une gamme PP-R allant de DN20 à DN160 en PN12.5 à PN25 comporte plusieurs combinaisons classe/pression, et chacune est une instruction d'impression distincte.
Le programme de marque privée d'IFAN appose la marque de l'acheteur sur l'impression du tube, l'emballage et la couleur à partir d'un conteneur minimum, qui peut être mélangé entre dimensions et gammes de produits — c'est à ce stade que ces décisions de marquage cessent d'être théoriques et deviennent des lignes d'une fiche de spécification. Le prix et le délai de production dépendent tous deux du mix de dimensions et de la longueur de série ; traitez-les donc comme des devis par spécification plutôt que comme des chiffres de liste.
Une marque erronée est un problème douanier, pas un problème d'impression
Il existe une raison liée aux frontières de prendre au sérieux le champ de la marque. Une marque imprimée sur des marchandises importées est une revendication de marque déposée, et se tromper n'est pas une simple erreur de paperasse.
Selon les règles douanières américaines, les marchandises portant une marque suspectée de contrefaçon peuvent être retenues jusqu'à 30 jours (19 CFR 133.21) à compter de leur présentation à l'examen. L'importateur est notifié par écrit dans les cinq jours ouvrables suivant la décision de retenue, puis dispose de sept jours ouvrables pour établir que les marchandises ne portent pas une marque contrefaite. Lorsque l'agence détermine que la marque est contrefaite, la marchandise est saisie et, en l'absence du consentement écrit du propriétaire de la marque, confisquée. Les règles diffèrent selon la destination — confirmez ce qui s'applique à votre marché auprès d'un courtier en douane avant d'expédier sous une nouvelle marque.
Pour les importateurs et distributeurs commandant par conteneur qui doivent spécifier les champs de marquage avant la découpe des outillages. Découvrez ce que l'impression du tube, l'emballage et la couleur peuvent porter lors d'une production en marque privée.
Une liste de contrôle terrain pour la réception et le dédouanement
La personne qui ouvre le conteneur n'est rarement un ingénieur. C'est un superviseur d'entrepôt, un agent de dédouanement, ou la première personne disponible — c'est pourquoi cette vérification doit être déléguable. Tout ce qui suit peut être fait par quelqu'un avec un téléphone, un mètre ruban et un pied à coulisse, sans connaissance de la science des polymères.
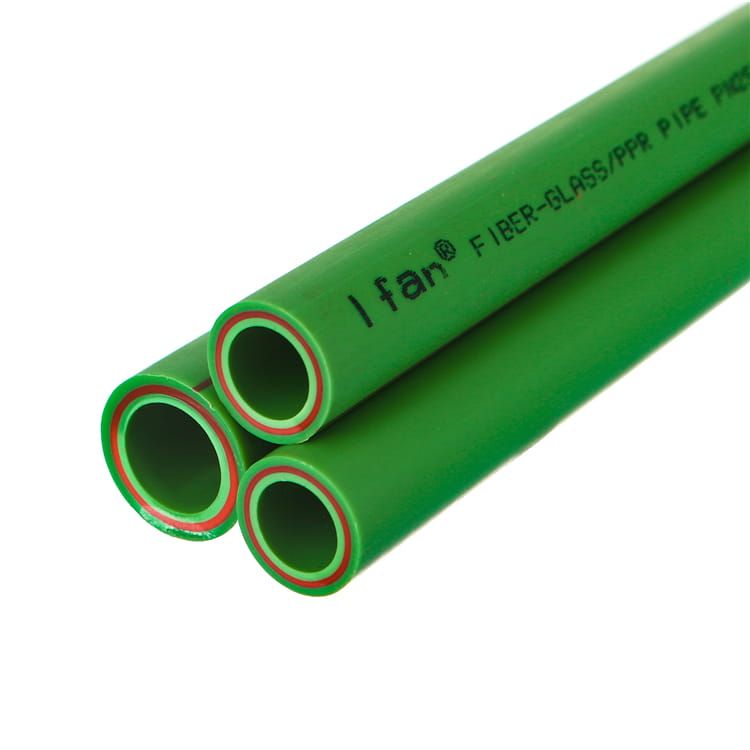
- Comptez la répétition. Le marquage doit apparaître au moins une fois par mètre. Parcourez un tube d'un bout à l'autre.
- Lisez-le à bout de bras. Si une loupe ou une inclinaison vers la lumière est nécessaire, notez-le comme une constatation.
- Photographiez la ligne d'impression sur cinq tubes provenant de cinq faisceaux différents. Même cadre, lisible, avec l'étiquette du faisceau visible.
- Vérifiez que les huit aspects sont présents sur au moins un tube par dimension — norme, fabricant, DN × épaisseur, classe de dimension, matériau, classe et pression, opacité si déclarée, période de production.
- Comparez la période de production imprimée sur ces cinq tubes. Une dispersion importante au sein d'un même lot mérite d'être questionnée.
- Comparez la période imprimée avec la date du certificat de lot. Un certificat daté avant la fabrication du tube ne peut pas le décrire.
- Mesurez l'épaisseur de paroi en quatre points autour d'une extrémité coupée par dimension. En dessous de la valeur nominale imprimée, c'est un échec, sans possibilité de tolérance.
- Vérifiez le nom ou le code du fabricant imprimé par rapport à la facture et à la liste de colisage. Un écart est une question d'approvisionnement, pas un défaut.
Enregistrez les résultats par rapport aux étiquettes des faisceaux et conservez les photographies. Si une réclamation devient nécessaire plus tard, des photographies datées de la ligne d'impression accompagnées des documents sont la preuve qui rend la réclamation exploitable — et elles ne coûtent rien à prendre pendant que le conteneur est ouvert. Les acheteurs qui sautent cette étape découvrent généralement l'écart lorsque le tube est déjà installé et que l'argument est passé de l'inspection à la garantie.
Une mesure vaut la peine d'être prise même si vous sautez tout le reste : l'épaisseur de paroi, sur la taille la plus volumineuse du chargement. C'est le contrôle avec une ligne de passage/échec stricte, celui qui correspond directement à la performance en pression, et celui qu'un fournisseur ne peut pas contourner.
Si vous êtes encore en train de constituer la liste plus large de questions à poser à un fournisseur avant la commande plutôt qu'après, le jeu de questions sur l'approvisionnement des tubes couvre le terrain commercial et de vérification qui entoure ce contrôle, et la portée de l'inspection par un tiers couvre qui d'autre peut l'exécuter en votre nom.
Conclusion
La ligne d'impression est la seule partie d'un lot qui ne peut pas être réémise par e-mail. Lue par rapport au tableau 12 de l'ISO 15874-2:2013, elle vous indique ce que le tube prétend être ; rapprochée du certificat et de la facture, elle vous indique si ces affirmations tiennent. Les huit aspects sont la liste de contrôle, la période de production est le champ de traçabilité que la norme exige réellement, et la tolérance de paroi unilatérale est la seule mesure qui ne laisse aucune place à l'argumentation.
L'échec à éviter n'est pas le plus exotique. C'est l'acheteur qui vérifie un numéro de lot, en trouve un, et s'arrête — ayant vérifié un champ que la norme n'a jamais exigé tandis que le code de date, le code de site et l'épaisseur de paroi sont restés non lus. Si vous spécifiez des tubes sous votre propre marque, le contenu du marquage est votre décision et il est moins coûteux de la prendre avant de couper l'outillage.
Questions fréquemment posées
L'ISO 15874-2 exige-t-elle un numéro de lot sur les tubes PPR ?
Non. Le tableau 12 exige la période de production — année et mois, en chiffres ou en code — plus un nom ou un code de site si le fabricant produit sur plusieurs sites. Les numéros de lot et de poste sont une convention d'usine, pas une exigence de la norme.
À quelle fréquence le marquage doit-il apparaître le long d'un tube PPR ?
Au moins une fois par mètre, imprimé ou formé directement sur le tube, et lisible après stockage, manutention et installation. Un marquage que l'on doit chercher ne satisfait pas à cette exigence.
Que signifie la bande colorée sur un tube PPR ?
C'est une convention fournisseur et de marché, signalant généralement l'usage prévu pour eau chaude ou froide. Elle n'apparaît nulle part dans le tableau 12 de l'ISO 15874-2. Lisez plutôt la classe d'application et la pression imprimées — la bande est une aide au tri, pas une spécification.
L'épaisseur de paroi mesurée peut-elle être inférieure à la valeur imprimée sur le tube ?
Non. La tolérance est unilatérale, exprimée en +x avec une limite inférieure de zéro. La paroi mesurée peut dépasser la valeur nominale mais ne doit jamais être inférieure, ce qui rend ce contrôle un simple succès ou échec.
L'ISO 15874-2:2013 est-elle toujours en vigueur en 2026 ?
Oui. La deuxième édition, datée du 15 février 2013, reste l'édition publiée en août 2026, avec une révision au stade de projet de travail comme ISO/AWI 15874-2. Confirmez le statut sur le catalogue de l'organisme émetteur avant de l'intégrer à un appel d'offres.
Que faire si le nom du fabricant imprimé est un code que je ne reconnais pas ?
Le tableau 12 accepte un nom ou un code pour le fabricant, donc un code est conforme. Demandez au fournisseur quel code correspond à quelle entité et vérifiez-le par rapport à la facture et à la liste de colisage avant de le considérer comme une constatation.
Le marquage CE doit-il apparaître sur le tube selon l'ISO 15874-2 ?
Pas comme l'un des huit aspects du tableau 12. La norme ne mentionne le CE que dans une note sur un éventuel besoin législatif. Son application dépend du marché de destination et du rôle de l'importateur — confirmez avec un courtier en douane ou l'autorité compétente.