Inspección de terceros en un envío de tuberías: qué se comprueba realmente
¿Cuántas tuberías comprueba realmente un inspector? Tamaños de muestra según ISO 2859-1, las comprobaciones que detectan defectos en PP-R, PVC y HDPE, y qué incluir en la orden de compra.
Contratar una inspección de terceros sobre un contenedor de tubería de PP-R no es comprar una mirada al contenedor. Es comprar una mirada a aproximadamente 200 tuberías de ese lote, elegidas según una tabla de muestreo, medidas contra cláusulas que se supone que usted debió especificar en la orden de compra. Si no las especificó, el inspector mide contra el propio dibujo del proveedor, y el informe sale limpio sobre un envío que usted mismo habría rechazado.
Esa brecha entre lo que los compradores creen que están contratando y lo que realmente sucede el día de la inspección es donde se pierde la mayor parte del dinero. Esta guía recorre toda la secuencia específicamente para tubería termoplástica — PP-R, PVC y HDPE — porque casi todo lo publicado sobre inspección de tuberías está escrito para tubería de acero, donde los métodos de ensayo son ultrasonidos, identificación positiva de material y radiografía. Ninguno de esos aplica a una tubería de plástico extruido. Los controles que importan aquí son diferentes, más baratos y mucho más propensos a detectar un defecto real.

Conclusiones clave
- Una inspección AQL muestrea, no cuenta. Un lote de 3.201 a 10.000 tuberías en Nivel de Inspección General II da la letra de código L y una muestra de 200 unidades, con 10 defectos mayores aceptados y 11 rechazados a un AQL 2.5.
- ISO 2859-1, la norma de muestreo detrás de casi todas las reservas de inspección, fue revisada en 2026. La mecánica del tamaño de muestra se mantuvo de la edición de 1999.
- Las agencias requieren al menos el 80% del pedido terminado y empacado antes de asistir, y típicamente pueden movilizar a un inspector dentro de 48 horas.
- El espesor de pared es el control de mayor rendimiento del día: ISO 15874-2 establece la tolerancia como +x/0, por lo que una tubería por debajo del espesor mínimo de pared es no conforme por cualquier margen.
- La misma tolerancia unilateral de pared aplica en todos los materiales: PVC-U bajo ISO 1452-2 y HDPE bajo ISO 4427-2 ambos establecen el espesor nominal como mínimo. En HDPE, el control de mayor valor es el grado de material impreso, porque PE 80 y PE 100 se ven idénticos pero se clasifican PN 12,5 y PN 16 al mismo SDR 11.
- Su inspector no puede hacer pruebas de presión a su tubería. La prueba más corta en ISO 15874-2 dura 1 hora, la más larga 8.760 horas, e ISO 1167-1 prohíbe las pruebas dentro de las 24 horas posteriores a la producción.
- La supervisión de carga del contenedor es una reserva separada de la inspección de producto. Una inspección aprobada no significa que se cargaron los productos correctos.
- Una inspección solo tiene fuerza comercial si la orden de compra especifica la norma, la clase dimensional, el nivel de inspección, el AQL y quién paga por la reinspección.
En esta página
- Qué está comprando realmente cuando reserva una inspección
- Reservar la inspección: la regla del 80% y la ventana que decide todo
- Los controles que realmente detienen un mal envío
- Los mismos controles en PVC y HDPE: mismo argumento, norma diferente
- Lectura del marcado en el tubo: los ocho puntos que exige la ISO 15874-2
- Las pruebas que su inspector no puede realizar y qué solicitar en su lugar
- La supervisión de carga de contenedores es una contratación distinta
- Qué incluir en la orden de compra para que la inspección tenga validez
- Qué exigir a cualquier proveedor antes de contratar a nadie
- Qué verificamos antes de presentar un contenedor y dónde nos detenemos
Qué está comprando realmente cuando contrata una inspección
El malentendido más común en la inspección previa al embarque es la propia palabra "inspección". Implica examinar la mercancía. Lo que usted compra es un procedimiento estadístico de decisión aplicado a una muestra, y el tamaño de esa muestra se fija mediante una tabla antes de que el inspector salga de la oficina.
QIMA, uno de los organismos de inspección más grandes que operan en Asia, declara explícitamente que aplica la norma ISO 2859-1 o su equivalente estadounidense ANSI/ASQC Z1.4. Prácticamente todas las agencias serias hacen lo mismo. Esa norma fue revisada este año: la edición vigente es la ISO 2859-1:2026, publicada en 2026, que sustituye a la edición de 1999 que había estado en vigor durante más de dos décadas. La noticia práctica importante para el comprador es que la mecánica no ha cambiado: los mismos niveles de inspección, las mismas letras código de tamaño de muestra, los mismos números de aceptación y rechazo.
Así es como la tabla se resuelve para los tamaños de lote que un importador de tuberías maneja realmente, en el Nivel de Inspección General II. Ese nivel no es una convención adoptada por las agencias: es el valor predeterminado de la propia norma. La cláusula 10.1 de ISO 2859-1 dice: "Salvo que se especifique lo contrario, se utilizará el nivel II", y añade que el nivel para cualquier aplicación particular "deberá ser especificado por la autoridad responsable". Si lee esas dos frases juntas, surge el punto práctico: si su orden de compra no menciona ningún nivel de inspección, no ha evitado la decisión, la ha delegado a un valor predeterminado y ha convertido a su proveedor en la autoridad responsable por silencio.
| Tamaño del lote (tubos) | Letra código | Tamaño de muestra | AQL 2.5 (defectos mayores) Ac / Re | AQL 4.0 (defectos menores) Ac / Re |
|---|---|---|---|---|
| 1.201 – 3.200 | K | 125 | 7 / 8 | 10 / 11 |
| 3.201 – 10.000 | L | 200 | 10 / 11 | 14 / 15 |
| 10.001 – 35.000 | M | 315 | 14 / 15 | 21 / 22 |
Lea la segunda fila con atención, porque es en la que caen la mayoría de los pedidos de PP-R de 20 y 40 pies. Ocho mil tubos en la lista de empaque, 200 tubos extraídos como muestra, y el lote se acepta si el inspector registra diez o menos defectos mayores entre esos 200. Once y se rechaza. Ese es todo el mecanismo comercial, y es conocible al dígito antes de pagar a nadie.
Dos consecuencias se derivan de esto que los compradores suelen pasar por alto. La primera es que una inspección "aprobada" es una declaración sobre una muestra, no una garantía sobre un contenedor: un lote puede pasar con defectos, por diseño, porque el número de aceptación no es cero. La segunda es más útil: dado que el número de aceptación no es cero, un informe que muestra nueve defectos mayores en una muestra de 200 tuberías es una aprobación técnica que debería preocuparle mucho más de lo que le tranquiliza. Esa es una tasa de defectos que implica cientos de tuberías defectuosas en el envío, y aun así pasó.
Críticos, mayores y menores: la división que decide el resultado
El número AQL se establece por clase de defecto, no para el envío en su conjunto. La práctica común entre los importadores es tolerancia cero para defectos críticos, AQL 2.5 para mayores y AQL 4.0 para menores. Qué defecto cae en cada clase es una decisión que usted toma, no una que la norma tome por usted, y vale la pena dedicarle diez minutos de reflexión: clasificar el espesor de pared por debajo del mínimo como mayor le da dientes a la inspección; clasificarlo como menor significa que ha otorgado silenciosamente una tolerancia un 40% más amplia en el único defecto que más importa.
Otra regla de la tabla que vale la pena conocer porque ocasionalmente juega a su favor. Cuando la celda del plan de muestreo contiene una flecha, se utiliza el primer plan de muestreo por debajo o por encima de la flecha según se indique, y si el tamaño de muestra resultante es igual o mayor que el tamaño del lote, la regla es inspección al 100%. Los pedidos de prueba pequeños a veces se inspeccionan completamente en lugar de muestrearse, lo cual es una propiedad genuinamente útil de un primer pedido con un nuevo proveedor.
Reserva de la inspección: la regla del 80% y la ventana que lo decide todo
Las inspecciones no fallan porque la mercancía estuviera defectuosa. Fallan porque nadie pudo asistir a tiempo, y el contenedor se envió sin inspeccionar contra una reserva de buque que nadie quería perder.
Dos restricciones publicadas rigen el calendario. Las agencias acreditadas requieren que el pedido esté al menos al 80% terminado y embalado antes de realizar una inspección previa al envío — QIMA lo establece explícitamente como condición previa. Y la movilización es rápida: QIMA afirma que sus inspectores pueden estar en el sitio en cualquier parte del mundo dentro de 48 horas, con el informe entregado el mismo día en que se realiza la inspección.
Combinando estos factores, la regla de planificación es simple. La ventana de inspección se abre cuando la producción alcanza el 80% y se cierra cuando el camión sale hacia el puerto. En un pedido típico de PP-R, esa ventana es de unos pocos días, y es el proveedor quien sabe cuándo se abre.
Trabajando hacia atrás desde el cierre del buque
- Solicite la fecha del 80% en la confirmación del pedido, no al final. Es la única fecha que importa para la reserva, y los proveedores no la ofrecen voluntariamente porque piensan en términos de la fecha de finalización.
- Reserve esa fecha, con dos días laborables de margen.Una capacidad de movilización en 48 horas no es lo mismo que una garantía de reserva en 48 horas a fin de mes, cuando todas las fábricas de la región están terminando pedidos a la vez.
- Deje tiempo para una reinspección.Si el lote falla, las mercancías deben clasificarse o rehacerse y volver a presentarse. Un itinerario sin margen convierte un lote fallido en un lote enviado, porque la alternativa es perder el barco.
- Reserve demasiado pronto e inspeccionará lo que no debe.Asistir al 40% de avance significa que el inspector muestrea la primera tanda de producción, que suele ser el mejor material del pedido, no una muestra representativa del mismo.
Lo que cuesta, y la respuesta honesta sobre las tarifas
Las grandes agencias (SGS, Bureau Veritas e Intertek) no publican tarifas estándar por día de trabajo; sus precios se negocian a nivel de cuenta, por lo que cualquier cifra que lea en línea es la experiencia cotizada de alguien, no una tarifa. Los comentarios del sector suelen situar a las grandes agencias en aproximadamente USD 300–600 por día de trabajo y a los especialistas regionales en aproximadamente USD 180–350, pero trátelos como estimaciones y solicite su propio presupuesto. Lo que no es una estimación es el punto estructural: una inspección se cotiza por día, un día cubre una ubicación, y los dos hechos fundamentales mencionados (la condición previa del 80% y el informe del mismo día) importan mucho más para decidir si vale la pena reservar la inspección que la tarifa.
La decisión de coste real no es la tarifa por día de trabajo. Es si el pago del saldo está vinculado al resultado de la inspección, porque una inspección que ya ha pagado al proveedor en su totalidad es una forma cara de recibir malas noticias.
Las comprobaciones que realmente evitan un envío defectuoso
La mayoría de las listas de verificación de inspección publicadas en línea son independientes del material y parecen una lista de sustantivos: cantidad, mano de obra, color, embalaje, marcas de envío. No son incorrectas, pero no le dicen al inspector qué significa "fallo". Para tuberías termoplásticas, las comprobaciones de mayor rendimiento son las dimensionales, toman segundos cada una, y los criterios de aprobado/fallo están impresos en ISO 15874-2.
Espesor de pared: la tolerancia solo va en una dirección
Esta es la comprobación que paga la inspección.ISO 15874-2La Tabla 9 expresa la tolerancia del espesor de pared en la forma +x/0: una tolerancia positiva por encima del espesor mínimo, y nada por debajo. Una tubería que mida menos que su espesor mínimo de pared no es conforme, sin importar el margen. No hay argumento de "dentro de tolerancia" disponible para el proveedor, porque la tolerancia en esa dirección es cero.
Eso importa comercialmente porque el espesor de pared es exactamente donde se recorta un margen. Quitar material de la pared es invisible en una fotografía, invisible en una pila, y directamente proporcional a la resina ahorrada en cada metro extruido. También es la propiedad sobre la que se calcula toda la presión nominal de la tubería.
| Espesor mínimo emín(mm) | Tolerancia permitida | Lo que el inspector debe rechazar |
|---|---|---|
| >1,0 a 2,0 | +0,3 / 0 | Cualquier valor por debajo de emín |
| >2,0 a 3,0 | +0,4 / 0 | Cualquier valor por debajo de emín |
| >3,0 a 4,0 | +0,5 / 0 | Cualquier valor por debajo de emín |
| >4,0 a 5,0 | +0,6 / 0 | Cualquier valor por debajo de emín. |
El nivel de tolerancia en esa tabla corresponde al grado V de la norma ISO 11922-1. Tenga en cuenta también la cláusula 6.2.2: los tubos destinados a unión por fusión deben tener un espesor mínimo de pared de 2,0 mm, independientemente de lo que permita el cálculo de presión por sí solo. Un tubo de pared delgada que cumpla una clase de presión sobre el papel puede seguir siendo no conforme si está destinado a fusión por enchufe.
Diámetro exterior, según la tabla real
El diámetro exterior medio tiene un rango establecido en la tabla 5 de ISO 15874-2 para la clase dimensional A, y es estricto. Estos son los valores que se deben entregar a un inspector en lugar de pedirle que los busque.
| Tamaño nominal DN/OD | DE medio mín.–máx. (mm) | Espesor mínimo, serie S5 (mm) |
|---|---|---|
| 20 | 20 – 20,3 | 1,9 |
| 25 | 25 – 25,3 | 2,3 |
| 32 | 32 – 32,3 | 2,9 |
| 63 | 63 – 63,6 | 5,8 |
| 110 | 110 – 111 | 10,0 |
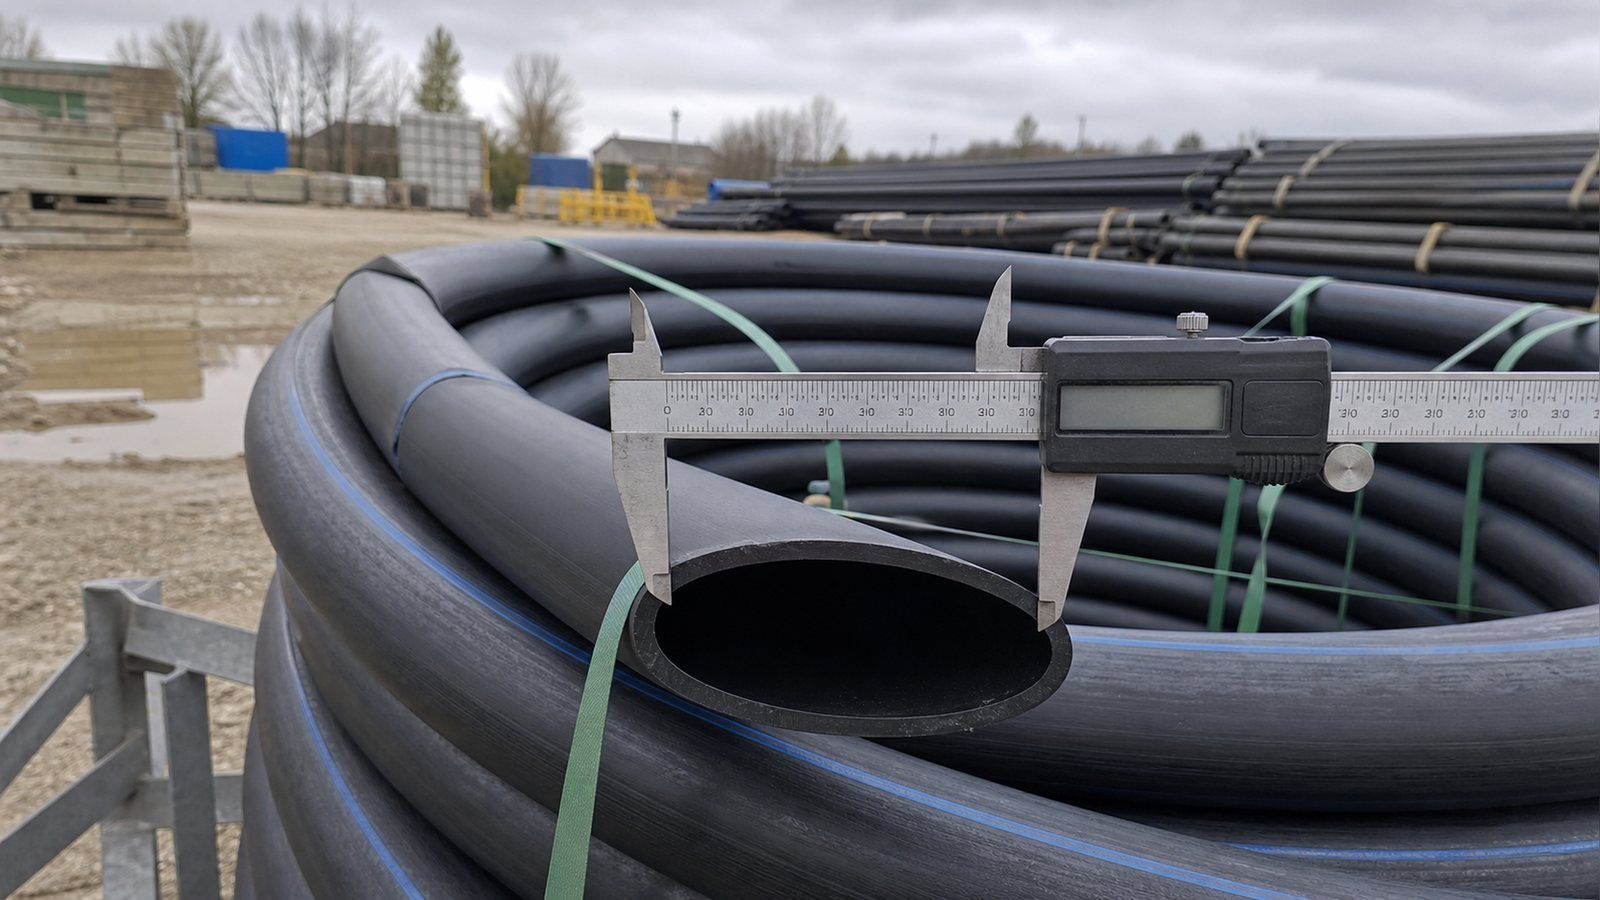
Un inspector con un calibrador vernier, esta tabla y una muestra de 200 tubos puede encontrar un problema dimensional sistemático en menos de una hora. Ese es todo el argumento para la inspección por terceros de tuberías de plástico en una frase: el instrumento más barato del kit comprueba la propiedad que soporta la presión nominal.
La inspección visual es una verificación de normas, no una opinión
La cláusula 5.1 de ISO 15874-2 es más específica que las listas de verificación predeterminadas de la mayoría de los inspectores. Vistas sin aumento, las superficies internas y externas deben ser lisas, limpias y libres de rayones, cavidades y otros defectos superficiales en un grado que impida la conformidad; el material no debe contener impurezas visibles; y los extremos de los tubos deben cortarse limpiamente y en escuadra con el eje.
Se permite explícitamente una ligera variación en la apariencia del color, por lo que el tono de color por sí solo es un motivo débil para el rechazo. Las impurezas visibles no son una cuestión de gusto, sin embargo: son una cláusula. Si alguna vez ha discutido con un proveedor sobre motas negras en tubería verde, esa frase es la que debe citar. Para la cuestión más amplia de cómo distinguir material genuinamente virgen de contenido reciclado, nuestra guía sobre identificación de PP-R virgen frente a tubería reciclada cubre los indicadores de campo y laboratorio en detalle.
Las mismas comprobaciones en PVC y HDPE: diferente norma, mismo argumento
Todo lo anterior se refiere a ISO 15874-2 porque el PP-R es la tubería de presión más comúnmente inspeccionada en este sector. Cambie el material y la inspección no cambia de forma: cambia el documento que el inspector sostiene. La tubería de presión de PVC-U se rige por ISO 1452-2, y la tubería de agua de PE (HDPE) por ISO 4427-2. Ambas tienen la misma tolerancia de pared unilateral que hace que valga la pena la verificación con calibrador, y ambas tienen su propia tabla de marcado.
La tolerancia de pared es unilateral en los tres materiales
La cláusula 6.4 de ISO 1452-2 establece que el espesor nominal de pared corresponde al mínimo permitidoespesor de pared, y su Tabla 3 expresa la tolerancia en la forma +x/0 — la misma construcción que utiliza el PP-R. La norma ISO 4427-2 lista el espesor de pared como emín y emáx columnas, con la tolerancia calculada como grado V de ISO 11922-1, (0,1emín + 0,1) mm redondeado hacia arriba. En todos los casos, el límite inferior es estricto y el superior es generoso, por la misma razón: la presión nominal se calcula a partir del punto más delgado.
| Material | Norma | Forma de tolerancia de pared | Frecuencia de marcado |
|---|---|---|---|
| PP-R | ISO 15874-2 | +x / 0 (grado V) | Al menos una vez por metro |
| PVC-U | ISO 1452-2 | +x / 0 (grado W) | No menos de una vez por metro |
| HDPE (PE 80 / PE 100) | ISO 4427-2 | emín a emáx (grado V) | No menos de una vez por metro |
Qué cambia en un contenedor de PVC
La tolerancia del diámetro exterior en la Tabla 1 de ISO 1452-2 es más estricta de lo que la mayoría de los compradores esperan y también se expresa como +x/0: 0,2 mm para DN20 a DN32, 0,3 mm en DN63, 0,4 mm en DN110. La comprobación que un inspector debe añadir para el PVC y que no se necesita para el PP-R es la ovalidad, que la misma tabla limita por separado — en DN110, la ovalidad permitida es de 2,2 mm para la serie de pared delgada S20 a S16, reduciéndose a 1,4 mm para la serie de pared más gruesa S12,5 a S5.
Esa comprobación adicional importa más de lo que parece. El PVC es más frágil que el PP-R, y la ovalidad es donde se manifiesta primero un mal apilamiento en el contenedor, por lo que una tubería que se midió perfectamente redonda en la fábrica puede fallar a la llegada. Es un argumento para inspeccionar el embalaje, no solo la tubería.
El color también es una especificación, no una preferencia. La cláusula 5.2 de ISO 1452-2 restringe la tubería para suministro de agua a gris, azul o crema, y la de drenaje a presión a gris o marrón, y requiere que el color sea uniforme en todo el espesor de la pared. Un extremo cortado que muestre un tono diferente en el interior es un motivo legítimo de rechazo, y es el indicador visual más rápido de un compuesto fuera de especificación.
Qué cambia en un contenedor de HDPE
El HDPE es donde el marcado tiene más peso, porque el grado del material es invisible. Una tubería de PE 80 y una de PE 100 de dimensiones idénticas se ven iguales y no son el mismo producto — en SDR 11, PE 80 es PN 12,5 mientras que PE 100 es PN 16. La Tabla 6 de ISO 4427-2 requiere que la tubería lleve el número de norma, el fabricante, las dimensiones, la serie SDR por encima de DN32, la designación del material, la presión nominal en bar y un código de período de producción. La sustitución de PE 80 por PE 100 es lo más valioso que un inspector puede detectar en un pedido de PE, y se detecta leyendo la impresión, no midiendo.
El color también tiene significado: la cláusula 5.2 de ISO 4427-2 permite azul, negro o negro con franjas azules, y reserva la tubería azul y la tubería negra con franjas azules para agua potable. La tubería negra entregada contra un pedido de agua potable es un fallo de especificación que un inspector no especialista pasará por alto a menos que la orden de compra lo indique.
Un punto portátil más: la restricción de laboratorio de la sección anterior también se aplica aquí, con números diferentes. La norma ISO 4427-2, Tabla 3, establece la resistencia hidrostática a 20 °C durante un período de prueba de 100 horas, y la prueba a 80 °C durante 165 horas. La prueba de tiempo de inducción oxidativa requiere al menos 20 minutos a 200 °C. Nada de esto cabe en una visita de inspección, y se aplica el mismo remedio: muestras selladas y presenciadas enviadas a un laboratorio.
Leyendo el marcado del tubo: ocho elementos que exige la norma ISO 15874-2
El marcado es la verificación que los compradores omiten y los inspectores apresuran, y es la que decide si un envío pasa la aduana y si un lote se puede rastrear dos años después cuando una unión falla en una obra.
La cláusula 10.1 de la norma ISO 15874-2 exige que el marcado se imprima o forme directamente en el tubo al menos una vez por metro, y que sobreviva al almacenamiento, manipulación e instalación de forma legible. Cuando se utiliza impresión, el color de la información impresa debe diferir del color base del tubo, por lo que la impresión verde sobre verde es un motivo legítimo de rechazo y no una queja cosmética. La Tabla 12 establece el contenido mínimo.
| Aspecto requerido | Marcado o símbolo |
|---|---|
| Número de la norma internacional | ISO 15874 |
| Nombre del fabricante y/o marca comercial | Nombre o código |
| Diámetro exterior nominal y espesor de pared | p. ej., 16 × 2,2 |
| Clase de dimensión del tubo | p. ej., A |
| Material | p. ej., PP-R |
| Clase de aplicación con presión de servicio | p. ej., Clase 1/10 bar |
| Opacidad, si el fabricante la declara | p. ej., opaco |
| Información del fabricante para la trazabilidad | Período de producción (año y mes, en cifras o código), más un nombre o código para el sitio de producción cuando el fabricante produce en varios sitios |
La última fila es en la que hay que insistir. Sin un período de producción en el tubo, un lote no se puede aislar más tarde. Si cien uniones comienzan a tener fugas en un edificio dentro de dieciocho meses, la diferencia entre una retirada selectiva de un mes de producción y una discusión sobre todo el envío es un código de fecha impreso en el tubo. Tenga en cuenta también que la norma menciona la posible necesidad de marcado CE cuando la legislación lo exija, una cuestión de mercado más que de producto, y que vale la pena confirmar con su mercado de destino en lugar de asumir. Nuestra visión general de las certificaciones PP-R y lo que exigen los diferentes mercados expone qué esquemas se verifican realmente en qué puertos.
Cuando se declara la opacidad, el requisito es cuantitativo: un tubo de polipropileno opaco no debe transmitir más del 0,2% de la luz visible, según la norma ISO 7686. Es una medición de laboratorio más que una prueba de inspección, pero es una propiedad declarada que puede exigir al proveedor en el expediente técnico.
Las pruebas que su inspector no puede realizar y qué solicitar en su lugar
El marketing de las agencias de inspección suele enumerar "pruebas de campo" y "pruebas funcionales" entre las cosas que cubre una inspección previa al envío. Para tuberías de plástico termoplástico a presión, esto crea un malentendido específico y costoso: los compradores llegan creyendo que han encargado una prueba de presión de sus mercancías, y no es así, porque es aritméticamente imposible.
La tabla 10 de ISO 15874-2 establece los requisitos de resistencia a la presión interna para PP-R. Hay cuatro, y cada uno es una duración.
| Esfuerzo hidrostático (de aro) | Temperatura de ensayo | Período de ensayo | Probetas |
|---|---|---|---|
| 16,0 MPa | 20 °C | 1 h | 3 |
| 4,3 MPa | 95 °C | 22 h | 3 |
| 3,8 MPa | 95 °C | 165 h | 3 |
| 3,5 MPa | 95 °C | 1000 h | 3 |
El más corto de estos dura una hora. Pero la hora no es el obstáculo.ISO 1167-1, el método de ensayo al que remite la Tabla 10, establece en su cláusula de acondicionamiento que las probetas no deben ensayarse dentro del período posterior a la fabricación especificado por la norma de referencia, y en caso contrario se debe observar un período mínimo de 24 horas después de la producción. Además, la probeta debe llenarse, llevarse a temperatura y acondicionarse durante un período determinado por el espesor de pared: una hora por debajo de 3 mm, tres horas de 3 a 8 mm, seis horas de 8 a 16 mm, diez horas de 16 a 32 mm., el método de ensayo al que remite la Tabla 10, establece en su cláusula de acondicionamiento que las probetas no deben ensayarse dentro del período posterior a la fabricación especificado por la norma de referencia; de lo contrario, debe respetarse un período mínimo de 24 horas tras la producción. Además, la probeta debe llenarse, llevarse a temperatura y acondicionarse durante un período determinado por el espesor de pared: una hora por debajo de 3 mm, tres horas de 3 a 8 mm, seis horas de 8 a 16 mm, diez horas de 16 a 32 mm.
Así que para tubería que salió de la línea esta semana, la prueba de presión legítima más corta en la norma necesita 24 horas de envejecimiento, luego hasta diez horas de acondicionamiento, y luego una hora bajo presión, antes de que alguien lea un resultado. Y la prueba de estabilidad térmica de la Tabla 11 dura 8.760 horas a 110 °C, que es un año. Una inspección de un día de trabajo no puede contener nada de eso.
Qué significa esto en la práctica
Cualquier informe de inspección que afirme que se realizó y superó una prueba de presión hidrostática según ISO 15874-2 el día de una visita previa al envío está describiendo algo que no sucedió como se describe. Puede ser una prueba de fugas interna corta, que es útil pero diferente. Pregunte cuál fue.
Solicite estos en su lugar
- Muestreo presenciado con probetas selladas.El inspector selecciona las probetas de su producción, las marca y sella, y van al laboratorio. Esta es la única manera de que un resultado de prueba posterior sea demostrablemente sobre sus productos, en lugar de una muestra retenida de un lote bueno.
- Registros de ensayos de tipo para el material.Las pruebas de larga duración existen como ensayos de tipo periódicos, no como ensayos por envío. Solicite el informe, verifique que la designación del material y las dimensiones coincidan con lo que pidió, y verifique la fecha.
- Índice de fluidez en el lote.Esta es la ruta basada en normas para la cuestión del contenido reciclado. ISO 15874-2 requiere que el compuesto no supere 0,5 g/10 min a 230 °C bajo 2,16 kg, y requiere que la tubería terminada no difiera del compuesto del mismo lote en más del 30%. Un MFR de tubería muy alejado de su propio compuesto es evidencia de una historia térmica que el material no debería tener.
- Reversión longitudinal.Una prueba de horno, no una prueba de presión: PP-R a 135 °C, con una reversión que no supere el 2%. La exposición es de una hora para paredes de hasta 8 mm. Es lo suficientemente corta como para ser realmente factible en una fábrica con horno, y expone la extrusión sobredimensionada.
- Resistencia al impacto donde importa el manejo en climas fríos.Método Charpy, PP-R probado a 0 °C en diez probetas, con una tasa de impacto real que no supere el 10%.
La expectativa razonable es esta: un inspector verifica identidad, dimensiones, marcado, cantidad, embalaje y documentación, y presencia el muestreo. Un laboratorio verifica el rendimiento del material. Quien le venda ambos en un solo día de trabajo está vendiendo el segundo de manera laxa. El detalle de cómo deben presentarse esos resultados de laboratorio se cubre en nuestra guía sobre qué debe mostrar un informe de control de calidad de PP-R por envío, que recorre el informe línea por línea.
La supervisión de carga de contenedores es una contratación diferente
Un comprador cuya inspección pasó y cuyo contenedor llegó mal ha descubierto generalmente lo mismo: la inspección de producto y la supervisión de carga son dos servicios, contratados por separado, a menudo en días diferentes.
Los organismos de inspección son claros sobre la división en sus propios alcances publicados. SGS describe la supervisión de carga y descarga como verificación de la trazabilidad de los productos —códigos de producción, números de planta y números de stock verificados contra la lista de empaque o factura— junto con la verificación de la condición externa e interna del contenedor y la inspección de limpieza, incluidos escombros, insectos y roedores. Intertek de manera similar monitorea la carga, verifica la cantidad de producto y, una vez completados los controles, sella el contenedor con sus propios sellos y emite un informe de inspección. SGS también aplica sus propios sellos a petición, específicamente para reducir el riesgo de manipulación, robo y sustitución.
Lea esa última frase de nuevo, porque nombra el modo de fallo. El riesgo que aborda la supervisión de carga no es que la mercancía fuera mala. Es que la mercancía inspeccionada no es la mercancía cargada.
Cuándo vale la pena el segundo día de trabajo
| Contrate supervisión de carga cuando | Generalmente puede omitirla cuando |
|---|---|
| Primer o segundo pedido con un nuevo proveedor | Relación de larga duración con un historial limpio en muchos contenedores |
| Cargas de tamaños mixtos donde el conteo por tamaño es el riesgo comercial | Cargas completas de un solo SKU donde un error de conteo es evidente a la llegada |
| Destinos donde una discrepancia en el sello aduanero crea problemas de despacho | Rutas marítimas cortas con despacho sencillo y un agente local presente |
| La inspección fue días antes de la fecha de carga | La inspección y la carga ocurren el mismo día en el mismo sitio |
Una nota práctica sobre el embalaje que los inspectores sí revisan y los compradores rara vez especifican: la tubería se carga de forma telescópica, con los diámetros pequeños anidados dentro de los grandes, y la forma en que se realiza ese anidamiento determina si se introduce ovalidad durante el tránsito. Nuestro recorrido por cómo se debe cargar la tubería de PP-R en un contenedor cubre los patrones de carga y las cantidades por tamaño de contenedor. Y si a pesar de todo un contenedor llega dañado, los plazos contra los que se trabaja son mucho más cortos de lo que la mayoría de los importadores esperan: los plazos de reclamación para un envío de tubería defectuoso merecen la pena leerse antes de necesitarlos, no después.
Qué incluir en la orden de compra para que la inspección tenga peso
Una inspección solo es tan sólida como el documento contra el que se mide. Si la orden de compra dice "tubería de PPR, PN20, verde", el inspector no tiene nada con lo que rechazar la mercancía excepto la propia especificación del proveedor, y la especificación de un proveedor nunca contradice la producción del proveedor.
Todo lo que sigue proviene de los valores de las cláusulas establecidos anteriormente en este artículo. Juntos convierten una inspección de una opinión en una prueba contractual.
- Nombre la norma, la clase dimensional y la serie. No solo "ISO 15874", sino, por ejemplo, ISO 15874-2, clase dimensional A, serie S5, PP-R. La clase y la serie son lo que fija la tabla de dimensiones que el inspector leerá.
- Indique el nivel de inspección y el AQL por clase de defecto. Por ejemplo: ISO 2859-1, Nivel de Inspección General II, AQL 0 crítico / 2.5 mayor / 4.0 menor. Sin esto, la agencia aplica su valor predeterminado interno, que puede no ser el suyo.
- Clasifique el espesor de pared por debajo de emín como defecto mayor explícitamente. Esta es la línea más valiosa del documento. Elimina cualquier discusión sobre en qué columna del AQL cae la medición más importante.
- Exija el marcado según ISO 15874-2, Tabla 12, incluido el período de producción. La trazabilidad es contractual o no existe.
- Exija certificados de lote y registros de ensayos de tipo en la inspección. Pídalos disponibles el mismo día, no enviados por correo después.
- Vincule el pago del saldo a un informe de inspección aprobado. Toda su posición negociadora está en la secuencia: inspección antes del saldo, o la inspección es una formalidad.
- Indique quién paga la reinspección después de un lote rechazado. La práctica estándar es que el proveedor pague, pero solo si está por escrito.
- Exija notificación al 80% de finalización. Esto convierte la ventana de reserva en una obligación del proveedor en lugar de algo que usted persigue.
Un ejemplo práctico que puede copiar
Tome un contenedor de 40 pies con tamaños mixtos de PP-R, 8,400 tuberías según la lista de empaque. En la confirmación del pedido, escriba las ocho cláusulas anteriores en la orden de compra. Al 80% de finalización, el proveedor le notifica y usted reserva una inspección de producto para dos días después, dejando cuatro días antes del cierre del buque.
La agencia aplica el Nivel de Inspección General II a un lote de 8,400 — código de letra L, una muestra de 200 tubos. El inspector mide el espesor de pared y el diámetro exterior contra la serie clase A S5, verifica el marcado contra la Tabla 12, comprueba el conteo y el empaque contra la lista de empaque, y presencia y sella las muestras para pruebas de laboratorio. Nueve defectos mayores pasarían el lote con un AQL de 2.5; once lo rechazarían.
Supongamos que el informe regresa con cuatro defectos mayores, todos con espesor insuficiente en DN63, y los certificados del lote están presentes. Eso es un aprobado, pero un aprobado con un patrón, y el patrón es la parte accionable. Cuatro lecturas de espesor insuficiente en una medida de una muestra de 200 tubos dice algo sobre una línea de extrusión, no sobre variación aleatoria. El movimiento correcto no es rechazar el contenedor; es pedir los registros de proceso de la línea de DN63 y especificar inspección al 100% de DN63 en el próximo pedido. Para eso sirve una inspección: no como un veredicto, sino como una señal que puedes usar antes de que se fabrique el próximo contenedor.
Si todavía estás eligiendo a quién comprar en lugar de cómo inspeccionarlos, el lado de abastecimiento de esta decisión está en nuestra visión general de proveedores de PP-R, que establece el rango de medidas, las clases de presión y la estructura de pedidos que un fabricante debería poder confirmar antes de llegar a este punto.
Para importadores y distribuidores que compran PP-R por contenedor y quieren inspección de terceros escrita en el pedido. IFAN fabrica PP-R en DN20–DN160, PN12.5–PN25, según DIN 8077/8078 e ISO 15874, con un mínimo de un contenedor y medidas mixtas aceptadas.
Qué exigir a cualquier proveedor antes de contratar a alguien
La agencia de inspección es la última línea de defensa, no la primera. La mayor parte de lo que una inspección eventualmente encuentra era predecible a partir de cómo el proveedor respondió cuatro preguntas meses antes.
- ¿Aceptará inspección de terceros a petición nuestra, por escrito, antes del depósito? La respuesta importa menos que cuándo la obtienes. Un proveedor que acepta después del depósito ha aceptado bajo condiciones diferentes que uno que aceptó antes.
- ¿Emite certificados de lote por envío? Por envío, no por año, y no un certificado de prueba de tipo único reutilizado indefinidamente.
- ¿Puede indicar el rango de medidas, la clase de presión y el MOQ sin titubear? Un fabricante conoce su propio rango de extrusión de inmediato. La vacilación aquí generalmente significa que la respuesta depende de a quién le compran.
- ¿Enviará muestras antes del pedido? Una muestra que puedas medir tú mismo contra las tablas de este artículo es una vista previa barata del resultado de la inspección.
- ¿Cuál es el plazo de producción y en qué punto cae el 80%? El plazo de entrega del PP-R se establece por pedido según la mezcla de medidas, el color y si hay herramientas o impresión de marca privada, así que ningún proveedor puede cotizarlo como un número único honestamente. Lo que pueden darte es un cronograma de producción con la fecha del 80% marcada, y esa es la fecha de la que depende tu reserva de inspección.
Como referencia, la posición pública de IFAN sobre cada una de las cinco preguntas del comprador anteriores: la inspección de terceros se acepta a petición del comprador; el material es 100% PP-R virgen con certificados de lote emitidos por envío; la gama es DN20–DN160 en PN12.5 a PN25, fabricado según DIN 8077/8078 e ISO 15874, con certificados SASO, SONCAP y NOM disponibles bajo petición para los mercados que los requieran; el pedido mínimo es un contenedor con tamaños mixtos aceptados; y se dispone de muestras antes de realizar un pedido. Esas son las respuestas para comparar, sea cual sea el proveedor del que finalmente compre.
La resistencia de un proveedor a un inspector es en sí misma la información más útil de todo este proceso, y es gratuita. Llega meses antes que el contenedor.
Dónde terminan los controles del proveedor y dónde empieza un laboratorio
Hay un límite que conviene establecer claramente desde el lado del proveedor, porque confundirlo es lo que produce una cláusula de inspección que nadie puede cumplir. Dos documentos se sitúan a cada lado de ese límite.
El certificado de lote de resina es un documento por envío: en IFAN el material es 100% PP-R virgen grado 100 y el certificado se emite por envío, no se reutiliza de un archivo, por lo que es razonable que su inspector pida verlo el día de la inspección. Los resultados de hidrostática de larga duración y estabilidad térmica no son documentos por envío: ese trabajo pertenece a las pruebas de tipo periódicas en un laboratorio ISO, con su propio calendario y su propio muestreo, y el registro al que tiene derecho es el informe de pruebas de tipo existente, no un resultado nuevo fechado para su contenedor.
La consecuencia práctica es de redacción. Ningún proveedor puede comprimir una prueba de 1.000 horas en un calendario de envío, y quien se ofrezca a realizar su prueba de presión el día de la inspección está describiendo algo distinto de la prueba que usted pidió. Redacte la cláusula para exigir ambos documentos por su nombre — el certificado de lote para este envío, los registros de pruebas de tipo para el producto — y los obtendrá. Redáctela para exigir un resultado de laboratorio que el calendario no puede producir, y obtendrá una discusión en el peor momento posible, con el buque reservado.
Qué verificar en el informe antes de liberar el saldo
El informe llega el mismo día. Antes de que se convierta en la base para liberar el dinero, compárelo con esta lista: cada elemento es verificable a partir del propio informe en unos diez minutos.
- ¿Coincide el tamaño del lote en el informe con su lista de empaque?Si el inspector registró un lote más pequeño, se extrajo una muestra más pequeña y la inspección cubrió menos de lo que usted pagó.
- ¿Es el tamaño de la muestra el que indica la tabla para ese lote?8.400 tubos deberían mostrar 200. Una muestra de 80 en ese tamaño de lote no es Nivel II y debe cuestionarse.
- ¿Están los defectos desglosados por clase, con el AQL indicado para cada una?Un recuento total de defectos sin separación crítico/mayor/menor no puede verificarse contra ningún número de aceptación.
- ¿Están las dimensiones medidas registradas como números, no como marcas? "Wall thickness: OK" no es una medición. Lo que se necesita son las lecturas, porque el patrón entre tamaños es la parte que vale la pena tener.
- ¿Las fotografías muestran el marcado de forma legible? El marcado es el elemento que con más frecuencia se marca sin fotografiarse, y es el que puede necesitarse dieciocho meses después.
- ¿Las muestras presenciadas están identificadas por número de sello? Sin números de sello en el informe, un resultado de laboratorio posterior no puede vincularse a este envío.
Conclusión
El fallo que este artículo existe para prevenir no es un contenedor en mal estado. Es una inspección bien encargada contra una orden de compra mal redactada, que llega demasiado tarde en el cronograma para cambiar nada, y que informa de un aprobado sobre una muestra que nadie definió. Cada uno de esos puntos se decide antes de que llegue el inspector.
Corrija la secuencia y el resto sigue: nombre la norma y la clase en la orden de compra, clasifique el espesor insuficiente como defecto mayor, fije usted mismo el nivel de inspección y el AQL, exija notificación al 80% de finalización, vincule el saldo al informe y comprenda que el trabajo de laboratorio ocurre en un reloj diferente al de la visita. Si está especificando un pedido ahora y quiere confirmar el rango de tamaños y las clases de presión antes de redactar las cláusulas de inspección, ese es el momento adecuado para preguntar.
Preguntas frecuentes
¿Cuántos tubos revisa realmente un inspector de terceros?
Sigue la norma ISO 2859-1. En el Nivel de Inspección General II, un lote de 3.201 a 10.000 tubos da la letra de código L y una muestra de 200 unidades. Lotes más pequeños de 1.201 a 3.200 dan la letra K y 125 unidades.
¿Puede el inspector probar la presión de mi tubería antes de que se envíe?
No. La prueba más corta en ISO 15874-2 dura una hora, e ISO 1167-1 requiere un mínimo de 24 horas después de la producción antes de la prueba, más el acondicionamiento. Solicite en su lugar muestreo presenciado y registros de pruebas de tipo.
¿Cuándo debo reservar la inspección?
Después de que la producción alcance el 80% de finalización y esté embalada, que es la condición previa que aplican las agencias, y con suficiente margen antes del cierre del buque para permitir una reinspección si el lote falla.
¿Cuál es la diferencia entre AQL 2.5 y AQL 4.0?
Son límites de aceptación separados que se aplican normalmente a defectos mayores y menores respectivamente. En una muestra de 200 unidades, AQL 2.5 acepta 10 defectos y rechaza 11; AQL 4.0 acepta 14 y rechaza 15.
¿Es aceptable un tubo ligeramente por debajo del espesor mínimo de pared?
No. ISO 15874-2 expresa la tolerancia del espesor de pared como +x/0, lo que significa que se permite material por encima del mínimo y no se permite por debajo, por cualquier margen.
¿La supervisión de carga del contenedor viene con la inspección?
No, es una reserva separada. Verifica la condición y limpieza del contenedor, comprueba la cantidad y los códigos de trazabilidad contra la lista de empaque, y termina con el sellado del contenedor por parte de la agencia.
¿Qué debe estar impreso en la tubería de PP-R?
La Tabla 12 de ISO 15874-2 requiere el número de norma, fabricante, diámetro y espesor de pared, clase de dimensión, material, clase de aplicación con presión, opacidad cuando se declare, e información de trazabilidad, marcado al menos una vez por metro.
¿Cuánto cuesta una inspección previa al envío?
Las principales agencias no publican tarifas por día-hombre y cotizan a nivel de cuenta. Las estimaciones comúnmente citadas rondan los USD 300–600 por día-hombre para las firmas más grandes; solicite su propia cotización.