Inspection tierce partie d'une expédition de tuyaux : ce qui est réellement vérifié
Combien de tuyaux un inspecteur vérifie-t-il réellement ? Tailles d'échantillonnage ISO 2859-1, les contrôles qui détectent les défauts dans le PP-R, le PVC et le HDPE, et ce qu'il faut spécifier sur le bon de commande.
Réserver une inspection tierce sur un conteneur de tubes PP-R, ce n'est pas acheter un regard sur le conteneur. C'est acheter un regard sur environ 200 tubes, choisis selon une table d'échantillonnage, mesurés par rapport à des clauses que vous étiez censé spécifier sur le bon de commande. Si vous ne les avez pas spécifiées, l'inspecteur mesure selon le plan du fournisseur lui-même, et le rapport revient vierge sur une cargaison que vous auriez rejetée vous-même.
Cet écart entre ce que les acheteurs pensent commander et ce qui se passe réellement le jour de l'inspection est là où se perd la majeure partie de l'argent. Ce guide parcourt toute la séquence spécifiquement pour les tubes thermoplastiques — PP-R, PVC et HDPE — car presque tout ce qui est publié sur l'inspection des tubes est écrit pour les tubes en acier, où les méthodes d'essai sont les ultrasons, l'identification positive des matériaux et la radiographie. Aucune de ces méthodes ne s'applique à un tube en plastique extrudé. Les contrôles qui comptent ici sont différents, moins chers et beaucoup plus susceptibles de détecter un défaut réel.

Points clés à retenir
- Une inspection AQL échantillonne, elle ne compte pas. Un lot de 3 201 à 10 000 tubes au niveau d'inspection général II donne la lettre de code L et un échantillon de 200 unités, avec 10 défauts majeurs acceptés et 11 rejetés à AQL 2,5.
- ISO 2859-1, la norme d'échantillonnage derrière presque toutes les réservations d'inspection, a été révisée en 2026. Les mécanismes de taille d'échantillon ont été repris de l'édition de 1999.
- Les agences exigent qu'au moins 80 % de la commande soit finie et emballée avant de se déplacer, et peuvent généralement mobiliser un inspecteur sous 48 heures.
- L'épaisseur de paroi est le contrôle au rendement le plus élevé le jour J : ISO 15874-2 fixe la tolérance à +x/0, donc un tube sous l'épaisseur minimale est non conforme quelle que soit la marge.
- La même tolérance de paroi unilatérale s'applique à tous les matériaux : le PVC-U sous ISO 1452-2 et le HDPE sous ISO 4427-2 fixent tous deux l'épaisseur nominale comme minimum. Pour le HDPE, le contrôle à plus forte valeur ajoutée est le grade de matériau imprimé, car PE 80 et PE 100 se ressemblent mais sont classés PN 12,5 et PN 16 au même SDR 11.
- Votre inspecteur ne peut pas faire d'essai de pression sur votre tube. Le test le plus court dans ISO 15874-2 dure 1 heure, le plus long 8 760 heures, et ISO 1167-1 interdit les essais dans les 24 heures suivant la production.
- La supervision du chargement du conteneur est une réservation distincte de l'inspection produit. Une inspection réussie ne signifie pas que les bonnes marchandises ont été chargées.
- Une inspection n'a de force commerciale que si le bon de commande nomme la norme, la classe dimensionnelle, le niveau d'inspection, l'AQL et qui paie pour la ré-inspection.
Sur cette page
- Ce que vous achetez réellement lorsque vous réservez une inspection
- Réserver l'inspection : la règle des 80 % et la fenêtre qui décide de tout
- Les contrôles qui arrêtent réellement une mauvaise cargaison
- Les mêmes contrôles sur PVC et HDPE : norme différente, même argument
- Lecture de l'impression sur le tube : les huit éléments exigés par l'ISO 15874-2
- Les tests que votre inspecteur ne peut pas réaliser, et quoi demander à la place
- La supervision du chargement du conteneur est une prestation distincte
- Que mettre sur le bon de commande pour que l'inspection ait du poids
- Ce qu'il faut exiger de tout fournisseur avant de réserver qui que ce soit
- Ce que nous vérifions avant la présentation du conteneur, et où nous nous arrêtons
Ce que vous achetez réellement lorsque vous réservez une inspection
Le malentendu le plus courant dans l'inspection avant expédition est le mot « inspection » lui-même. Il sous-entend un examen des marchandises. Ce que vous achetez, c'est une procédure de décision statistique appliquée à un échantillon, et la taille de cet échantillon est fixée par un tableau avant même que l'inspecteur ne quitte le bureau.
QIMA, l'un des plus grands organismes d'inspection opérant en Asie, déclare clairement qu'il applique l'ISO 2859-1 ou son équivalent américain ANSI/ASQC Z1.4. En pratique, toutes les agences sérieuses font de même. Cette norme a été révisée cette année — l'édition actuelle est l'ISO 2859-1:2026, publiée en 2026, remplaçant l'édition de 1999 qui était en vigueur depuis plus de deux décennies. La nouvelle importante pour un acheteur est que les mécanismes n'ont pas changé : les mêmes niveaux d'inspection, les mêmes lettres de code pour la taille de l'échantillon, les mêmes nombres d'acceptation et de rejet.
Voici comment le tableau se résout pour les tailles de lot qu'un importateur de tubes rencontre réellement, au niveau d'inspection général II. Ce niveau n'est pas une convention adoptée par les agences — c'est le niveau par défaut de la norme elle-même. La clause 10.1 de l'ISO 2859-1 stipule : « Sauf indication contraire, le niveau II doit être utilisé », et ajoute que le niveau pour toute application particulière « doit être spécifié par l'autorité responsable ». Lisez ces deux phrases ensemble et le point pratique en ressort : si votre bon de commande ne précise aucun niveau d'inspection, vous n'avez pas évité la décision, vous l'avez déléguée à une valeur par défaut et avez fait de votre fournisseur l'autorité responsable par votre silence.
| Taille du lot (tubes) | Lettre de code | Taille de l'échantillon | AQL 2.5 (majeur) Ac / Re | AQL 4.0 (mineur) Ac / Re |
|---|---|---|---|---|
| 1 201 – 3 200 | K | 125 | 7 / 8 | 10 / 11 |
| 3 201 – 10 000 | L | 200 | 10 / 11 | 14 / 15 |
| 10 001 – 35 000 | M | 315 | 14 / 15 | 21 / 22 |
Lisez attentivement la deuxième ligne, car c'est celle dans laquelle se situent la plupart des commandes de PP-R en conteneur de 20 ou 40 pieds. Huit mille tubes sur la liste de colisage, 200 tubes prélevés comme échantillon, et le lot est accepté si l'inspecteur enregistre dix défauts majeurs ou moins parmi ces 200. Onze et c'est un rejet. C'est tout le mécanisme commercial, et il est connaissable au chiffre près avant même de payer qui que ce soit.
Deux conséquences en découlent, que les acheteurs négligent souvent. La première est qu'une inspection « réussie » est une déclaration sur un échantillon, pas une garantie sur un conteneur — un lot peut être accepté avec des défauts, par conception, car le nombre d'acceptation n'est pas zéro. La seconde est plus utile : parce que le nombre d'acceptation n'est pas zéro, un rapport montrant neuf défauts majeurs sur un échantillon de 200 tuyaux est une réussite technique qui devrait vous inquiéter bien plus qu'elle ne vous rassure. C'est un taux de défauts impliquant des centaines de tuyaux défectueux dans l'expédition, et elle a été acceptée.
Critique, majeur et mineur — la répartition qui décide du résultat
Le nombre AQL est défini par classe de défaut, pas pour l'ensemble de l'expédition. La pratique courante chez les importateurs est une tolérance zéro pour les défauts critiques, AQL 2,5 pour les majeurs et AQL 4,0 pour les mineurs. Ce qui relève de quelle classe est une décision que vous prenez, pas une décision que la norme prend pour vous, et cela vaut dix minutes de réflexion : classer l'épaisseur de paroi inférieure au minimum comme défaut majeur donne du mordant à l'inspection ; la classer comme mineur revient à accorder silencieusement une tolérance élargie de 40 % sur le défaut le plus important.
Une autre règle du tableau mérite d'être connue car elle joue parfois en votre faveur. Lorsque la cellule du plan d'échantillonnage contient une flèche, vous utilisez le premier plan d'échantillonnage en dessous ou au-dessus de la flèche comme indiqué — et si la taille d'échantillon qui en résulte est égale ou supérieure à la taille du lot, la règle est une inspection à 100 %. Les petites commandes d'essai sont parfois entièrement inspectées plutôt que échantillonnées, ce qui est une propriété réellement utile pour une première commande avec un nouveau fournisseur.
Réserver l'inspection : la règle des 80 % et la fenêtre qui décide de tout
Les inspections n'échouent pas parce que les marchandises étaient mauvaises. Elles échouent parce que personne n'a pu y assister à temps, et le conteneur est parti sans inspection, contre une réservation de navire que personne ne voulait perdre.
Deux contraintes publiées régissent le calendrier. Les organismes accrédités exigent que la commande soit au moins achevée à 80 % et emballée avant d'effectuer une inspection avant expédition — QIMA le stipule explicitement comme condition préalable. Et la mobilisation est rapide : QIMA indique que ses inspecteurs peuvent être sur site n'importe où dans le monde sous 48 heures, avec le rapport livré le jour même de l'inspection.
En combinant ces éléments, la règle de planification est simple. La fenêtre d'inspection s'ouvre lorsque la production atteint 80 % et se ferme lorsque le camion part pour le port. Sur une commande PP-R typique, cette fenêtre est de quelques jours, et c'est le fournisseur qui sait quand elle s'ouvre.
En travaillant à rebours à partir de la date limite du navire
- Demandez la date des 80 % à la confirmation de commande, pas à la fin. C'est la seule date qui compte pour la réservation, et les fournisseurs ne la divulguent pas spontanément car ils pensent en termes de date d'achèvement.
- Réservez à cette date, avec deux jours ouvrés de marge.Une capacité de mobilisation de 48 heures n'est pas la même chose qu'une garantie de réservation de 48 heures en fin de mois, lorsque toutes les usines de la région terminent leurs commandes en même temps.
- Prévoyez du temps pour une contre-visite.Si le lot est non conforme, les marchandises doivent être triées ou retravaillées puis représentées. Un planning sans marge transforme un lot non conforme en lot expédié, car l'alternative est de manquer le navire.
- Réservez trop tôt et vous inspectez la mauvaise chose.Intervenir à 40% d'avancement signifie que l'inspecteur échantillonne la première série de production, qui est souvent le meilleur matériau de la commande plutôt qu'un échantillon représentatif.
Ce que cela coûte, et la réponse honnête sur les tarifs
Les grandes agences — SGS, Bureau Veritas et Intertek — ne publient pas de tarifs standard par jour-homme ; leurs prix sont négociés au niveau du compte, donc tout chiffre que vous lisez en ligne est l'expérience de quelqu'un plutôt qu'un tarif. Les commentaires du secteur situent généralement les grandes agences à environ 300 à 600 USD par jour-homme et les spécialistes régionaux à environ 180 à 350 USD, mais traitez-les comme des estimations et obtenez votre propre devis. Ce qui n'est pas une estimation, c'est le point structurel : une inspection est facturée à la journée, une journée couvre un site, et les deux faits fondamentaux ci-dessus — la condition préalable de 80% et le rapport le jour même — importent bien plus pour savoir si l'inspection vaut la peine d'être réservée que les frais.
La véritable décision de coût n'est pas le taux journalier. C'est de savoir si le paiement du solde est lié au résultat de l'inspection, car une inspection que vous avez déjà payée intégralement au fournisseur est un moyen coûteux de recevoir de mauvaises nouvelles.
Les contrôles qui empêchent réellement une mauvaise expédition
La plupart des listes de contrôle d'inspection publiées en ligne sont indépendantes du matériau et ressemblent à une liste de noms : quantité, finition, couleur, emballage, marquage. Elles ne sont pas fausses, mais elles ne disent pas à l'inspecteur ce que signifie « non conforme ». Pour les tubes thermoplastiques, les contrôles les plus rentables sont dimensionnels, ils prennent quelques secondes chacun, et les critères de conformité sont imprimés dans l'ISO 15874-2.
Épaisseur de paroi : la tolérance ne va que dans un sens
C'est le contrôle qui rentabilise l'inspection.ISO 15874-2Le tableau 9 exprime la tolérance d'épaisseur de paroi sous la forme +x/0 — une tolérance positive au-dessus de l'épaisseur minimale, et rien en dessous. Un tube mesurant moins que son épaisseur minimale de paroi est non conforme, quelle que soit la marge. Il n'y a pas d'argument « dans la tolérance » possible pour le fournisseur, car la tolérance dans cette direction est nulle.
Cela compte commercialement parce que l'épaisseur de paroi est exactement là où une marge réduite se fait sentir. Retirer de la matière sur la paroi est invisible sur une photo, invisible dans une pile, et directement proportionnel à la résine économisée sur chaque mètre extrudé. C'est aussi la propriété sur laquelle est calculée la pression nominale du tube.
| Épaisseur minimale emin (mm) | Tolérance autorisée | Ce que l'inspecteur doit rejeter |
|---|---|---|
| >1,0 à 2,0 | +0,3 / 0 | Tout ce qui est inférieur à emin |
| >2,0 à 3,0 | +0,4 / 0 | Tout ce qui est inférieur à emin |
| >3,0 à 4,0 | +0,5 / 0 | Tout ce qui est inférieur à emin |
| >4,0 à 5,0 | +0,6 / 0 | Tout ce qui est inférieur à emin |
Le niveau de tolérance de ce tableau correspond au grade V de l'ISO 11922-1. Noter également l'article 6.2.2 : les tubes destinés à être assemblés par fusion doivent avoir une épaisseur de paroi minimale de 2,0 mm, quelle que soit la pression calculée qui, sur le papier, pourrait autoriser une paroi plus mince — un tube à paroi mince qui satisfait à une classe de pression sur le papier peut néanmoins être non conforme s'il est destiné à être soudé par emboîtement.
Diamètre extérieur, par rapport au tableau réel
Le diamètre extérieur moyen a une plage spécifiée dans le tableau 5 de l'ISO 15874-2 pour la classe de dimensions A, et elle est stricte. Ce sont les valeurs qu'un inspecteur devrait recevoir plutôt que de devoir les rechercher.
| Dimension nominale DN/OD | DE moyen min–max (mm) | Épaisseur minimale de paroi, série S5 (mm) |
|---|---|---|
| 20 | 20 – 20,3 | 1,9 |
| 25 | 25 – 25,3 | 2,3 |
| 32 | 32 – 32,3 | 2,9 |
| 63 | 63 – 63,6 | 5,8 |
| 110 | 110 – 111 | 10,0 |
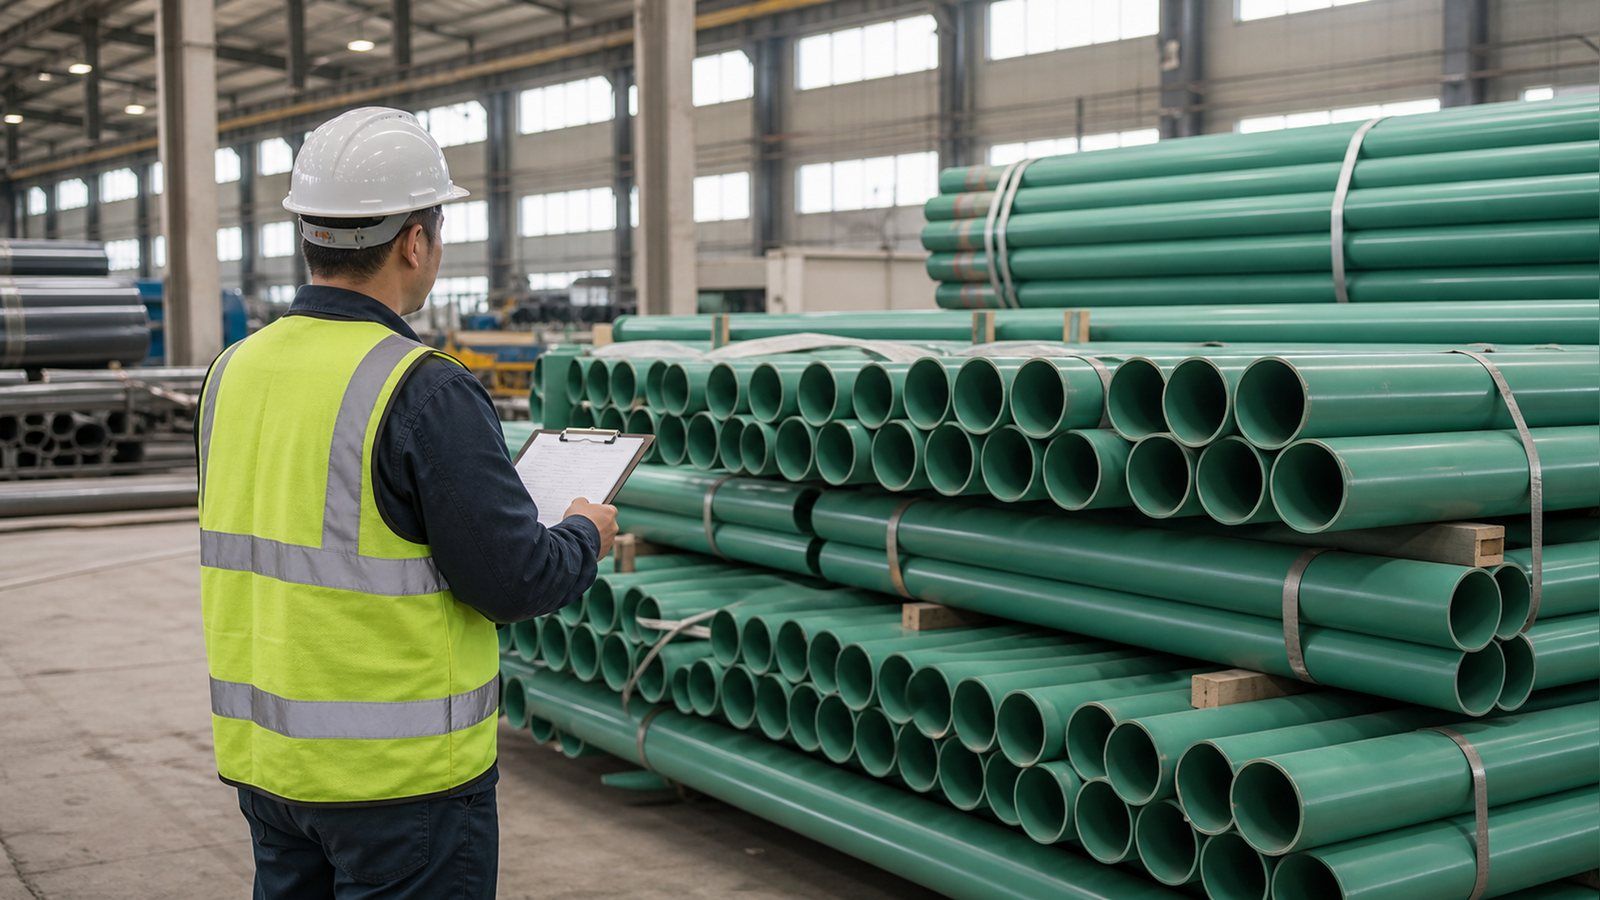
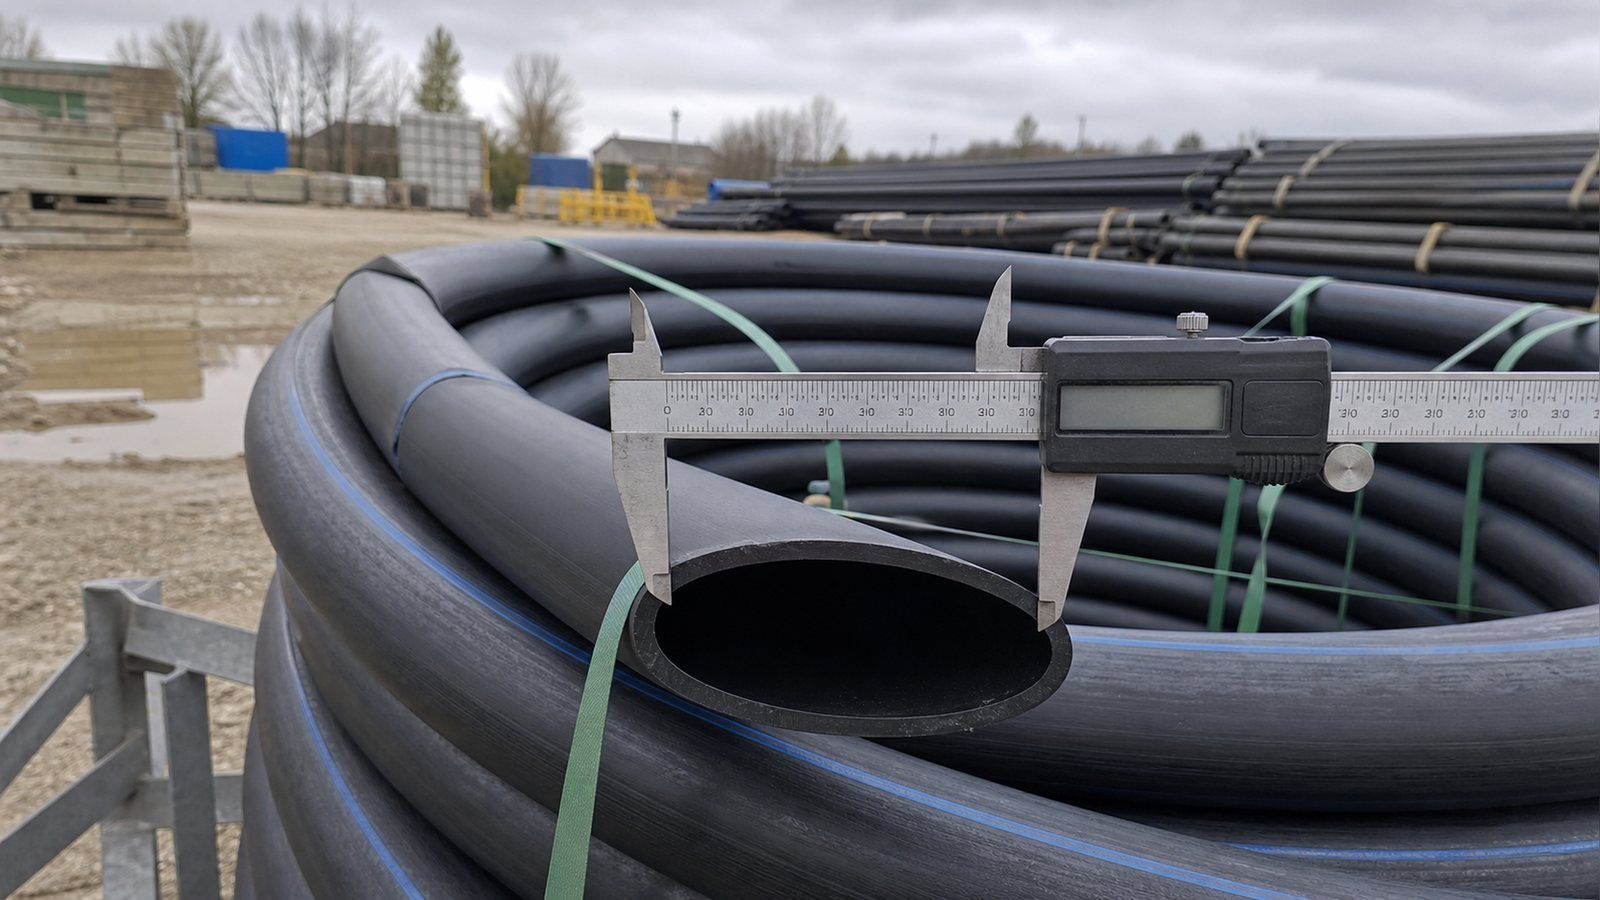
Un inspecteur muni d'un pied à coulisse, de ce tableau et d'un échantillon de 200 tubes peut détecter un problème dimensionnel systématique en moins d'une heure. C'est tout l'argument en faveur de l'inspection par un tiers des tubes en plastique en une phrase : l'instrument le moins cher de la trousse vérifie la propriété qui porte la pression nominale.
Le contrôle visuel est un contrôle de conformité aux normes, pas une opinion
L'article 5.1 de l'ISO 15874-2 est plus précis que les listes de contrôle par défaut de la plupart des inspecteurs. Examinées sans grossissement, les surfaces internes et externes doivent être lisses, propres et exemptes de rayures, de cavités et d'autres défauts de surface dans une mesure qui empêcherait la conformité ; le matériau ne doit pas contenir d'impuretés visibles ; et les extrémités des tubes doivent être coupées nettement et perpendiculairement à l'axe.
Une légère variation de la couleur est explicitement autorisée, donc la teinte seule est un motif de rejet faible. Les impuretés visibles ne sont pas une question de goût, cependant — c'est une clause. Si vous avez déjà contesté avec un fournisseur au sujet de points noirs dans un tube vert, c'est cette phrase qu'il faut citer. Pour la question plus large de savoir comment distinguer un matériau véritablement vierge d'un contenu recyclé, notre guide sur l'identification du PP-R vierge par rapport au tube recyclé couvre en détail les indicateurs de terrain et de laboratoire.
Les mêmes contrôles sur PVC et HDPE : norme différente, même argument
Tout ce qui précède se réfère à l'ISO 15874-2 parce que le PP-R est le tube sous pression le plus couramment inspecté dans ce métier. Remplacez le matériau et l'inspection ne change pas de forme — elle change de document que l'inspecteur tient. Le tube sous pression en PVC-U est régi par l'ISO 1452-2, et le tube d'eau en PE (HDPE) par l'ISO 4427-2. Les deux portent la même tolérance unilatérale sur l'épaisseur de paroi qui rend le contrôle au pied à coulisse utile, et les deux ont leur propre tableau de marquage.
La tolérance sur l'épaisseur de paroi est unilatérale dans les trois matériaux
L'ISO 1452-2, article 6.4, stipule que l'épaisseur de paroi nominale correspond à la valeur minimale admissiblel'épaisseur de paroi, et son tableau 3 exprime la tolérance sous la forme +x/0 — la même construction que le PP-R. L'ISO 4427-2 liste l'épaisseur de paroi comme emin et emax colonnes, avec la tolérance calculée comme grade V de l'ISO 11922-1, (0,1emin + 0,1) mm arrondi au supérieur. Dans chaque cas, le plancher est strict et le plafond généreux, pour la même raison : la pression nominale est calculée à partir du point le plus mince.
| Matériau | Norme | Forme de tolérance de paroi | Fréquence de marquage |
|---|---|---|---|
| PP-R | ISO 15874-2 | +x / 0 (grade V) | Au moins une fois par mètre |
| PVC-U | ISO 1452-2 | +x / 0 (grade W) | Pas moins d'une fois par mètre |
| HDPE (PE 80 / PE 100) | ISO 4427-2 | emin à emax (grade V) | Pas moins d'une fois par mètre |
Ce qui change sur un conteneur de PVC
La tolérance sur le diamètre extérieur dans le tableau 1 de l'ISO 1452-2 est plus stricte que ce que la plupart des acheteurs attendent et est également exprimée en +x/0 : 0,2 mm pour DN20 à DN32, 0,3 mm à DN63, 0,4 mm à DN110. Le contrôle qu'un inspecteur doit ajouter pour le PVC et dont le PP-R n'a pas besoin est l'ovalisation, que le même tableau limite séparément — à DN110, l'ovalité autorisée est de 2,2 mm pour la série à paroi mince S20 à S16, se resserrant à 1,4 mm pour la série à paroi plus épaisse S12,5 à S5.
Ce contrôle supplémentaire compte plus qu'il n'y paraît. Le PVC est plus cassant que le PP-R, et l'ovalisation est là où un mauvais gerbage dans un conteneur se manifeste en premier, donc un tuyau qui était parfaitement rond à l'usine peut encore échouer à l'arrivée. C'est un argument pour inspecter l'emballage, pas seulement le tuyau.
La couleur est également une spécification plutôt qu'une préférence ici. L'ISO 1452-2 clause 5.2 restreint les tuyaux d'alimentation en eau au gris, bleu ou crème, et les tuyaux d'évacuation sous pression au gris ou brun, et exige que la couleur soit uniforme sur toute l'épaisseur de la paroi. Une extrémité coupée montrant une teinte différente à l'intérieur est un motif légitime de rejet, et c'est l'indicateur visuel le plus rapide d'un composé hors spécification.
Ce qui change sur un conteneur de HDPE
Le HDPE est là où le marquage a le plus de poids, car le grade du matériau est invisible. Un tuyau en PE 80 et un tuyau en PE 100 de dimensions identiques se ressemblent et ne sont pas le même produit — à SDR 11, le PE 80 est PN 12,5 tandis que le PE 100 est PN 16. L'ISO 4427-2 Tableau 6 exige que le tuyau porte le numéro de norme, le fabricant, les dimensions, la série SDR au-dessus de DN32, la désignation du matériau, la pression nominale en bar et un code de période de production. La substitution de PE 80 pour PE 100 est la chose la plus précieuse qu'un inspecteur puisse détecter sur une commande de PE, et elle est détectée en lisant l'impression, pas en mesurant.
La couleur a encore une signification : l'ISO 4427-2 clause 5.2 permet le bleu, le noir, ou le noir avec des rayures bleues, et réserve les tuyaux bleus et les tuyaux noirs à rayures bleues pour l'eau potable. Un tuyau noir livré contre une commande d'eau potable est un échec de spécification qu'un inspecteur non spécialiste ignorera à moins que le bon de commande ne le précise.
Un autre point pratique : la contrainte de laboratoire de la section précédente s'applique également ici, avec des chiffres différents. L'ISO 4427-2, tableau 3, fixe la résistance hydrostatique à 20 °C sur une période d'essai de 100 heures, et l'essai à 80 °C sur 165 heures. L'essai de temps d'induction à l'oxydation exige au moins 20 minutes à 200 °C. Rien de tout cela ne peut être réalisé lors d'une visite d'inspection, et le même remède s'applique : des échantillons témoins scellés envoyés à un laboratoire.
Lire les marquages sur le tube : huit éléments exigés par l'ISO 15874-2
Le marquage est le contrôle que les acheteurs négligent et que les inspecteurs expédient, et c'est celui qui décide si une cargaison passe la douane et si un lot peut être tracé deux ans plus tard lorsqu'un joint cède sur un chantier.
La clause 10.1 de l'ISO 15874-2 exige que le marquage soit imprimé ou formé directement sur le tube au moins une fois par mètre, et qu'il reste lisible après stockage, manutention et installation. Lorsque l'impression est utilisée, la couleur de l'information imprimée doit différer de la couleur de base du tube — c'est pourquoi une impression verte sur verte est un motif légitime de rejet et non une plainte esthétique. Le tableau 12 définit ensuite le contenu minimal.
| Aspect requis | Marquage ou symbole |
|---|---|
| Numéro de la norme internationale | ISO 15874 |
| Nom du fabricant et/ou marque commerciale | Nom ou code |
| Diamètre extérieur nominal et épaisseur de paroi | par ex. 16 × 2,2 |
| Classe de dimension du tube | par ex. A |
| Matériau | par ex. PP-R |
| Classe d'application avec pression de service | par ex. Classe 1/10 bar |
| Opacité, si déclarée par le fabricant | par ex. opaque |
| Informations du fabricant pour la traçabilité | Période de production (année et mois, en chiffres ou en code), plus un nom ou un code pour le site de production si le fabricant produit sur plusieurs sites |
La dernière ligne est celle sur laquelle il faut insister. Sans période de production sur le tube, un lot ne peut pas être isolé ultérieurement. Si une centaine de joints commencent à fuir dans un bâtiment dans dix-huit mois, la différence entre un rappel ciblé d'un mois de production et une contestation sur l'ensemble de la cargaison est un code de date imprimé sur le tube. Notez également que la norme mentionne la nécessité éventuelle d'un marquage CE lorsque la législation l'exige — une question de marché plutôt que de produit, et qu'il convient de confirmer en fonction de votre marché de destination plutôt que de supposer. Notre aperçu des certifications PP-R et de ce que les différents marchés imposent expose les schémas qui sont réellement contrôlés à quels ports.
Lorsque l'opacité est déclarée, l'exigence est quantitative : un tube en polypropylène opaque ne doit pas transmettre plus de 0,2 % de la lumière visible, selon l'essai ISO 7686. C'est une mesure de laboratoire plutôt qu'un contrôle sur site, mais c'est une propriété déclarée à laquelle vous pouvez tenir le fournisseur sur le dossier technique.
Les essais que votre inspecteur ne peut pas réaliser, et ce qu'il faut demander à la place
Le marketing des organismes d'inspection cite couramment les « essais sur site » et les « tests fonctionnels » parmi les prestations couvertes par une inspection avant expédition. Pour les tubes sous pression en thermoplastique, cela crée un malentendu spécifique et coûteux : les acheteurs arrivent en croyant avoir commandé un test de pression sur leurs marchandises, ce qui n'est pas le cas, car c'est arithmétiquement impossible.
Le tableau 10 de l'ISO 15874-2 fixe les exigences de résistance à la pression interne pour le PP-R. Il y en a quatre, et chacune est une durée.
| Contrainte hydrostatique (circonférentielle) | Température d'essai | Durée de l'essai | Éprouvettes |
|---|---|---|---|
| 16,0 MPa | 20 °C | 1 h | 3 |
| 4,3 MPa | 95 °C | 22 h | 3 |
| 3,8 MPa | 95 °C | 165 h | 3 |
| 3,5 MPa | 95 °C | 1000 h | 3 |
Le plus court de ces essais dure une heure. Mais l'heure n'est pas l'obstacle.L'ISO 1167-1, la méthode d'essai à laquelle renvoie le tableau 10, stipule dans sa clause de conditionnement que les éprouvettes ne doivent pas être soumises à l'essai dans la période après fabrication spécifiée par la norme de référence, et qu'à défaut, une période minimale de 24 heures après production doit être respectée. De plus, l'éprouvette doit être remplie, mise à température et conditionnée pendant une durée fixée par l'épaisseur de paroi : une heure en dessous de 3 mm, trois heures de 3 à 8 mm, six heures de 8 à 16 mm, dix heures de 16 à 32 mm.Ainsi, pour un tube sorti de ligne cette semaine, le test de pression le plus court autorisé par la norme nécessite 24 heures de vieillissement, puis jusqu'à dix heures de conditionnement, puis une heure sous pression — avant que quiconque ne lise un résultat. Et le test de stabilité thermique du tableau 11 dure 8 760 heures à 110 °C, soit un an. Une inspection d'une journée ne peut en contenir aucune partie.
Ce que cela signifie en pratique
Tout rapport d'inspection qui prétend qu'un test de pression hydrostatique selon l'ISO 15874-2 a été réalisé et réussi le jour d'une visite avant expédition décrit quelque chose qui ne s'est pas produit comme décrit. Il peut s'agir d'un contrôle d'étanchéité interne rapide, ce qui est utile mais différent. Demandez de quoi il s'agit.
Demandez plutôt ceci
Échantillonnage témoin avec éprouvettes scellées.
- L'inspecteur sélectionne les éprouvettes dans votre production, les marque et les scelle, puis elles partent au laboratoire. C'est le seul moyen pour qu'un résultat d'essai ultérieur soit prouvablement lié à vos marchandises plutôt qu'à un échantillon conservé d'un lot de bonne qualité.Les enregistrements des essais de type pour le matériau.
- Les essais de longue durée existent sous forme d'essais de type périodiques, et non d'essais par expédition. Demandez le rapport, vérifiez que la désignation du matériau et les dimensions correspondent à votre commande, et vérifiez la date.Indice de fluidité à chaud (MFR) sur le lot.
- C'est la voie normative pour la question du contenu recyclé. L'ISO 15874-2 exige que le composé ne dépasse pas 0,5 g/10 min à 230 °C sous 2,16 kg, et que le tube fini ne diffère pas de plus de 30 % du composé du même lot. Un MFR de tube très éloigné de celui de son propre composé est la preuve d'un historique thermique que le matériau ne devrait pas avoir.Réversion longitudinale.
- Reversion longitudinale.Un test au four, et non un test de pression — PP-R à 135 °C, avec un retrait ne dépassant pas 2 %. L'exposition dure une heure pour des parois jusqu'à 8 mm. C'est suffisamment court pour être réellement réalisable en usine avec un four, et cela révèle une extrusion sur-orientée.
- Résistance aux chocs, là où la manipulation par temps froid est un enjeu.Méthode Charpy, PP-R testé à 0 °C sur dix éprouvettes, avec un taux de rupture réel ne dépassant pas 10 %.
L'attente raisonnable est la suivante : un inspecteur vérifie l'identité, les dimensions, le marquage, la quantité, l'emballage et la documentation, et assiste à l'échantillonnage. Un laboratoire vérifie les performances des matériaux. Quiconque vous vend les deux en une seule journée de travail vend la seconde de manière approximative. Le détail de la manière dont ces résultats de laboratoire doivent vous être présentés est couvert dans notre guide sur ce que doit montrer un rapport de contrôle qualité PP-R par expédition, qui détaille le rapport ligne par ligne.
La supervision du chargement du conteneur est une prestation distincte
Un acheteur dont l'inspection a été validée et dont le conteneur est pourtant arrivé avec des erreurs a généralement découvert la même chose : l'inspection des produits et la supervision du chargement sont deux services, réservés séparément, souvent à des jours différents.
Les organismes d'inspection sont clairs sur cette distinction dans leurs périmètres publiés. SGS décrit la supervision du chargement et du déchargement comme la vérification de la traçabilité des produits — codes de production, numéros d'usine et numéros de stock vérifiés par rapport à la liste de colisage ou à la facture — ainsi que la vérification de l'état extérieur et intérieur du conteneur et l'inspection de la propreté, y compris les débris, insectes et vermine. Intertek surveille de même le chargement, vérifie la quantité de produits et, une fois les contrôles terminés, scelle le conteneur avec ses propres scellés et émet un rapport d'inspection. SGS applique également ses propres scellés sur demande, spécifiquement pour réduire les risques de falsification, de vol et de substitution.
Relisez cette dernière phrase, car elle nomme le mode de défaillance. Le risque que la supervision du chargement adresse n'est pas que les marchandises soient mauvaises. C'est que les marchandises inspectées ne soient pas celles qui ont été chargées.
Quand la deuxième journée de travail en vaut la peine
| Réservez une supervision du chargement lorsque | Vous pouvez généralement l'omettre lorsque |
|---|---|
| Première ou deuxième commande avec un nouveau fournisseur | Relation de longue durée avec un historique irréprochable sur de nombreux conteneurs |
| Chargements de tailles mixtes où le comptage par taille est le risque commercial | Chargements complets mono-référence où une erreur de comptage est évidente à l'arrivée |
| Destinations où un écart de scellé douanier crée des problèmes de dédouanement | Routes maritimes courtes avec un dédouanement simple et un agent local présent |
| L'inspection a eu lieu plusieurs jours avant la date de chargement | L'inspection et le chargement ont lieu le même jour sur le même site |
Une note pratique sur l'emballage que les inspecteurs vérifient et que les acheteurs spécifient rarement : les tuyaux sont chargés en télescopage, les petits diamètres étant imbriqués dans les grands, et la manière dont ce télescopage est réalisé détermine si une ovalisation est introduite pendant le transport. Notre présentation de comment charger les tuyaux PP-R dans un conteneur couvre les schémas de chargement et les quantités par taille de conteneur. Et si un conteneur arrive quand même endommagé malgré tout, les délais auxquels vous êtes confrontés sont beaucoup plus courts que ce que la plupart des importateurs imaginent — les délais de réclamation pour une livraison de tuyaux défectueuse valent la peine d'être lus avant d'en avoir besoin, pas après.
Que mettre sur le bon de commande pour que l'inspection ait du poids
Une inspection n'a de valeur que si elle est mesurée par rapport au document qui la régit. Si le bon de commande indique « tuyau PPR, PN20, vert », l'inspecteur n'a rien sur quoi se baser pour refuser la marchandise, sauf la propre spécification du fournisseur — et la spécification d'un fournisseur n'est jamais en désaccord avec sa production.
Tout ce qui suit provient des valeurs de clauses établies plus haut dans cet article. Ensemble, elles transforment une inspection d'une opinion en un test contractuel.
- Nommez la norme, la classe dimensionnelle et la série. Pas seulement « ISO 15874 » mais, par exemple, ISO 15874-2, classe dimensionnelle A, série S5, PP-R. La classe et la série sont ce qui fixe le tableau des dimensions que l'inspecteur consultera.
- Indiquez le niveau d'inspection et l'AQL par classe de défaut. Par exemple : ISO 2859-1, niveau d'inspection général II, AQL 0 critique / 2,5 majeur / 4,0 mineur. Sans cela, l'agence applique son défaut maison, qui peut ne pas être le vôtre.
- Classez explicitement l'épaisseur de paroi inférieure à emin comme un défaut majeur. C'est la ligne la plus précieuse du document. Elle élimine tout argument sur la colonne AQL à laquelle appartient la mesure la plus importante.
- Exigez le marquage conformément à l'ISO 15874-2, tableau 12, y compris la période de production. La traçabilité est contractuelle ou elle est absente.
- Exigez les certificats de lot et les enregistrements d'essais de type lors de l'inspection. Demandez qu'ils soient disponibles le jour même, pas envoyés par e-mail après.
- Liez le paiement du solde à un rapport d'inspection réussi. Toute votre position de négociation réside dans la séquence : inspection avant le solde, sinon l'inspection n'est qu'une formalité.
- Indiquez qui paie pour la ré-inspection après un lot refusé. La pratique standard est que le fournisseur paie, mais seulement si c'est écrit.
- Exigez une notification à 80 % d'achèvement. Cela fait de la fenêtre de réservation une obligation du fournisseur plutôt que quelque chose que vous poursuivez.
Un exemple concret que vous pouvez copier
Prenons un conteneur de 40 pieds de tuyaux PP-R de tailles mélangées, 8 400 tuyaux sur la liste de colisage. À la confirmation de commande, vous inscrivez les huit clauses ci-dessus dans le bon de commande. À 80 % d'achèvement, le fournisseur vous notifie, et vous réservez une inspection de produit pour deux jours plus tard, laissant quatre jours avant la date limite du navire.
L'organisme applique le niveau d'inspection général II à un lot de 8 400 — code lettre L, un échantillon de 200 tubes. L'inspecteur mesure l'épaisseur de paroi et le diamètre extérieur par rapport à la série A S5, vérifie le marquage conformément au tableau 12, contrôle le nombre et l'emballage par rapport à la liste de colisage, et assiste à la prise d'échantillons scellés pour les essais en laboratoire. Neuf défauts majeurs feraient passer le lot à un AQL de 2,5 ; onze le feraient échouer.
Supposons que le rapport revienne avec quatre défauts majeurs, tous de sous-épaisseur sur DN63, et que les certificats de lot soient présents. C'est une réussite — mais une réussite avec un schéma, et le schéma est la partie exploitable. Quatre lectures de sous-épaisseur sur une taille dans un échantillon de 200 tubes indique quelque chose sur une ligne d'extrusion, pas sur une variation aléatoire. La bonne décision n'est pas de rejeter le conteneur ; c'est de demander les enregistrements de processus de la ligne DN63 et de spécifier une inspection à 100 % du DN63 pour la prochaine commande. C'est à cela que sert une inspection : pas à un verdict, mais à un signal sur lequel vous pouvez agir avant que le prochain conteneur ne soit fabriqué.
Si vous êtes encore en train de choisir à qui acheter plutôt que comment les inspecter, le côté approvisionnement de cette décision se trouve dans notre aperçu des fournisseurs de PP-R, qui expose la gamme de tailles, les classes de pression et la structure de commande qu'un fabricant devrait pouvoir confirmer avant que vous n'alliez aussi loin.
Pour les importateurs et distributeurs achetant du PP-R par conteneur qui souhaitent une inspection tierce partie intégrée à la commande. IFAN fabrique du PP-R en DN20–DN160, PN12.5–PN25, selon DIN 8077/8078 et ISO 15874, avec un minimum d'un conteneur et des tailles mixtes acceptées.
Ce qu'il faut exiger de tout fournisseur avant de réserver qui que ce soit
L'organisme d'inspection est la dernière ligne de défense, pas la première. La plupart de ce qu'une inspection trouve finalement était prévisible à partir de la façon dont le fournisseur a répondu à quatre questions des mois plus tôt.
- Accepterez-vous une inspection tierce partie à notre demande, par écrit, avant l'acompte ? La réponse importe moins que le moment où vous l'obtenez. Un fournisseur qui accepte après l'acompte a accepté dans des conditions différentes de celui qui a accepté avant.
- Émettez-vous des certificats de lot par expédition ? Par expédition, pas par an, et pas un certificat d'essai de type unique réutilisé indéfiniment.
- Pouvez-vous indiquer la gamme de tailles, la classe de pression et la quantité minimale de commande sans hésiter ? Un fabricant connaît immédiatement sa propre gamme d'extrusion. L'hésitation ici signifie généralement que la réponse dépend de chez qui ils achètent.
- Enverrez-vous des échantillons avant la commande ? Un échantillon que vous pouvez mesurer vous-même par rapport aux tableaux de cet article est un aperçu peu coûteux du résultat de l'inspection.
- Quel est le délai de production, et à quel moment se situe le point des 80 % ? Le délai sur le PP-R est fixé par commande en fonction du mix de tailles, de la couleur et de l'implication d'outillage ou d'impression de marque privée, donc aucun fournisseur ne peut le citer honnêtement comme un chiffre unique. Ce qu'ils peuvent vous donner, c'est un calendrier de production avec la date des 80 % marquée, et c'est cette date qui conditionne votre réservation d'inspection.
Pour référence, la position officielle publiée par IFAN sur chacune des cinq questions d'acheteur ci-dessus : l'inspection par un tiers est acceptée à la demande de l'acheteur ; le matériau est 100 % PP-R vierge avec certificats de lot émis par expédition ; la gamme va de DN20 à DN160 en PN12.5 à PN25, fabriquée selon DIN 8077/8078 et ISO 15874, avec certificats SASO, SONCAP et NOM disponibles sur demande pour les marchés qui les exigent ; la commande minimale est d'un conteneur avec tailles mixtes acceptées ; et des échantillons sont disponibles avant de passer commande. Voilà les réponses à comparer, quel que soit votre fournisseur final.
La résistance d'un fournisseur à un inspecteur est en soi l'information la plus utile de tout ce processus, et elle est gratuite. Elle arrive des mois avant le conteneur.
Où s'arrêtent les contrôles du fournisseur et où commence le laboratoire
Une limite mérite d'être énoncée clairement du côté du fournisseur, car c'est en la méconnaissant que l'on rédige une clause d'inspection impossible à satisfaire. Deux documents se trouvent de part et d'autre de cette limite.
Le certificat de lot de résine est un document par expédition — chez IFAN, le matériau est 100 % PP-R vierge grade 100 et le certificat est émis par expédition plutôt que réutilisé d'un fichier, il est donc raisonnable que votre inspecteur demande à le voir le jour même. Les résultats d'essais hydrostatiques de longue durée et de stabilité thermique ne sont pas des documents par expédition : ce travail relève d'essais de type périodiques dans un laboratoire ISO, selon son propre calendrier et son propre échantillonnage, et le document auquel vous avez droit est le rapport d'essai de type existant, pas un résultat frais daté de votre conteneur.
La conséquence pratique est une question de rédaction. Aucun fournisseur ne peut compresser un essai de 1 000 heures dans un calendrier d'expédition, et celui qui propose de réaliser votre essai de pression le jour de l'inspection décrit autre chose que l'essai demandé. Rédigez la clause pour exiger les deux documents par leur nom — le certificat de lot pour cette expédition, les enregistrements d'essai de type pour le produit — et vous les obtiendrez. Rédigez-la pour exiger un résultat de laboratoire que le calendrier ne peut pas produire, et vous aurez une dispute au pire moment, avec le navire réservé.
Que vérifier sur le rapport avant de libérer le solde
Le rapport arrive le même jour. Avant qu'il ne serve de base pour libérer les fonds, passez-le en revue selon cette liste — chaque élément est vérifiable à partir du rapport lui-même en environ dix minutes.
- La taille du lot sur le rapport correspond-elle à votre liste de colisage ?Si l'inspecteur a enregistré un lot plus petit, un échantillon plus petit a été prélevé et l'inspection a couvert moins que ce que vous avez payé.
- La taille de l'échantillon est-elle celle indiquée dans le tableau pour ce lot ?8 400 tuyaux devraient montrer 200. Un échantillon de 80 pour ce lot n'est pas de niveau II et doit être contesté.
- Les défauts sont-ils ventilés par classe, avec le NQA (AQL) indiqué pour chaque classe ?Un nombre total de défauts sans répartition critique/majeur/mineur ne peut être vérifié par rapport à aucun nombre d'acceptation.
- Les dimensions mesurées sont-elles enregistrées comme des nombres, pas des coches ?« Épaisseur de paroi : OK » n'est pas une mesure. Vous voulez les relevés, car la tendance sur les différentes tailles est ce qui a de la valeur.
- Les photographies montrent-elles le marquage de manière lisible ?Le marquage est l'élément le plus souvent coché sans être photographié, et c'est celui dont vous pourriez avoir besoin dix-huit mois plus tard.
- Les échantillons témoins sont-ils identifiés par un numéro de scellé ?Sans numéros de scellé sur le rapport, un résultat de laboratoire ultérieur ne peut pas être relié à cette expédition.
Conclusion
La défaillance que cet article vise à prévenir n'est pas un mauvais conteneur. C'est une bonne inspection commandée contre un mauvais bon de commande, arrivant trop tard dans le calendrier pour changer quoi que ce soit, et rapportant une conformité sur un échantillon que personne n'a défini. Chacun de ces points est décidé avant l'arrivée de l'inspecteur.
Corrigez la séquence et le reste suivra : nommez la norme et la classe sur le bon de commande, classez la sous-épaisseur comme défaut majeur, fixez vous-même le niveau de contrôle et l'AQL, exigez une notification à 80 % d'avancement, liez le solde au rapport, et comprenez que le travail de laboratoire se déroule sur un calendrier différent de celui de la visite. Si vous spécifiez une commande maintenant et souhaitez confirmer la gamme de tailles et les classes de pression avant de rédiger les clauses d'inspection, c'est le bon moment pour demander.
Questions fréquemment posées
Combien de tuyaux un inspecteur tiers vérifie-t-il réellement ?
Cela suit l'ISO 2859-1. Au niveau de contrôle général II, un lot de 3 201 à 10 000 tuyaux donne la lettre de code L et un échantillon de 200 unités. Les lots plus petits de 1 201 à 3 200 donnent la lettre K et 125 unités.
L'inspecteur peut-il effectuer un test de pression sur mes tuyaux avant l'expédition ?
Non. Le test le plus court de l'ISO 15874-2 dure une heure, et l'ISO 1167-1 exige un minimum de 24 heures après la production avant le test, plus le conditionnement. Demandez plutôt un échantillonnage témoin et les enregistrements des essais de type.
Quand dois-je réserver l'inspection ?
Après que la production a atteint 80 % d'avancement et est emballée, ce qui est la condition préalable appliquée par les agences, et avec suffisamment de marge avant la date limite du navire pour permettre une contre-inspection si le lot échoue.
Quelle est la différence entre AQL 2.5 et AQL 4.0 ?
Ce sont des limites d'acceptation distinctes, généralement appliquées respectivement aux défauts majeurs et mineurs. Sur un échantillon de 200 unités, AQL 2.5 accepte 10 défauts et rejette 11 ; AQL 4.0 accepte 14 et rejette 15.
Un tuyau légèrement sous l'épaisseur de paroi minimale est-il acceptable ?
Non. L'ISO 15874-2 exprime la tolérance d'épaisseur de paroi comme +x/0, ce qui signifie que la matière au-dessus du minimum est autorisée et celle en dessous ne l'est pas, quel que soit l'écart.
La supervision du chargement du conteneur est-elle incluse dans l'inspection ?
Non, c'est une réservation séparée. Elle vérifie l'état et la propreté du conteneur, contrôle la quantité et les codes de traçabilité par rapport à la liste de colisage, et se termine par le scellement du conteneur par l'agence.
Que doit être imprimé sur un tuyau PP-R ?
Le tableau 12 de l'ISO 15874-2 exige le numéro de norme, le fabricant, le diamètre et l'épaisseur de paroi, la classe de dimension, le matériau, la classe d'application avec la pression, l'opacité si déclarée, et les informations de traçabilité, marqués au moins une fois par mètre.
Combien coûte une inspection avant expédition ?
Les grandes agences ne publient pas leurs tarifs journaliers et facturent au niveau du compte. Les estimations couramment citées se situent approximativement entre 300 et 600 USD par jour-homme pour les plus grands cabinets ; obtenez votre propre devis.