Инспекция партии труб сторонней организацией: что на самом деле проверяется
Сколько труб реально проверяет инспектор? Объемы выборки по ISO 2859-1, проверки, выявляющие дефекты в PP-R, ПВХ и HDPE, и что указать в заказе.
Заказывая стороннюю инспекцию контейнера с PP-R трубами, вы покупаете не осмотр контейнера. Вы покупаете осмотр примерно 200 труб из него, выбранных по таблице выборки, и проверенных на соответствие пунктам, которые вы должны были указать в заказе на поставку. Если вы их не указали, инспектор проверяет по собственному чертежу поставщика, и отчет возвращается чистым по партии, которую вы бы сами забраковали.
Этот разрыв между тем, что покупатели думают, что они заказывают, и тем, что на самом деле происходит в день инспекции, — вот где теряется больше всего денег. Это руководство описывает всю последовательность действий для термопластичных труб — конкретно PP-R, ПВХ и HDPE, — потому что почти все публикации по инспекции труб написаны для стальных трубопроводов, где методы испытаний — ультразвуковой контроль, идентификация материала и радиография. Ни один из них не подходит для экструдированной пластиковой трубы. Проверки, которые здесь важны, другие, дешевле и гораздо чаще выявляют реальный дефект.

Ключевые выводы
- Инспекция AQL — это выборка, а не пересчет. Партия из 3 201–10 000 труб при общем уровне контроля II дает код буквы L и выборку из 200 единиц, с 10 допустимыми основными дефектами и 11 — браковочными при AQL 2,5.
- ISO 2859-1, стандарт выборки, лежащий в основе почти каждого заказа инспекции, был пересмотрен в 2026 году. Механика размера выборки перешла из издания 1999 года.
- Агентства требуют, чтобы как минимум 80% заказа было готово и упаковано до их прибытия, и обычно могут мобилизовать инспектора в течение 48 часов.
- Толщина стенки — самая эффективная проверка в день инспекции: ISO 15874-2 устанавливает допуск как +x/0, поэтому труба с толщиной стенки ниже минимальной является несоответствующей при любом отклонении.
- Тот же односторонний допуск на толщину стенки применяется ко всем материалам: ПВХ-У по ISO 1452-2 и HDPE по ISO 4427-2 оба устанавливают номинальную толщину стенки как минимальную. Для HDPE наиболее ценная проверка — это печатная марка материала, потому что PE 80 и PE 100 выглядят одинаково, но рассчитаны на PN 12,5 и PN 16 при одинаковом SDR 11.
- Ваш инспектор не может провести испытание вашей трубы под давлением. Самое короткое испытание в ISO 15874-2 длится 1 час, самое длинное — 8 760 часов, а ISO 1167-1 запрещает испытания в течение 24 часов после производства.
- Наблюдение за погрузкой контейнера — это отдельный заказ от инспекции продукции. Успешная инспекция не означает, что были загружены правильные товары.
- Инспекция имеет коммерческую силу только в том случае, если в заказе на поставку указаны стандарт, класс размеров, уровень контроля, AQL и кто платит за повторную инспекцию.
На этой странице
- Что вы на самом деле покупаете, когда заказываете инспекцию
- Бронирование инспекции: правило 80% и окно, которое решает все
- Проверки, которые действительно останавливают плохую партию
- Те же проверки для ПВХ и ПЭ: другой стандарт, та же логика
- Читаем маркировку на трубе: восемь позиций по ISO 15874-2
- Тесты, которые ваш инспектор не может провести, и что просить вместо них
- Наблюдение за погрузкой контейнера — это отдельная услуга
- Что указать в заказе на поставку, чтобы инспекция имела силу
- Что требовать от любого поставщика до того, как вы кого-то наймете
- Что мы проверяем до подачи контейнера и где мы останавливаемся
Что вы на самом деле покупаете, когда заказываете инспекцию
Самое распространенное заблуждение в предотгрузочной инспекции — само слово «инспекция». Оно подразумевает осмотр товара. На самом деле вы покупаете статистическую процедуру принятия решений, применяемую к выборке, а размер этой выборки определяется таблицей еще до того, как инспектор выйдет из офиса.
QIMA, одна из крупнейших инспекционных организаций, работающих в Азии, прямо заявляет, что применяет ISO 2859-1 или его американский эквивалент ANSI/ASQC Z1.4. Практически все серьезные агентства делают то же самое. Этот стандарт был пересмотрен в этом году — текущая редакция ISO 2859-1:2026, опубликованная в 2026 году, заменила издание 1999 года, действовавшее более двух десятилетий. Важная практическая новость для покупателя: механика не изменилась — те же уровни контроля, те же кодовые буквы объема выборки, те же приемочные и браковочные числа.
Вот как таблица соотносится с размерами партий, с которыми реально работает импортер труб, при общем уровне контроля II. Этот уровень не является соглашением между агентствами — это стандартное значение по умолчанию. Пункт 10.1 ISO 2859-1 гласит: «Если не указано иное, следует использовать уровень II» и добавляет, что уровень для конкретного применения «должен быть установлен ответственным органом». Прочитайте эти два предложения вместе, и практический вывод становится очевидным: если в вашем заказе на поставку не указан уровень контроля, вы не избежали решения — вы делегировали его по умолчанию и сделали вашего поставщика ответственным органом по умолчанию.
| Размер партии (трубы) | Кодовая буква | Объем выборки | AQL 2.5 (критические) Ac / Re | AQL 4.0 (незначительные) Ac / Re |
|---|---|---|---|---|
| 1 201 – 3 200 | K | 125 | 7 / 8 | 10 / 11 |
| 3 201 – 10 000 | L | 200 | 10 / 11 | 14 / 15 |
| 10 001 – 35 000 | M | 315 | 14 / 15 | 21 / 22 |
Внимательно прочитайте вторую строку, потому что именно в нее попадает большинство заказов на 20-футовые и 40-футовые контейнеры с PP-R трубами. Восемь тысяч труб в упаковочном листе, 200 труб в выборке, и партия принимается, если инспектор зафиксирует десять или менее критических дефектов среди этих 200. Одиннадцать — и партия бракуется. Это весь коммерческий механизм, и его можно знать до цифры, прежде чем вы кому-то заплатите.
Из этого вытекают два следствия, которые покупатели обычно упускают. Первое: «пройденная» инспекция — это утверждение о выборке, а не гарантия для всей партии — партия может пройти с дефектами, и это заложено в методике, поскольку приемочное число не равно нулю. Второе более полезно: поскольку приемочное число не равно нулю, отчет, показывающий девять существенных дефектов в выборке из 200 труб, — это техническое «соответствие», которое должно вас беспокоить гораздо больше, чем успокаивать. Это уровень дефектности, подразумевающий сотни бракованных труб в поставке, и он прошел.
Критические, существенные и малозначительные — разделение, которое определяет результат
Значение AQL устанавливается для каждого класса дефектов, а не для всей партии. Обычная практика импортеров — нулевая толерантность для критических дефектов, AQL 2.5 для существенных и AQL 4.0 для малозначительных. Отнесение дефектов к тому или иному классу — это ваше решение, а не стандарта, и оно стоит десяти минут размышлений: классифицируйте толщину стенки ниже минимальной как существенный дефект — и инспекция обретет силу; классифицируйте ее как малозначительный — и вы тихо предоставите на 40% больше допуска на самый важный дефект.
Еще одно правило таблицы стоит знать, поскольку иногда оно играет вам на руку. Если в ячейке плана выборки есть стрелка, вы используете первый план выборки ниже или выше стрелки, как указано; и если полученный размер выборки равен размеру партии или превышает его, применяется правило 100% инспекции. В результате небольшие пробные заказы иногда проверяются полностью, а не выборочно, что является действительно полезным свойством первого заказа у нового поставщика.
Бронирование инспекции: правило 80% и окно, которое решает все
Инспекции проваливаются не из-за плохого товара. Они проваливаются, потому что никто не смог присутствовать вовремя, и контейнер отправился без инспекции, потому что никто не хотел терять бронь на судно.
Два опубликованных ограничения определяют календарь. Аккредитованные агентства требуют, чтобы заказ был как минимум на 80% готов и упакован, прежде чем они проведут предотгрузочную инспекцию — QIMA заявляет это явно как предварительное условие. И мобилизация быстрая: QIMA заявляет, что их инспекторы могут быть на месте в любой точке мира в течение 48 часов, а отчет предоставляется в тот же день, когда проводится инспекция.
Соедините это вместе, и правило планирования простое. Окно инспекции открывается, когда производство достигает 80%, и закрывается, когда грузовик уезжает в порт. Для типичного заказа PP-R это окно составляет несколько дней, и именно поставщик знает, когда оно открывается.
Работа в обратном направлении от крайнего срока отправки судна
- Запрашивайте дату 80% при подтверждении заказа, а не в конце. Это единственная дата, которая имеет значение для бронирования, и поставщики не сообщают ее добровольно, потому что мыслят в терминах даты завершения.
- Бронируйте инспекцию на эту дату с запасом в два рабочих дня.Возможность мобилизации за 48 часов — это не то же самое, что гарантия бронирования за 48 часов в конце месяца, когда все заводы в регионе одновременно завершают заказы.
- Оставьте время на повторную инспекцию.Если партия не прошла, товар должен быть отсортирован или переработан и предъявлен повторно. Маршрут без запаса превращает забракованную партию в отгруженную, потому что альтернатива — опоздать на судно.
- Забронируете слишком рано — проверите не то.Присутствие при 40% готовности означает, что инспектор отбирает образцы из первой производственной партии, которая часто является лучшим материалом заказа, а не репрезентативной выборкой.
Сколько это стоит, и честный ответ о ставках
Крупные агентства — SGS, Bureau Veritas и Intertek — не публикуют стандартные ставки за человеко-день; их цены обсуждаются на уровне аккаунта, поэтому любая цифра, которую вы найдете в интернете, — это чей-то опыт, а не тариф. Отраслевые комментарии обычно оценивают крупные агентства примерно в 300–600 долларов США за человеко-день, а региональных специалистов — примерно в 180–350 долларов, но относитесь к этому как к оценкам и запрашивайте собственное коммерческое предложение. Что не является оценкой, так это структурный момент: инспекция оплачивается по дням, один день покрывает одну локацию, и два обоснованных факта, упомянутых выше — предварительное условие 80% готовности и отчет в тот же день — имеют гораздо большее значение для того, стоит ли бронировать инспекцию, чем размер платы.
Настоящее решение о затратах — это не ставка за человеко-день. Это вопрос о том, привязан ли окончательный платеж к результатам инспекции, потому что инспекция, за которую вы уже полностью заплатили поставщику, — это дорогой способ получить плохие новости.
Проверки, которые действительно предотвращают отгрузку брака
Большинство чек-листов для инспекций, публикуемых в интернете, не привязаны к конкретному материалу и выглядят как список существительных: количество, качество изготовления, цвет, упаковка, отгрузочные марки. Они не ошибочны, но они не говорят инспектору, что означает «брак». Для термопластичных труб наиболее эффективные проверки — это размерные, они занимают секунды, а критерии приемки/браковки указаны в ISO 15874-2.
Толщина стенки: допуск только в одну сторону
Это проверка, которая окупает инспекцию.ISO 15874-2Таблица 9 выражает допуск на толщину стенки в форме +x/0 — положительное отклонение выше минимальной стенки и ничего ниже. Труба с толщиной стенки ниже минимальной является несоответствующей при любом отклонении. У поставщика нет аргумента «в пределах допуска», потому что допуск в этом направлении равен нулю.
Это важно с коммерческой точки зрения, потому что толщина стенки — это именно то место, куда уходит ужатая маржа. Снятие материала со стенки невидимо на фотографии, невидимо в штабеле и прямо пропорционально сэкономленной смоле на каждом экструдированном метре. Это также свойство, на основе которого рассчитывается номинальное давление всей трубы.
| Минимальная стенка emin(мм) | Допустимое отклонение | Что инспектор должен отбраковать |
|---|---|---|
| >1,0 до 2,0 | +0,3 / 0 | Все, что ниже emin |
| >2,0 до 3,0 | +0,4 / 0 | Все, что ниже emin |
| >3,0 до 4,0 | +0,5 / 0 | Все, что ниже emin |
| >4,0 до 5,0 | +0,6 / 0 | Все, что ниже eмин |
Допуски в этой таблице соответствуют классу V по ISO 11922-1. Обратите также внимание на пункт 6.2.2: трубы, предназначенные для соединения сваркой, должны иметь минимальную толщину стенки 2,0 мм, независимо от того, что допускает расчет давления — тонкостенная труба, которая на бумаге удовлетворяет классу давления, все равно может не соответствовать требованиям, если она предназначена для раструбной сварки.
Наружный диаметр, по фактической таблице
Средний наружный диаметр имеет заданный диапазон в таблице 5 ISO 15874-2 для класса размеров A, и он жесткий. Эти значения следует передавать инспектору, а не просить его искать их самостоятельно.
| Номинальный размер DN/OD | Средний наружный диаметр, мин–макс (мм) | Мин. толщина стенки, серия S5 (мм) |
|---|---|---|
| 20 | 20 – 20,3 | 1,9 |
| 25 | 25 – 25,3 | 2,3 |
| 32 | 32 – 32,3 | 2,9 |
| 63 | 63 – 63,6 | 5,8 |
| 110 | 110 – 111 | 10,0 |
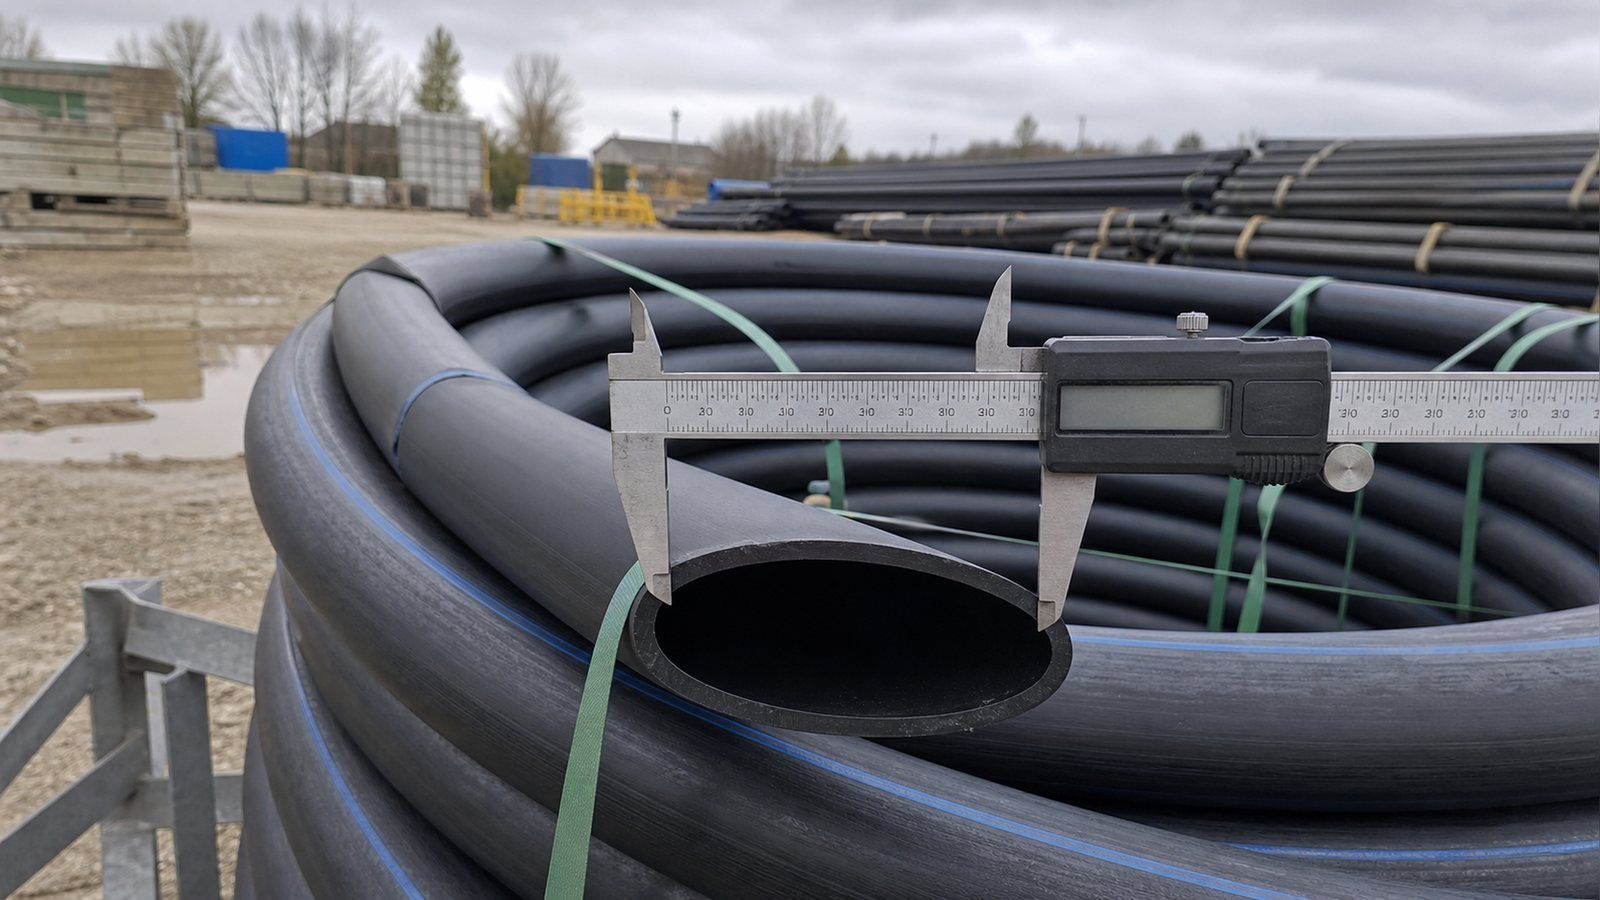
Инспектор со штангенциркулем, этой таблицей и выборкой из 200 труб может выявить систематическую проблему с размерами менее чем за час. В этом вся суть независимой инспекции пластиковых труб в одном предложении: самый дешевый инструмент в наборе проверяет свойство, которое определяет номинальное давление.
Визуальная проверка — это проверка на соответствие стандарту, а не субъективное мнение
Пункт 5.1 ISO 15874-2 более конкретен, чем стандартные контрольные списки большинства инспекторов. При осмотре без увеличения внутренняя и наружная поверхности должны быть гладкими, чистыми и без царапин, раковин и других поверхностных дефектов, которые могут помешать соответствию; материал не должен содержать видимых примесей; а концы труб должны быть чисто обрезаны и перпендикулярны оси.
Незначительные различия в цвете явно допускаются, поэтому только оттенок цвета не является веским основанием для отбраковки. Однако видимые примеси — это не вопрос вкуса; это пункт стандарта. Если вам когда-либо приходилось спорить с поставщиком о черных вкраплениях в зеленой трубе, именно эту фразу следует цитировать. Что касается более широкого вопроса о том, как отличить действительно первичный материал от вторичного, наш гид по определению первичного PP-R от трубы из вторичного сырья подробно рассматривает полевые и лабораторные признаки.
Те же проверки для ПВХ и ПЭ: другой стандарт, та же логика
Все вышесказанное относится к ISO 15874-2, поскольку PP-R является наиболее часто проверяемой напорной трубой в этой отрасли. Замените материал — и проверка не изменится по сути, изменится только документ, который держит инспектор. Напорные трубы из ПВХ-У регулируются ISO 1452-2, а трубы для воды из ПЭ (ПНД) — ISO 4427-2. В обоих стандартах действует тот же односторонний допуск на толщину стенки, что делает проверку штангенциркулем обязательной, и в каждом есть своя таблица маркировки.
Допуск на толщину стенки во всех трех материалах действует в одну сторону
Пункт 6.4 ISO 1452-2 гласит, что номинальная толщина стенки соответствует минимально допустимойтолщина стенки, и в его Таблице 3 допуск выражен в форме +x/0 — та же конструкция, что и в PP-R. ISO 4427-2 перечисляет толщину стенки как emin и emax колонки, при этом допуск рассчитывается как класс V по ISO 11922-1, (0,1emin + 0,1) мм с округлением в большую сторону. В каждом случае нижний предел жесткий, а верхний щедрый, по той же причине: номинальное давление рассчитывается по самой тонкой точке.
| Материал | Стандарт | Форма допуска на стенку | Частота маркировки |
|---|---|---|---|
| PP-R | ISO 15874-2 | +x / 0 (класс V) | Не реже одного раза на метр |
| PVC-U | ISO 1452-2 | +x / 0 (класс W) | Не менее одного раза на метр |
| HDPE (PE 80 / PE 100) | ISO 4427-2 | emin до emax (класс V) | Не менее одного раза на метр |
Что меняется для контейнера с PVC
Допуск на наружный диаметр в таблице 1 ISO 1452-2 жестче, чем ожидает большинство покупателей, и также указан как +x/0: 0,2 мм для DN20–DN32, 0,3 мм для DN63, 0,4 мм для DN110. Проверка, которую инспектор должен добавить для PVC и которая не нужна для PP-R, — это овальность, которая в той же таблице ограничена отдельно: для DN110 допустимая овальность составляет 2,2 мм для серии тонкостенных S20–S16, ужесточаясь до 1,4 мм для серии с более толстой стенкой S12,5–S5.
Эта дополнительная проверка важнее, чем кажется. PVC более хрупкий, чем PP-R, и овальность — это то, что в первую очередь проявляется при плохой укладке в контейнере, поэтому труба, которая на заводе была идеально круглой, может не пройти проверку по прибытии. Это аргумент в пользу проверки упаковки, а не только трубы.
Цвет также является спецификацией, а не предпочтением. Пункт 5.2 ISO 1452-2 ограничивает трубы для водоснабжения серым, синим или кремовым цветом, а для напорной канализации — серым или коричневым, и требует равномерности цвета по всей толщине стенки. Срез, показывающий другой оттенок внутри, является законным основанием для отбраковки, и это самый быстрый визуальный индикатор несоответствующей рецептуры.
Что меняется для контейнера с HDPE
HDPE — это материал, где маркировка имеет наибольшее значение, потому что марка материала невидима. Труба PE 80 и труба PE 100 одинаковых размеров выглядят одинаково, но это не один и тот же продукт — при SDR 11 PE 80 имеет PN 12,5, а PE 100 — PN 16. Таблица 6 ISO 4427-2 требует, чтобы на трубе были указаны номер стандарта, производитель, размеры, серия SDR для DN выше 32, обозначение материала, номинальное давление в барах и код периода производства. Замена PE 80 на PE 100 — это самое ценное, что инспектор может выявить при заказе PE, и это выявляется чтением маркировки, а не измерением.
Цвет также имеет значение: пункт 5.2 ISO 4427-2 допускает синий, черный или черный с синими полосами, при этом синие трубы и черные трубы с синими полосами предназначены для питьевой воды. Черная труба, поставленная по заказу на питьевую воду, — это нарушение спецификации, которое неспециализированный инспектор пропустит, если только в заказе на поставку это не указано.
Еще один важный момент: лабораторные ограничения из предыдущего раздела применимы и здесь, но с другими цифрами. ISO 4427-2, таблица 3, устанавливает гидростатическую прочность при 20 °C в течение 100-часового испытания, а испытание при 80 °C — 165 часов. Испытание на индукционный период окисления требует не менее 20 минут при 200 °C. Ни одно из этих испытаний не может быть проведено в рамках инспекционного визита, и применяется то же решение — отправка в лабораторию образцов, опломбированных в присутствии свидетелей.
Чтение маркировки на трубе: восемь пунктов, которые требует ISO 15874-2
Маркировка — это проверка, которую покупатели пропускают, а инспекторы проводят в спешке, и именно она определяет, пройдет ли партия через порт и можно ли будет отследить партию через два года, когда на строительной площадке выйдет из строя соединение.
Пункт 10.1 ISO 15874-2 требует, чтобы маркировка была нанесена печатью или формовкой непосредственно на трубу не реже одного раза на метр и оставалась читаемой после хранения, транспортировки и монтажа. При использовании печати цвет печатной информации должен отличаться от основного цвета трубы — поэтому зеленая маркировка на зеленой трубе является законным основанием для отбраковки, а не косметическим дефектом. Таблица 12 затем устанавливает минимальное содержание.
| Требуемый аспект | Маркировка или символ |
|---|---|
| Номер международного стандарта | ISO 15874 |
| Наименование производителя и/или товарный знак | Наименование или код |
| Номинальный наружный диаметр и толщина стенки | например, 16 × 2,2 |
| Класс размеров трубы | например, A |
| Материал | например, PP-R |
| Класс применения с рабочим давлением | например, класс 1/10 бар |
| Непрозрачность, если заявлена производителем | например, непрозрачный |
| Информация производителя для прослеживаемости | Период производства (год и месяц, цифрами или кодом), а также наименование или код производственной площадки, если производитель выпускает продукцию на нескольких площадках |
Последняя строка — та, на которой стоит настаивать. Без указания периода производства на трубе партию невозможно будет изолировать впоследствии. Если через восемнадцать месяцев в одном здании начнут протекать сто соединений, разница между адресным отзывом продукции одного месяца производства и спором о всей партии — это код даты, нанесенный на трубу. Обратите внимание, что стандарт упоминает возможную необходимость маркировки CE, если это требуется законодательством — это вопрос рынка, а не продукта, и его стоит уточнить применительно к вашему целевому рынку, а не предполагать. Наш обзор сертификатов PP-R и требований разных рынков показывает, какие схемы реально проверяются в каких портах.
Если заявлена непрозрачность, требование является количественным: непрозрачная полипропиленовая труба не должна пропускать более 0,2% видимого света, что проверяется по ISO 7686. Это лабораторное измерение, а не проверка в день инспекции, но это заявленное свойство, которое вы можете требовать от поставщика в техническом досье.
Испытания, которые ваш инспектор не может провести, и что вместо этого запросить
Маркетинг инспекционных агентств регулярно перечисляет «полевые испытания» и «функциональное тестирование» среди того, что охватывает предотгрузочная инспекция. Для термопластичных напорных труб это создает специфическое и дорогостоящее недоразумение: покупатели приезжают, полагая, что они заказали испытание давлением на своем товаре, а его нет, потому что это арифметически невозможно.
ISO 15874-2, таблица 10, устанавливает требования к стойкости к внутреннему давлению для PP-R. Их четыре, и каждое из них — это продолжительность.
| Гидростатическое (кольцевое) напряжение | Температура испытания | Период испытания | Образцы |
|---|---|---|---|
| 16,0 МПа | 20 °C | 1 ч | 3 |
| 4,3 МПа | 95 °C | 22 ч | 3 |
| 3,8 МПа | 95 °C | 165 ч | 3 |
| 3,5 МПа | 95 °C | 1000 ч | 3 |
Самое короткое из них длится один час. Но час — не препятствие.ISO 1167-1, метод испытания, на который ссылается таблица 10, в пункте о кондиционировании гласит, что образцы не должны испытываться в течение периода после изготовления, указанного в ссылочном стандарте, а в противном случае должен соблюдаться минимальный период 24 часа после производства. Кроме того, образец должен быть заполнен, доведен до температуры и кондиционирован в течение периода, установленного в зависимости от толщины стенки: один час при толщине менее 3 мм, три часа от 3 до 8 мм, шесть часов от 8 до 16 мм, десять часов от 16 до 32 мм.Таким образом, для трубы, сошедшей с линии на этой неделе, самое короткое допустимое испытание давлением по стандарту требует 24 часа старения, затем до десяти часов кондиционирования, затем час под давлением — прежде чем кто-либо увидит результат. А испытание на термическую стабильность по таблице 11 длится 8760 часов при 110 °C, что составляет один год. Одночасовая инспекция не может вместить ни одного из них.
Что это означает на практике
Любой отчет об инспекции, в котором утверждается, что гидростатическое испытание давлением по ISO 15874-2 было проведено и пройдено в день предотгрузочного визита, описывает то, что не происходило так, как описано. Это может быть краткая внутренняя проверка на герметичность, которая полезна, но это другое. Спросите, что именно было.
Запросите вместо этого следующее
Свидетельствование отбора образцов с пломбированием.
- Инспектор отбирает образцы из вашей продукции, маркирует и пломбирует их, и они отправляются в лабораторию. Это единственный способ, которым более поздний результат испытания доказуемо относится к вашему товару, а не к хранящемуся образцу из хорошей партии.Протоколы типовых испытаний материала.
- Длительные испытания существуют как периодические типовые испытания, а не как испытания каждой партии. Запросите отчет, проверьте, что обозначение материала и размеры соответствуют заказанным, и проверьте дату.Показатель текучести расплава (ПТР) для партии.
- Это стандартный способ ответить на вопрос о содержании вторичного сырья. ISO 15874-2 требует, чтобы компаунд имел ПТР не более 0,5 г/10 мин при 230 °C под нагрузкой 2,16 кг, и требует, чтобы готовая труба отличалась от компаунда той же партии не более чем на 30%. ПТР трубы, значительно отличающийся от ПТР ее собственного компаунда, свидетельствует о термической истории, которой у материала быть не должно.Продольная усадка.
- Продольная усадка.Испытание в печи, а не испытание давлением — PP-R при 135 °C, с усадкой не более 2%. Воздействие длится один час для стенок толщиной до 8 мм. Оно достаточно короткое, чтобы его можно было реально провести на заводе, имеющем печь, и оно выявляет чрезмерно ориентированную экструзию.
- Ударная вязкость, важная при обращении в условиях холодного климата.Метод Шарпи, PP-R испытывается при 0 °C на десяти образцах, с фактическим показателем разрушения не более 10%.
Разумное ожидание таково: инспектор проверяет идентичность, размеры, маркировку, количество, упаковку и документацию, а также присутствует при отборе образцов. Лаборатория проверяет свойства материала. Любой, кто продает вам обе услуги за один рабочий день, продает вторую небрежно. Детали того, как эти лабораторные результаты должны быть представлены вам, описаны в нашем руководстве что должен показывать отчет по контролю качества PP-R для каждой партии, в котором отчет разбирается построчно.
Наблюдение за погрузкой контейнера — это отдельная услуга
Покупатель, у которого инспекция прошла, а контейнер все равно прибыл с ошибками, обычно обнаруживает одно и то же: инспекция продукции и наблюдение за погрузкой — это две разные услуги, которые заказываются отдельно, часто на разные дни.
Инспекционные органы четко разделяют эти услуги в своих опубликованных областях аккредитации. SGS описывает наблюдение за погрузкой и разгрузкой как проверку прослеживаемости продукции — производственных кодов, номеров заводов и складских номеров, сверяемых с упаковочным листом или счетом-фактурой, — а также проверку внешнего и внутреннего состояния контейнера и проверку на чистоту, включая мусор, насекомых и грызунов. Intertek аналогичным образом контролирует погрузку, проверяет количество продукции и, после завершения проверок, опломбирует контейнер своими пломбами и выдает отчет об инспекции. SGS также наносит свои пломбы по запросу, специально для снижения риска несанкционированного доступа, кражи и подмены.
Перечитайте последнюю фразу еще раз, потому что в ней назван вид отказа. Риск, на который направлено наблюдение за погрузкой, заключается не в том, что товар был плохим. А в том, что проверенный товар — это не тот товар, который был загружен.
Когда второй человеко-день оправдан
| Заказывайте наблюдение за погрузкой, когда | Обычно можно пропустить, когда |
|---|---|
| Первый или второй заказ у нового поставщика | Долгосрочные отношения с безупречной репутацией по многим контейнерам |
| Смешанные партии, где количество по каждому размеру является коммерческим риском | Полные загрузки одного SKU, где ошибка в количестве очевидна при прибытии |
| Направления, где расхождение в таможенных пломбах создает проблемы при оформлении | Короткие морские маршруты с простым оформлением и наличием местного агента |
| Инспекция проводилась за несколько дней до даты погрузки | Инспекция и погрузка происходят в один день на одном объекте |
Одно практическое замечание по упаковке, которое проверяющие действительно контролируют, а покупатели редко указывают: трубы загружаются телескопически, малые диаметры вкладываются в большие, и то, как выполняется эта укладка, определяет, появится ли овальность при транспортировке. Наш обзор как загружать PP-R трубы в контейнер охватывает схемы укладки и количество труб на каждый размер контейнера. И если контейнер всё же приходит с дефектами, несмотря на все меры, сроки, в которые вы должны уложиться, гораздо короче, чем ожидает большинство импортеров — сроки предъявления претензий по партии дефектных труб стоит прочитать до того, как они понадобятся, а не после.
Что указать в заказе на поставку, чтобы инспекция имела силу
Инспекция настолько сильна, насколько силён документ, на который она опирается. Если в заказе написано «PPR труба, PN20, зелёная», инспектору не на чем основывать отказ, кроме собственной спецификации поставщика — а спецификация поставщика никогда не противоречит его производству.
Всё нижеперечисленное взято из значений параметров, установленных ранее в этой статье. Вместе они превращают инспекцию из мнения в контрактное испытание.
- Укажите стандарт, класс размеров и серию. Не просто «ISO 15874», а, например, ISO 15874-2, класс размеров A, серия S5, PP-R. Класс и серия определяют таблицу размеров, которой руководствуется инспектор.
- Укажите уровень контроля и AQL для каждого класса дефектов. Например: ISO 2859-1, общий уровень контроля II, AQL 0 критический / 2.5 значительный / 4.0 малозначительный. Без этого агентство применит свои стандартные настройки, которые могут не совпадать с вашими.
- Классифицируйте толщину стенки ниже emin как значительный дефект явно. Это самая ценная строка в документе. Она исключает любые споры о том, в какую колонку AQL попадает самое важное измерение.
- Требуйте маркировку по ISO 15874-2, таблица 12, включая период производства. Прослеживаемость либо прописана в контракте, либо её нет.
- Требуйте сертификаты на партию и протоколы типовых испытаний при инспекции. Просите предоставить их в день проверки, а не отправлять по электронной почте после.
- Привяжите окончательный платёж к положительному акту инспекции. Вся ваша переговорная позиция в последовательности: инспекция до окончательного платежа, иначе инспекция — формальность.
- Укажите, кто оплачивает повторную инспекцию после забракованной партии. Стандартная практика — поставщик, но только если это зафиксировано письменно.
- Требуйте уведомление при 80% готовности. Это превращает окно бронирования в обязательство поставщика, а не в то, за чем вы гоняетесь.
Пример, который можно скопировать
Возьмём 40-футовый контейнер со смешанными размерами PP-R, 8 400 труб по упаковочному листу. При подтверждении заказа вы включаете восемь пунктов выше в заказ. При 80% готовности поставщик уведомляет вас, и вы бронируете инспекцию продукции на два дня позже, оставляя четыре дня до крайнего срока отправки судна.
Агентство применяет общий уровень контроля II к партии из 8 400 единиц — код буквы L, выборка из 200 труб. Инспектор измеряет толщину стенки и наружный диаметр по серии A класса S5, проверяет маркировку по таблице 12, сверяет количество и упаковку с упаковочным листом, а также присутствует при отборе и опечатывании образцов для лабораторных испытаний. Девять основных дефектов пропустили бы партию при AQL 2.5; одиннадцать — забраковали бы ее.
Предположим, отчет возвращается с четырьмя основными дефектами, все — заниженная толщина на DN63, и сертификаты партии предоставлены. Это проход — но проход с закономерностью, и именно закономерность является ключевым моментом. Четыре замера заниженной толщины на одном типоразмере из выборки в 200 труб говорят о конкретной экструзионной линии, а не о случайных отклонениях. Правильное действие — не отклонять контейнер, а запросить технологические записи по линии DN63 и указать 100% контроль DN63 в следующем заказе. Именно для этого и нужна инспекция: не как вердикт, а как сигнал, на который можно отреагировать до производства следующего контейнера.
Если вы все еще выбираете, у кого покупать, а не как проверять, то вопрос sourcing рассмотрен в нашем обзоре поставщиков PP-R, где указаны диапазон размеров, классы давления и структура заказа, которые производитель должен подтвердить до того, как вы дойдете до этого этапа.
Для импортеров и дистрибьюторов, закупающих PP-R контейнерами, которые хотят включить независимую инспекцию в заказ. IFAN производит PP-R в диапазоне DN20–DN160, PN12.5–PN25, по стандартам DIN 8077/8078 и ISO 15874, с минимальным заказом от одного контейнера и возможностью смешивания типоразмеров.
Что требовать от любого поставщика до того, как вы кого-либо закажете
Инспекционное агентство — это последняя линия обороны, а не первая. Большинство того, что в итоге выявляет инспекция, можно было предсказать по тому, как поставщик ответил на четыре вопроса за несколько месяцев до этого.
- Примете ли вы независимую инспекцию по нашему запросу, в письменной форме, до внесения предоплаты? Ответ важен не столько сам по себе, сколько момент его получения. Поставщик, согласившийся после предоплаты, согласился на других условиях, чем тот, кто согласился до нее.
- Выпускаете ли вы сертификаты партии на каждую отгрузку? На каждую отгрузку, а не раз в год, и не один сертификат типовых испытаний, используемый бессрочно.
- Можете ли вы четко указать диапазон размеров, класс давления и минимальный объем заказа без колебаний? Производитель знает свой экструзионный диапазон сразу. Колебания здесь обычно означают, что ответ зависит от того, у кого они закупают сырье.
- Вышлете ли вы образцы до заказа? Образец, который вы можете измерить самостоятельно по таблицам из этой статьи, — это дешевая предварительная проверка результата инспекции.
- Каков срок производства и когда в нем наступает 80% готовности? Срок производства PP-R устанавливается для каждого заказа в зависимости от ассортимента размеров, цвета и наличия оснастки или печати под частной маркой, поэтому ни один поставщик не может честно назвать одну цифру. Что они могут дать — это график производства с отмеченной датой 80% готовности, и именно от этой даты зависит бронирование вашей инспекции.
Для справки: официальная позиция IFAN по каждому из пяти вопросов покупателя, указанных выше: инспекция третьей стороной проводится по запросу покупателя; материал — 100% первичный PP-R с сертификатами на партию, выдаваемыми на каждую отгрузку; диапазон DN20–DN160, PN12.5–PN25, изготовлено по DIN 8077/8078 и ISO 15874, сертификаты SASO, SONCAP и NOM предоставляются по запросу для рынков, где они требуются; минимальный заказ — один контейнер, допускается смешанные размеры; образцы доступны до размещения заказа. Это ответы для сравнения, с кем бы вы в итоге ни работали.
Сопротивление поставщика инспектору само по себе является самой полезной информацией во всем этом процессе, и она бесплатна. Она появляется за месяцы до прибытия контейнера.
Где заканчиваются собственные проверки поставщика и начинается лаборатория
Одну границу стоит четко обозначить со стороны поставщика, потому что именно ее непонимание порождает пункт об инспекции, который никто не может выполнить. Два документа находятся по разные стороны этой границы.
Сертификат на партию смолы — это документ на каждую отгрузку — у IFAN материал на 100% первичный PP-R 100 grade, и сертификат выдается на каждую отгрузку, а не берется из файла, поэтому ваш инспектор вправе попросить его показать в день проверки. Результаты длительных гидростатических испытаний и испытаний на термическую стабильность — это не документы на каждую отгрузку: эта работа относится к периодическим типовым испытаниям в лаборатории ISO, по своему графику и своей выборке, и запись, на которую вы имеете право, — это существующий отчет о типовых испытаниях, а не свежий результат, датированный вашим контейнером.
Практическое следствие — это вопрос формулировки. Ни один поставщик не может ужать 1000-часовое испытание в график отгрузки, и тот, кто предлагает провести ваше испытание давлением в день инспекции, описывает не то испытание, которое вы запросили. Составьте пункт так, чтобы требовать оба документа по названию — сертификат на партию для этой отгрузки, записи типовых испытаний для продукта — и вы их получите. Составьте его так, чтобы требовать лабораторный результат, который календарь не может произвести, и вы получите спор в самый неподходящий момент, когда судно уже забронировано.
Что проверить в отчете перед выплатой остатка
Отчет приходит в тот же день. Прежде чем он станет основанием для выплаты денег, проверьте его по этому списку — каждый пункт можно проверить по самому отчету примерно за десять минут.
- Совпадает ли размер партии в отчете с вашим упаковочным листом?Если инспектор записал меньшую партию, выборка была меньше, и инспекция охватила меньше, чем вы оплатили.
- Соответствует ли размер выборки тому, который указан в таблице для данной партии?Для 8400 труб должно быть 200. Выборка 80 при таком размере партии — это не уровень II, и это следует оспорить.
- Разделены ли дефекты по классам с указанием AQL для каждого?Общее количество дефектов без разбивки на критические/значительные/малозначительные нельзя проверить ни по какому приемочному числу.
- Записаны ли измеренные размеры как числа, а не галочки?«Толщина стенки: OK» — это не измерение. Вам нужны показания, потому что закономерность по размерам — это то, что действительно важно.
- На фотографиях маркировка читается?Маркировка — это то, что чаще всего отмечают без фотографии, и именно она может понадобиться через восемнадцать месяцев.
- Идентифицированы ли засвидетельствованные образцы по номеру пломбы?Без номеров пломб в отчете более поздний лабораторный результат невозможно будет привязать к этой партии.
Заключение
Отказ, предотвращению которого посвящена эта статья, — это не плохой контейнер. Это хорошая инспекция, заказанная по плохому заказу на поставку, прибывшая слишком поздно, чтобы что-то изменить, и сообщающая о прохождении по образцу, который никто не определил. Каждое из этих решений принимается до прибытия инспектора.
Исправьте последовательность, и остальное последует: укажите стандарт и класс в заказе, классифицируйте недостаточную толщину как критический дефект, установите уровень контроля и AQL самостоятельно, требуйте уведомления при 80% готовности, привяжите выплату остатка к отчету и поймите, что лабораторные работы выполняются по другому графику, чем визит. Если вы сейчас оформляете заказ и хотите подтвердить диапазон размеров и классы давления до составления пунктов об инспекции, сейчас самое время спросить.
Часто задаваемые вопросы
Сколько труб на самом деле проверяет сторонний инспектор?
Это соответствует ISO 2859-1. При общем уровне контроля II для партии от 3 201 до 10 000 труб требуется код буквы L и выборка из 200 единиц. Для меньших партий от 1 201 до 3 200 — код K и 125 единиц.
Может ли инспектор провести испытание давлением перед отгрузкой?
Нет. Самое короткое испытание по ISO 15874-2 длится один час, а ISO 1167-1 требует минимум 24 часа после производства перед испытанием, плюс кондиционирование. Вместо этого запросите засвидетельствованный отбор образцов и записи типовых испытаний.
Когда следует заказывать инспекцию?
После достижения 80% готовности и упаковки, что является предварительным условием агентств, и с достаточным запасом времени до крайнего срока отправки, чтобы можно было провести повторную инспекцию в случае несоответствия партии.
В чем разница между AQL 2.5 и AQL 4.0?
Это отдельные приемочные уровни, обычно применяемые соответственно к критическим и значительным дефектам. При выборке из 200 единиц AQL 2.5 допускает 10 дефектов и отклоняет 11; AQL 4.0 допускает 14 и отклоняет 15.
Допустима ли труба с толщиной стенки немного ниже минимальной?
Нет. ISO 15874-2 выражает допуск на толщину стенки как +x/0, что означает, что материал выше минимума допускается, а ниже — нет, независимо от величины отклонения.
Входит ли контроль погрузки в контейнер в стоимость инспекции?
Нет, это отдельная услуга. Она проверяет состояние и чистоту контейнера, сверяет количество и коды прослеживаемости с упаковочным листом и завершается опломбированием контейнера агентством.
Что должно быть напечатано на трубе из PP-R?
ISO 15874-2, таблица 12, требует наличия номера стандарта, производителя, диаметра и толщины стенки, класса размеров, материала, класса применения с давлением, светонепроницаемости, если заявлено, и информации для прослеживаемости, наносимой не реже одного раза на метр.
Сколько стоит предотгрузочная инспекция?
Крупные агентства не публикуют ставки за человеко-день и устанавливают цены на уровне счетов. Обычно называемые оценки составляют примерно 300–600 долларов США за человеко-день для крупнейших фирм; запросите собственное коммерческое предложение.